
Аўтаматычная лінія нанясення парашковага пакрыцця ў кіпячым слоі для паліц халадзільнікаў
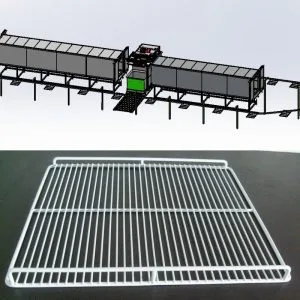
КАНЦЭПЦЫЯ ДЫЗАЙНУ
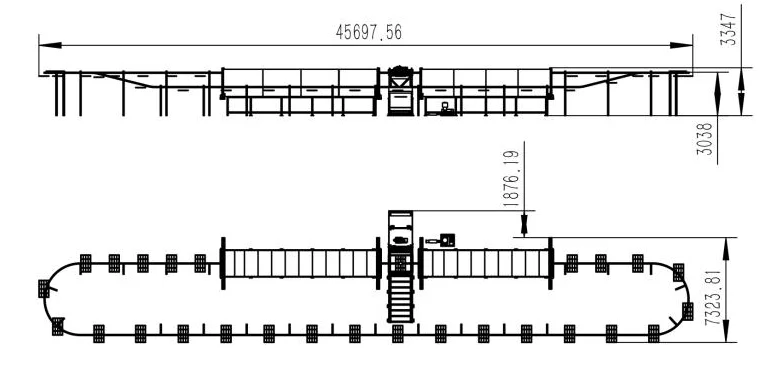
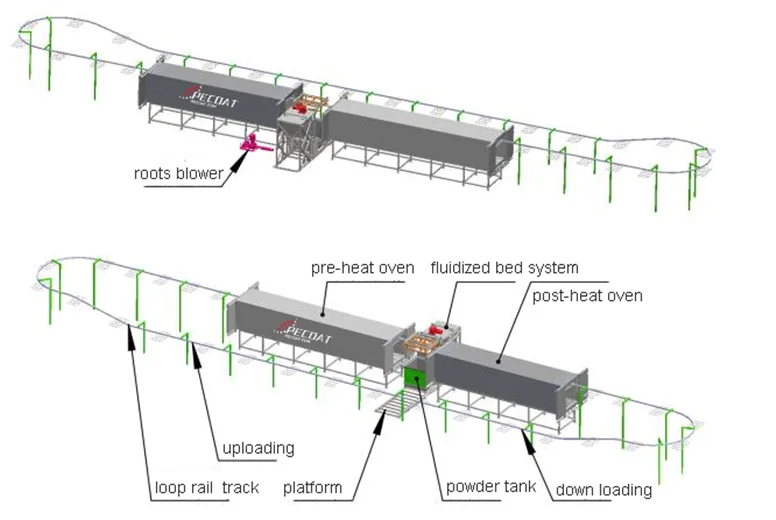
Гэты цалкам аўтаматычны кіплячы пласт апусканне пакрыццём Лінія спецыяльна распрацавана для вырабу рашотак, грыляў, паліц і кошыкаў у халадзільніках, з дакладнай адаптацыяй і эфектыўнай вытворчасцю ў якасці асноўнай мэты. Арыентуючыся на памеры дэталяў максімум 1005×577×40 мм і звычайны 300×500×10 мм, параметры абсталявання старанна падабраны: падвесны латок 1600 мм×600 мм забяспечвае стабільнасць загрузкі, а печ папярэдняга нагрэву 13 м×1 м×1.2 м і печ паслядоўнага нагрэву 10 м×1 м×1.2 м (абедзве дасягаюць 400℃) задавальняюць патрэбы ў нагрэве дэталяў розных спецыфікацый. Вытворчая магутнасць гнуткая і эфектыўная, з максімум 200 дэталяў у гадзіну для вялікіх дэталяў і 500 дэталяў у гадзіну для звычайных дэталяў. Сярэдняя прадукцыйнасць...tpu320 штук у гадзіну можа адпавядаць рытму масавай вытворчасці.
АСНОВА ДЫЗАЙНУ
| Максімальны памер нарыхтоўкі | 1005 × × 577 40mm |
| Звычайны памер нарыхтоўкі | 300 × 500 × 10 мм |
| Крыніца ацяплення | Электрычнасць |
| Плошча размяшчэння абсталявання | 25 метраў × 9 метраў, вышыня 3.5 метра |
| Тып абсталявання | Аўтаматычны тып |
| Вытворчасць Output |
|
Апрацоўваемая дэталь, на якую трэба наносіць пакрыццё


спецыфікацыі
| Максімальны памер дэталі | 1500 × × 600 10mm |
| Звычайны памер дэталі | 300x500x10mm |
| Outpuт ёмістасць | 320 штук у гадзіну |
| Памер падвеснага латка | 1600mm × 600mm |
| Памер разагрэтай духоўкі | 13m * 1m * 1.2m |
| Памер духоўкі пасля нагрэву | 10m * 1m * 1.2m |
| Максімальная тэмпература разагрэтай духоўкі | 400 ℃ |
| Максімальная тэмпература духоўкі пасля нагрэву | 400 ℃ |
| Напружанне: | 380V 50HZ |
| Ціск сціснутага паветра | 0.6Mpa |
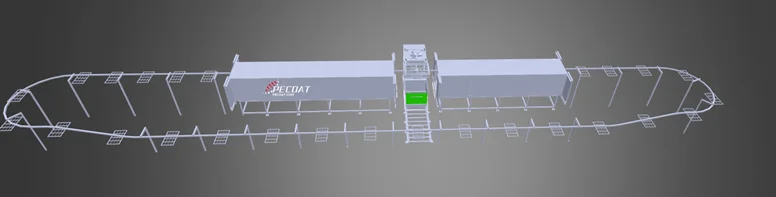
Дызайн і чарцяжы
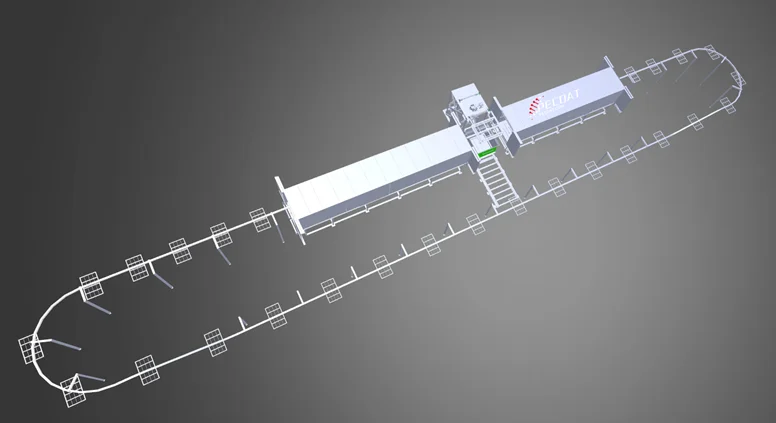
Працэдура эксплуатацыі
- Праверце і пераканайцеся, што ўсе часткі гатовыя да працы: тэмпература ў абедзвюх печах паднялася да зададзенага значэння; бак для парашка запоўнены парашком і знаходзіцца ў стане кіпення.
- У зоне загрузкі рабочыя пачынаюць вешаць загатоўку на падвесны паднос.
- Уключыце лінію, па рэйцы завесы адпраўце нарыхтоўку ў папярэдне разагрэтую духоўку.
- Рабочыя працягваюць загрузку нарыхтовак
- Пасля папярэдняга нагрэву дэталь паступае ў сістэму з псеўдакіпяжаным слоем для апускання парашка
- Пасля апускання парашка кіпячы пласт апускаецца, тым часам страсаючы лішні парашок
- Колькавая чыгуначная каляіна працягвае ісці
- Нарыхтоўка паступае ў печ для зацвярдзення і выраўноўвання.
- Рабочыя загружаюць нарыхтоўку пасля таго, як яна выходзіць з печы пасля нагрэву
- Пачатак наступнага цыклу
Падобныя паведамленні:
 Аўтаматычная лінія нанясення парашковага пакрыцця ў кіпячым слоі для агароджавых слупоў, зварных драцяных сетак, варот, Y-рычаг
 Паўаўтаматычная лінія парашковага пакрыцця для металічных драцяных стэлажоў, паліц і кошыкаў
 Паўаўтаматычнае абсталяванне для нанясення пакрыцця ў кіпячым слоі для зварнога металічнага каркаса
 Аўтаматычная лінія нанясення пластыкавага парашковага пакрыцця пад апусканне для будаўнічай стальной пруткоў
 Паўаўтаматычная лінія парашковага пакрыцця для дроту з абаронай ад вылазання
 Парашковае пакрыццё з тэрмапластычнага поліэтылену белага колеру для паліц халадзільнікаў Рашоткі Кошык
Каментары зачыненыя