
Automaatne keevvoodi pulbervärvimisliin külmikute võreriiulitele
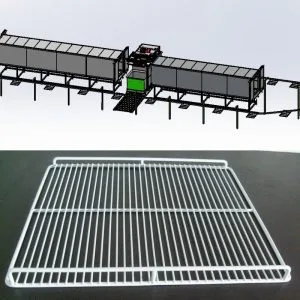
DISAINIKontseptsioon
See täisautomaatne keevkiht dip kate Liin on spetsiaalselt loodud külmikute restide, grillide, riiulite ja korvide jaoks, mille tuumaks on täpne kohandamine ja efektiivne tootmine. Seadmete parameetrid on hoolikalt sobitatud, et saavutada toorikute maksimaalsed suurused 1005 × 577 × 40 mm ja tavalised 300 × 500 × 10 mm: 1600 mm × 600 mm rippalus tagab laadimise stabiilsuse ning 13 m × 1 m × 1.2 m eelsoojendusahi ja 10 m × 1 m × 1.2 m järelsoojendusahi (mõlemad saavutavad temperatuuri 400 ℃) vastavad erineva spetsifikatsiooniga toorikute küttevajadustele. Tootmisvõimsuse disain on paindlik ja tõhus, maksimaalselt 200 tükki tunnis suurte toorikute ja 500 tükki tunnis tavaliste toorikute puhul. Keskmine...tpu320 tükki tunnis suudab vastata masstootmise rütmile.
DISAINI ALUS
| Maksimaalne tooriku suurus | 1005 × 577 × 40mm |
| Tooriku normaalne suurus | 300 × 500 × 10 mm |
| Kütteallikas | Elekter |
| Seadmete jalajälg | 25 meetrit × 9 meetrit, kõrge 3.5 meetrit |
| Varustuse tüüp | Automaatne tüüp |
| Tootmine Output |
|
KATETAV TOORIK


tehnilised nõuded
| Maksimaalne tooriku suurus | 1500 × 600 × 10mm |
| Normaalne tooriku suurus | 300x500x10mm |
| Output mahutavus | 320 tk/tunnis |
| Rippuva kandiku suurus | 1600mm × 600mm |
| Eelsoojendatud ahju suurus | 13m * 1m * 1.2m |
| Järelkütteahju suurus | 10m * 1m * 1.2m |
| Eelsoojendatud ahju maksimaalne temperatuur | 400 ℃ |
| Järelkütteahju maksimaalne temperatuur | 400 ℃ |
| Pinge: | 380V 50HZ |
| Suruõhu rõhk | 0.6Mpa |
Disain ja joonised
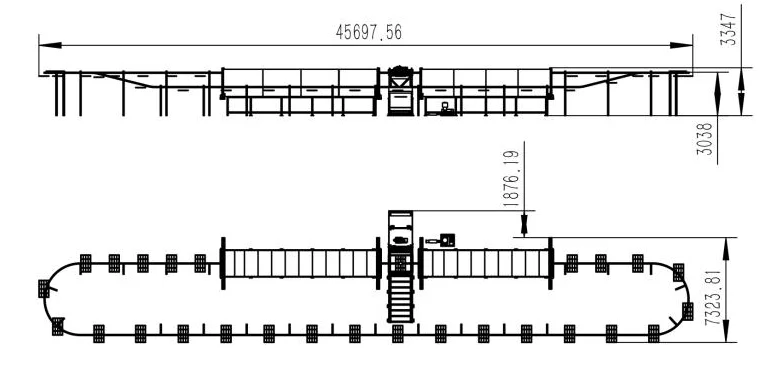
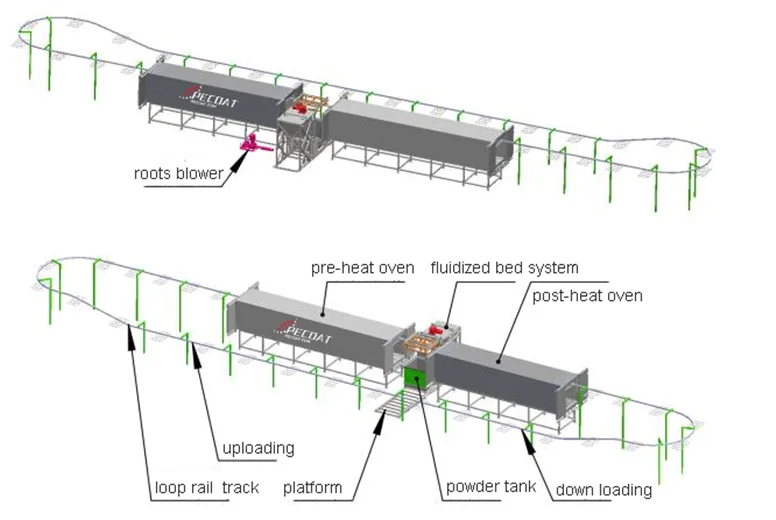
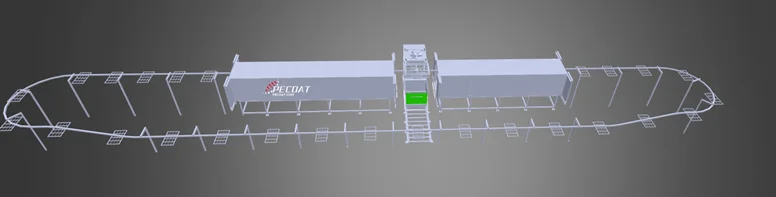
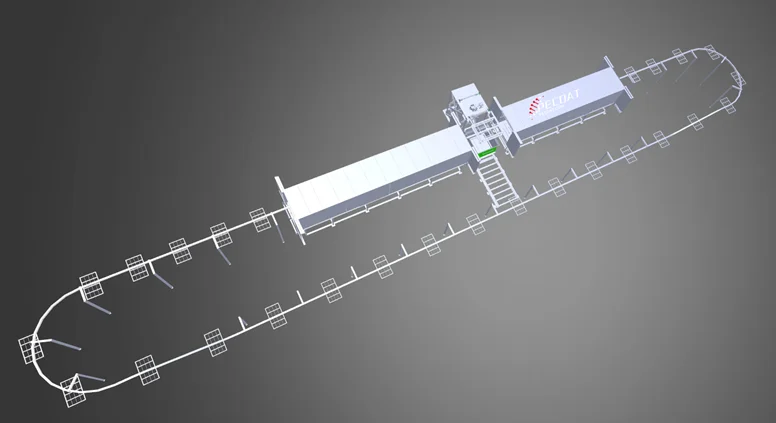
Töökord
- Kontrollige ja veenduge, et kõik osad on tööks valmis: mõlema ahju temperatuur on tõusnud määratud väärtuseni; pulbripaak on täidetud pulbriga ja keevas olekus.
- Üleslaadimisalal hakkavad töötajad töödeldavat detaili riputusalusele riputama.
- Lülitage liin sisse, silmusrööpa rööbastee saadab tooriku eelkuumutamiseks ahju.
- Töötajad jätkavad tooriku üleslaadimist
- Pärast eelsoojendamist siseneb toorik pulbri kastmiseks keevkihtsüsteemi
- Pärast pulbri kastmist keevkiht langeb, samal ajal raputab see üleliigse pulbri maha
- Ringraudtee läheb edasi
- Töödeldav detail asetatakse järelkuumutusahju kõvendamiseks ja tasandamiseks.
- Töötajad laadivad tooriku alla pärast seda, kui see järelkuumutusahjust välja läheb
- Järgmise ringi algus
Seonduvad postitused:
 Automaatne keevkihi pulbervärvimisliin aiapostidele, keevitatud traatvõrk, värav, Y-õled
 Poolautomaatne pulbervärvimisliin metalltraadist riiulikorvi jaoks
 Keevitatud metallraami poolautomaatne keevkihi katmisseade
 Automaatne plastpulbervärvimisliin ehitusterasest vardale
 Poolautomaatne pulbervärvimisliin ronimisvastase võrgu traatvõrgu jaoks
 Termoplastist polüetüleenist PE pulbervärviga valge värv külmiku riiulitele võrekorv
Kommentaarid on suletud