Tətbiq üsulları PTFE Toz qatranı, 20 – 900 mikron
: Posted by PECOAT | 20 mart 2026-ci il
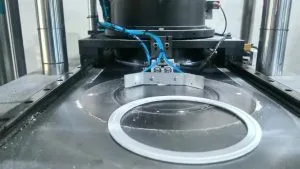
1. Sıxılma qəlibi
- Xammal: Asma PTFE toz
- Proses: Ələk tozu → otaq temperaturunda soyuq presləmə (10–50 MPa) → əvvəlcədən formalaşdırma → 360–380 °C-də sinterləmə → yavaş soyutma → emal
- Məhsullar: Lövhələr, çubuqlar, contalar, möhürləyici halqalar, klapan oturacaqları
2. Yapışdırma Ekstruziyası
- Xammal: İncə dağılmış PTFE toz
- Proses: Ekstruziya yardımı (15–25%) ilə qarışdırın → preform → porşen ekstruziyası → 150–250 °C-də yağsızlaşdırma → sinterləmə
- Məhsullar: Nazik divarlı borular, məftil izolyasiyası, yivli möhürləyici lent
3. İzostatik Qəlibləmə
- Proses: Çevik qəlibdə toz → təzyiq 50–100 MPa → vahid preform → sinterləmə
- Xüsusiyyətlər: Böyük və ya dəqiq hissələr üçün yüksək sıxlıq, vahid quruluş
4. Örtük Tətbiqləri
- Elektrostatik püskürtmə: PTFE substrat üzərinə toz örtüklə örtülmüş → 380–400 °C-də sinterləmə
- Batırma / fırlatma örtüyü: Hissələrin içəriyə batırılması PTFE dispersiya → qurutma → sinterləmə
- Məhsullar: Yapışmayan qab-qacaq, korroziyaya qarşı avadanlıq, diyircəklər
5. Doldurulmuş Modifikasiya
- Metod: Qarışdırın PTFE qrafit, karbon lifi, mis tozu, şüşə muncuqlar və s. ilə toz → sıxılma / ekstruziya → sinterləmə
- Məqsəd: Aşınma müqavimətini, istilik keçiriciliyini və sürünmə müqavimətini artırmaq
Açar qeydlər
- PTFE axını əritmir; soyuq presləmə + sinterləmə tələb olunur.
- Parçalanmanın qarşısını almaq üçün sinterləmə temperaturu ≤ 385 °C.
- Çatlamanın qarşısını almaq üçün yavaş qızdırın və soyudun.
- Büzülmə nisbəti: 3.1–5.0%, qəlib ölçüsü kompensasiya tələb edir.
Views: 89