
Neylon Toz Elektrostatik Sprey Kaplama Prosesi
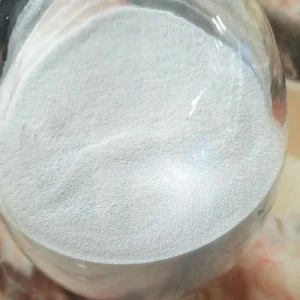
Elektrostatik püskürtmə metodu , neylon toz və örtüklü cisimdə müvafiq olaraq əks yüklər yaratmaq üçün yüksək gərginlikli elektrik sahəsinin induksiya effektindən və ya sürtünmə yüklənmə effektindən istifadə edir . Yüklü toz örtüyü əks yüklü örtüklü cismə cəlb olunur və əridildikdən və düzəldildikdən sonra neylon örtük əldə edilir. Əgər örtük qalınlığı tələbi 200 mikrondan çox deyilsə və substrat çuqun və ya məsaməli deyilsə, soyuq püskürtmə üçün qızdırma tələb olunmur. Qalınlıq tələbləri 200 mikrondan çox olan toz örtükləri və ya çuqun və ya məsaməli materiallardan ibarət substratlar üçün, püskürtmədən əvvəl substratın təxminən 250°C-yə qədər qızdırılması lazımdır ki, bu da isti püskürtmə adlanır.
Soyuq püskürtmə üçün neylon toz hissəciklərinin diametri təxminən 20-50 mikron olması lazımdır. Bəzən, yük daşıma qabiliyyətini artırmaq və çörək bişirməzdən əvvəl toz itkisi nəticəsində yaranan qüsurları azaltmaq üçün tozun içinə su dumanı səpilə bilər. İsti çiləmə üsulu neylon toz hissəciklərinin diametrinin 100 mikrona qədər olmasını tələb edir. Daha qaba hissəciklər daha qalın örtüklərə səbəb ola bilər, lakin həddindən artıq qaba hissəciklər tozun yapışmasına mane ola bilər. İsti çiləmə zamanı substratın temperaturu davamlı olaraq azalır, qalınlığa nəzarət etmək çətinləşir, lakin örtük toz itkisi qüsurları yaratmayacaqdır.
Elektrostatik püskürtmə prosesi, xüsusilə müxtəlif qalınlıqlara malik iş parçaları üçün iş parçasının ölçülərini seçmək üçün geniş seçimlərə malikdir və oxşar qalınlıqları təmin edir. İş parçası tamamilə örtülməmiş və ya mayeləşdirilmiş təbəqəyə batırıla bilməyən mürəkkəb formaya malik olduqda , elektrostatik püskürtmə prosesinin üstünlükləri var. Örtülməmiş hissələri müvəqqəti olaraq qorumaq üçün yüksək temperaturlu, aşınmaya davamlı yapışqan lent istifadə edilə bilər. Ümumiyyətlə, elektrostatik püskürtmə 150 mikron ilə 250 mikron arasında daha nazik bir örtük əldə edə bilər. Bundan əlavə, elektrostatik soyuq püskürtmə ilə əldə edilən neylon örtük aşağı ərimə temperaturuna, adətən 5-10 dəqiqə ərzində 210-230°C ətrafında, yaxşı möhkəmliyə və aşağı istilik parçalanmasına malikdir. Metala yapışma digər proseslərdən daha yaxşıdır.



salam, elektrostatik püskürtmə əvəzinə dip tipli neylon tozunuz var?
Yazınızda təqdim etdiyiniz bütün fikirlərlə razıyam. Onlar həqiqətən inandırıcıdırlar və mütləq işləyəcəklər. Yenə də yazılar yeni başlayanlar üçün çox qısadır. Zəhmət olmasa, növbəti dəfə onları bir az uzada bilərsinizmi? Yazı üçün təşəkkür edirik.