PECOAT İçməli Su Kəməri üçün Polietilen Toz Boya

PECOAT® Polietilen Toz Boya İçməli Su Kəmərləri və Su Təchizatı Avadanlıqları üçün
Təsvir: Hər maşın üçün dəqiq və cəlbedici təsvir yazmağınız daha yaxşı olar. Bunun üçün chat.openai.com saytına daxil olaraq, orada aşağıdakı kimi sorğu yarada bilərsiniz: "Create the most powerful SEO-friendly text about [avtomobil modeli] for rentacarXNUMX.az site." Qeyd: "[avtomobil modeli]" yerinə təsvirini yazmaq istədiyiniz avtomobilin adını qeyd edin.
İçməli su üçün nəzərdə tutulmuş polietilen toz örtüyü polietilen qətranı, uyğunlaşdırıcı, funksional əlavələr, piqmentlər və dolduruculardan hazırlanmış termoplastik toz örtüyüdür . Gigiyena və təhlükəsizlik baxımından tam sınaqdan keçirilmiş və qiymətləndirilmişdir və ətraf mühit temperaturunda içməli su təchizatı avadanlıqları və boru kəmərlərinin örtülməsi üçün istifadə edilə bilər. Yaxşı kimyəvi stabilliyə, elektrik izolyasiyasına və aşağı temperatur müqavimətinə, eləcə də əla korroziyaya davamlılığa və davamlılığa malikdir. Məhsul Çin Xalq Respublikasının CJ/T 120-2016 “Şəhər Tikinti Sənayesi Standartı”na uyğundur.
Ərizə sahəsi
Ətraf mühitin temperaturu içməli su təchizatı avadanlıqları və boru kəmərləri üçün uyğun örtük.
Toz xassələri
- Qeyri-uçucu məzmun: ≥99.5%
- Quru axıcılıq: 20%
- Xüsusi çəkisi: 0.91-0.95 (rəngdən asılı olaraq dəyişir)
- Hissəcik ölçüsü paylanması: ≤300um
- Ərimə indeksi: 5-20 q/10 dəq (2.16 kq, 190 ℃) [iş parçasının örtülməsindən və müştəri prosesindən asılı olaraq]
- Saxlama: 35 ℃-dən aşağı olan qapalı yerdə, havalandırılan və quru, yanğın mənbələrindən uzaqda. Saxlama müddəti istehsal tarixindən iki ildir. İstifadə müddəti bitdikdən sonra, yenidən sınaqdan keçərsə, hələ də istifadə edilə bilər. Məhsuldan istifadə üçün ilk gələn ilk çıxar prinsipinə riayət etmək də tövsiyə olunur.
- Qablaşdırma: kompozit kağız torba qablaşdırma, hər çanta üçün xalis çəkisi 20 kq.
Application Təlimatlar
- İlkin emal: Örtmədən əvvəl əsas boru əsas metalın və sinklənmiş təbəqənin səthində pas, yağ və oksid filmini çıxarmaq üçün qumlama və ya turşu turşusu və fosfatlama kimi proseslərlə müalicə edilməlidir.
- İş parçasının əvvəlcədən qızdırılması temperaturu: 230-280 ℃ [borunun diametrinə uyğun olaraq tənzimlənir].
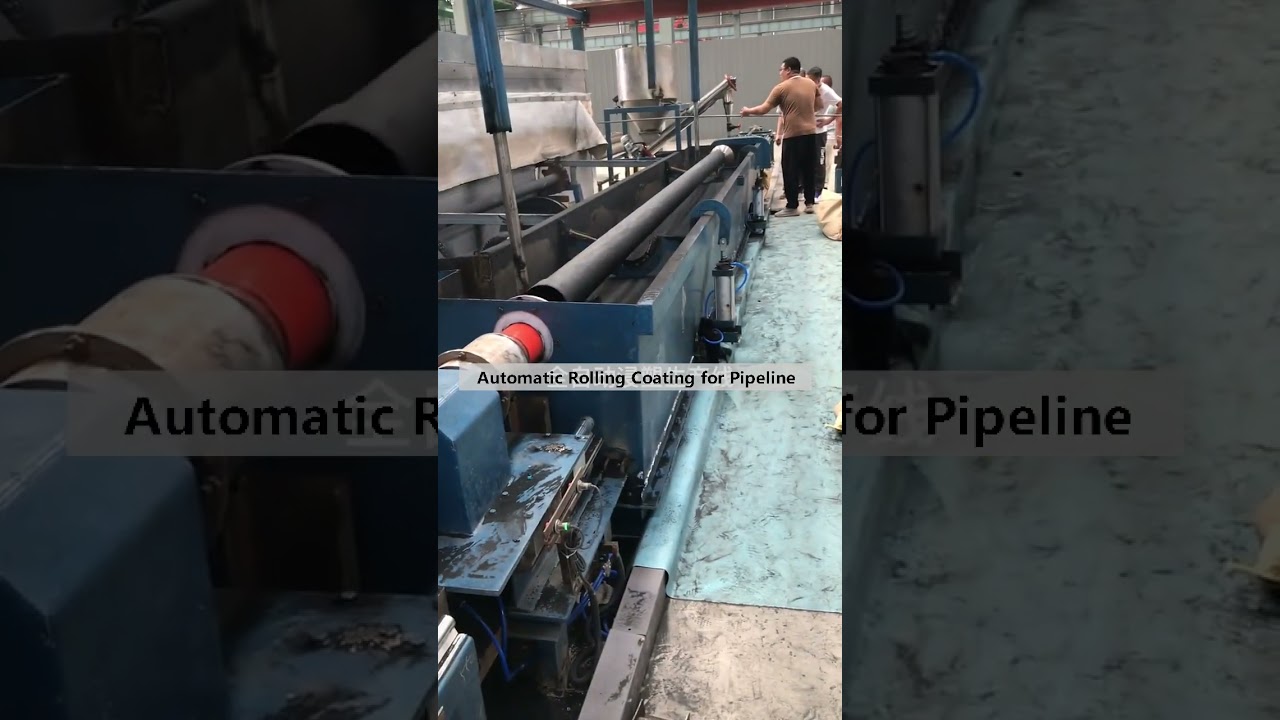
- Kaplama üsulu: vakuum emiş örtüyü və ya yuvarlanan örtük.
- İstilikdən sonra: 180-220 ℃, 0-5 dəqiqə [borunun diametrinə və örtüyün hamarlığına görə plastikləşdirmə prosesini təyin edin. Metal iş parçasının səthində hamar bir örtük əldə etmək üçün istilik və plastikləşdirmə faydalıdır].
- Soyutma: hava ilə soyudulur və ya təbii soyutma.
Xəbərdar
1. Optimal yapışmaya nail olmaq üçün yağdan təmizləndikdən və pasdan təmizləndikdən sonra əsas materialda fosfatlaşdırma və ya xromlaşdırma müalicəsi aparmaq tövsiyə olunur.
2. Həddindən artıq istiləşmə örtükün qocalmasına və rənginin dəyişməsinə səbəb olacaq, çox aşağı temperatur isə zəif toz örtüyünə və qeyri-bərabər örtüklə nəticələnəcək. Buna görə də, optimal istilik temperaturu metal qalınlığı və müştəri örtük qurğuları əsasında təcrübələr vasitəsilə müəyyən edilməlidir.
3. İş parçasının dizaynı: iti hissələr hamarlanmalı, qaynaq birləşmələrində boşluqlar olmamalıdır. Eyni iş parçasındakı metal qalınlığı və telin diametri oxşar olmalıdır.
4. Bu məhsuldan sonrakı emalda (örtülmüş iş parçalarının islah edilməsi) istifadəsi tövsiyə edilmir.
5. Bütün polimer tozları kimi, xüsusilə də axan şəraitdə, bu toz istilik mənbəyi və ya alovlanma cihazı ilə təmasda olduqda alovlana və ya alovlana bilər.
Related Posts:
 PECOAT® Soyuducu ızgaralar üçün rəf üçün termoplastik toz boya
 PECOAT® Metal qoruyucu hasarlar üçün termoplastik toz boya
 Termoplastik PE tozu ilə elektrokaplama aparatlarını təkmilləşdirin PECOAT®EJ3065
 Batareya qutusu qabı üçün polietilen toz boyası
 Elektrik kabeli boru kəməri üçün polietilen toz boyası
 Soyuducu Rəf üçün Qida Dereceli Polietilen Toz Boya