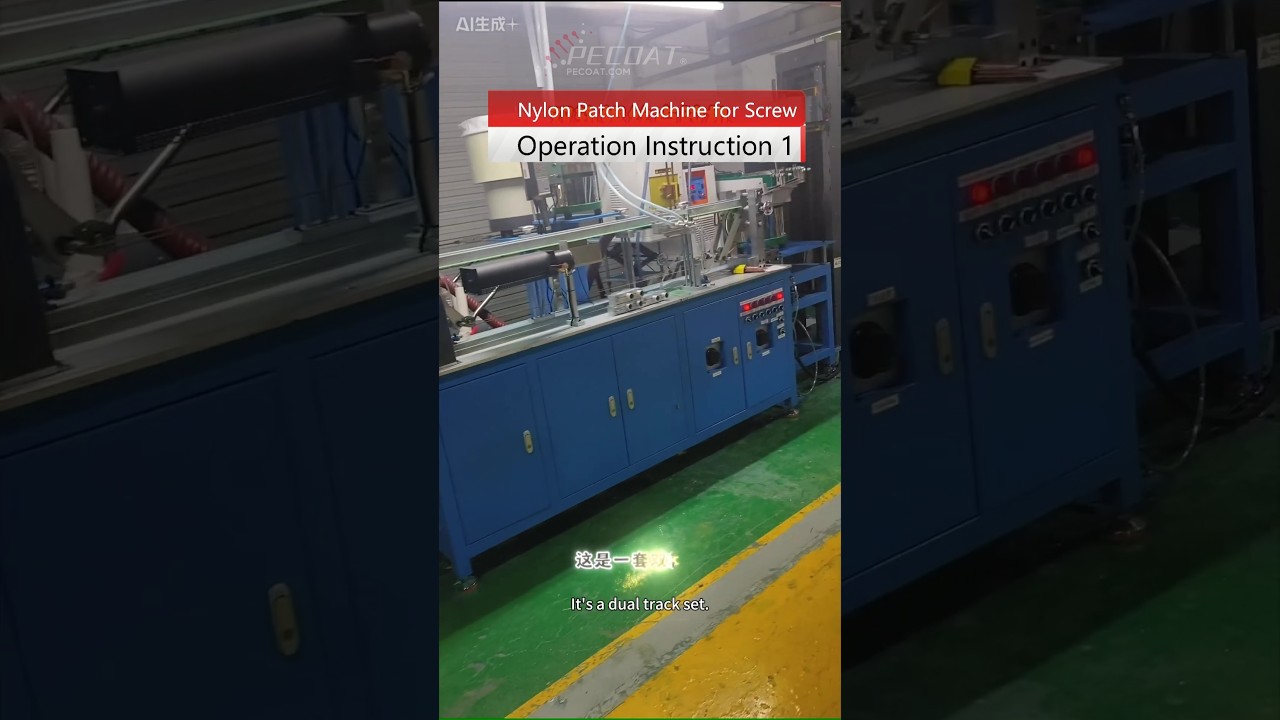
Машына для нанясення нейлонавых патч-пакрыццяў з фіксуючым шрубам і двухканальным распыленнем

Фон праекта
Сярэдні па памеры вытворца металічных крапежных элементаў з ЗША, які спецыялізуецца на аўтамабільных шрубах з абаронай ад расхіствання, сутыкнуўся з сур'ёзнымі вытворчымі цяжкасцямі, перш чым укараніць нашу двухкалейную сістэму. нейлонавым пакрыццём машына. Першапачатковая аднапутная лінія пакрыцця кліента падтрымлівала толькі невялікія шрубы ніжэй за M6 з нізкай пагадзіннай выпрацоўкай.tpuт 6,000 штук. Заводу трэба было пашырыць вытворчасць паўкруглых пакрытых жалезных шруб M3–M10 для новых заказаў у аўтамабільнай прамысловасці, патрабуючы больш высокай аўтаматызацыі, больш шырокага дыяпазону апрацоўкі і стабільнай якасці пакрыцця. Пасля параўнання абсталявання кліент набыў нашу 2-метровую двухрэйкавую машыну для нанясення нейлону ў якасці асноўнага рашэння па мадэрнізацыі.
Канцэпцыя праектавання
Машына выкарыстоўвае інтэграваную двухканальную аўтаматычную канструкцыю апрацоўкі для вырашэння праблем нізкай эфектыўнасці, вузкай сумяшчальнасці і нестабільнай якасці пакрыцця.
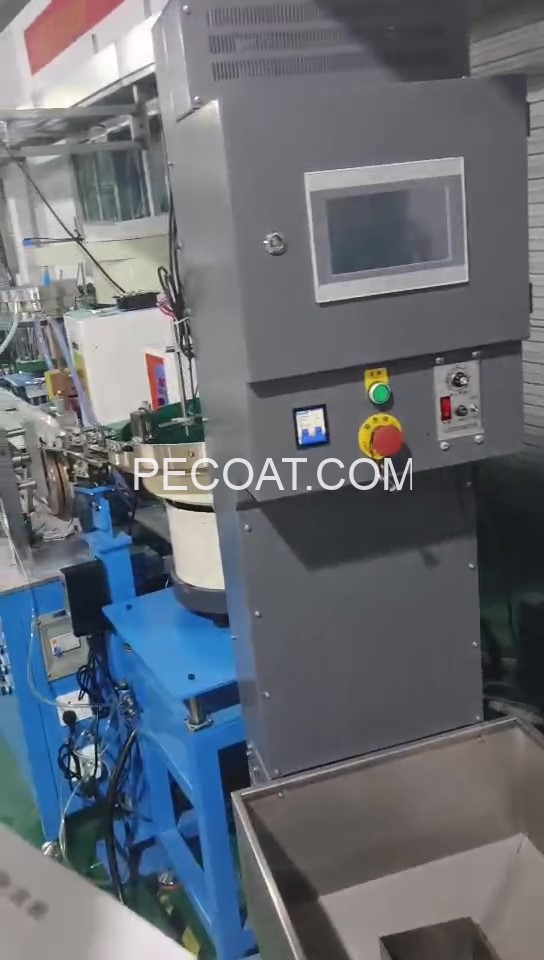
- Рэгуляваная двухстужкавая канвеерная канструкцыя: дзве сінхронныя стужкі са зменнай шырынёй каляіны, якія надзейна замацаваны шрубамі. Аператары пераключаюцца паміж частковым пакрыццём па паўкругу і поўным пакрыццём разьбы, рэгулюючы розніцу хуткасці стужкі, каб задаволіць розныя стандарты крапежных элементаў.
- Спецыяльны ультравысокачастотны індукцыйны нагрэў: ён хутка награвае разьбу да 185°C без пашкоджання металічных паверхняў. Варыянты магутнасці 20 кВт і 30 кВт падыходзяць адпаведна для малых і вялікіх шруб, што гарантуе трываласць. нейлонавы парашок адгезія.
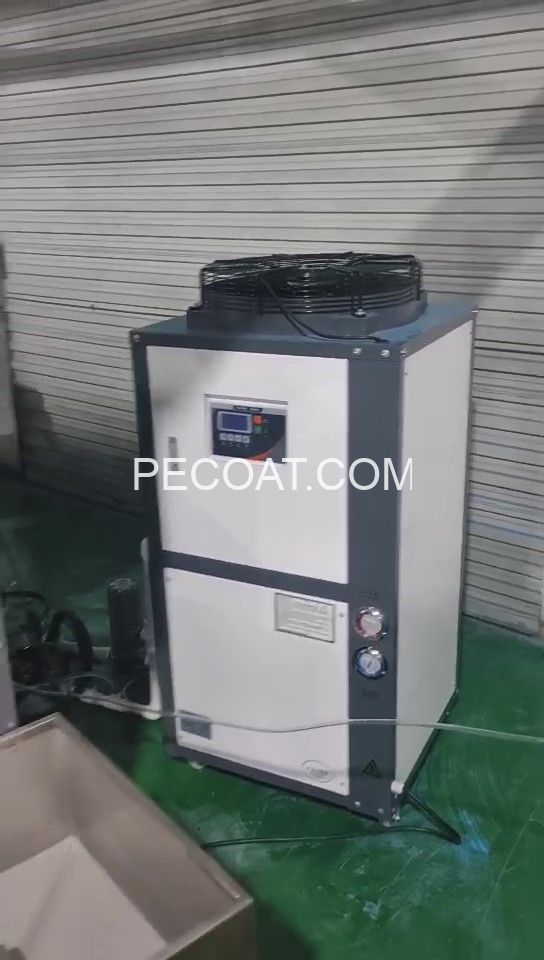
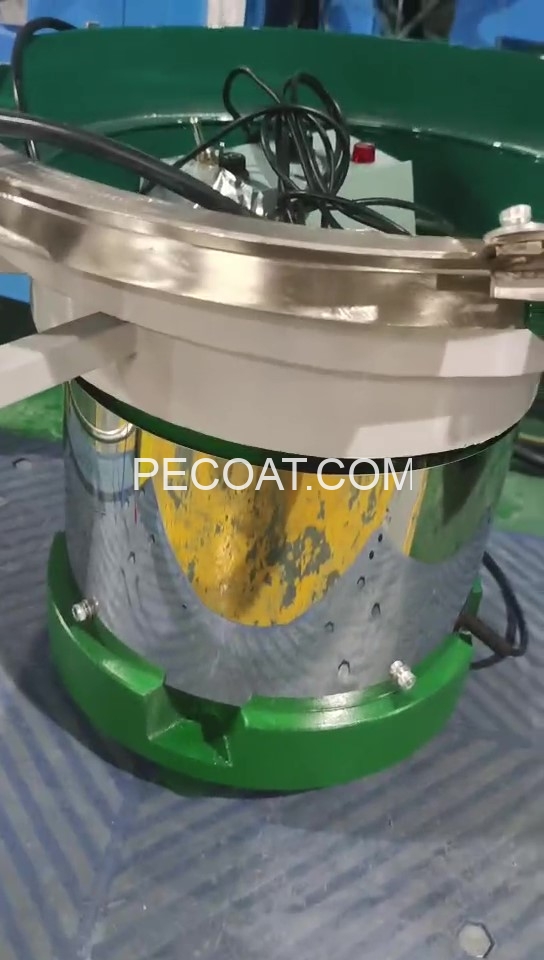
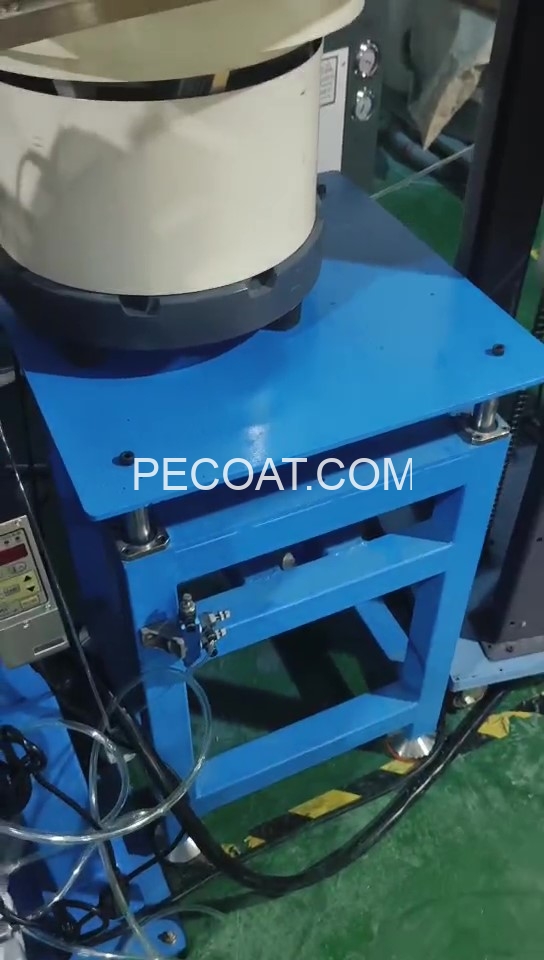
- Замкнёны цыкл рэцыркуляцыі парашка + шматступенчатая сістэма астуджэння: вібратар з падвойным выхадам раўнамерна падае нейлонавы парашок, а рэцыркуляцыйны барабан з нержавеючай сталі збірае лішні парашок для скарачэння адходаў матэрыялу. Паслядоўнае вадзяное астуджэнне, двухслаёвае паветранае астуджэнне і астуджэнне кошыкавым вентылятарам хутка зацвярдзеюць пакрыцці, прадухіляючы дэфармацыю.
- Модульная кампаноўка кампанентаў: асобныя блокі падачы, нагрэву, астуджэння і збору спрашчаюць замену і абслугоўванне формы. Дадатковыя прылады аўтаматычнай падачы і запаўнення парашка яшчэ больш зніжаюць ручную нагрузку.
Вытворчы ўчастак
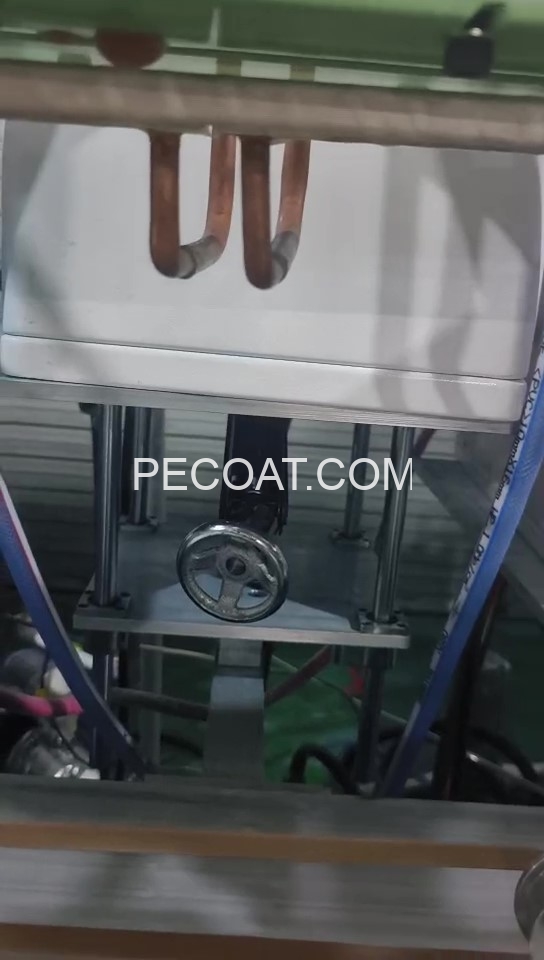
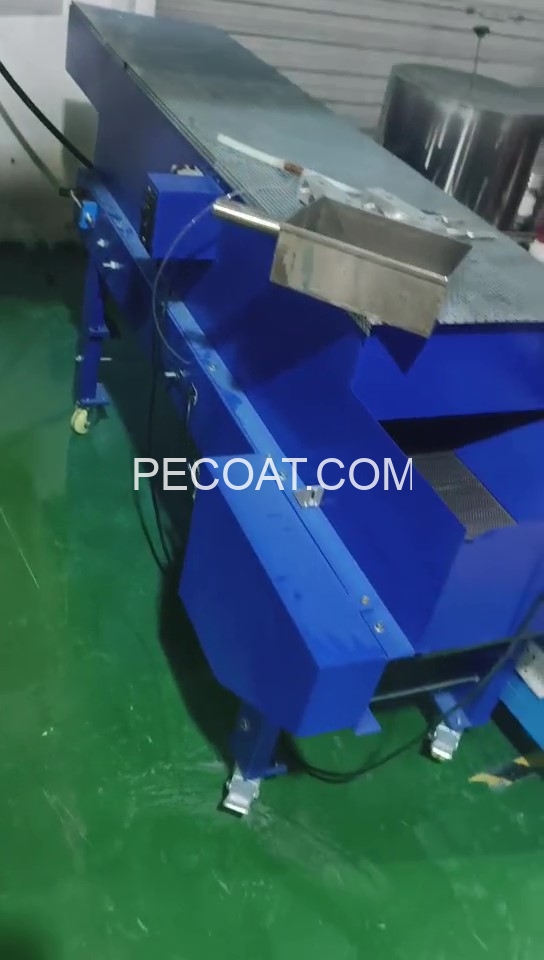
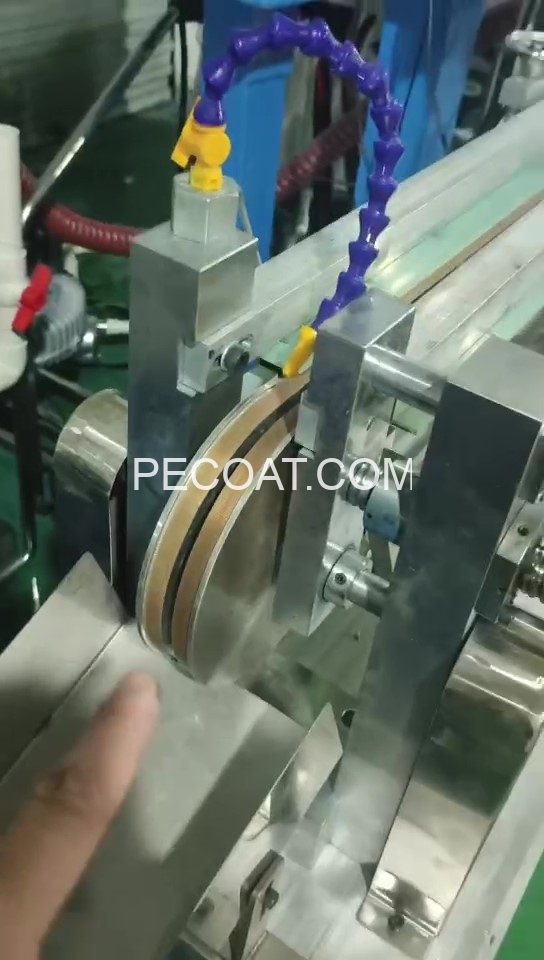
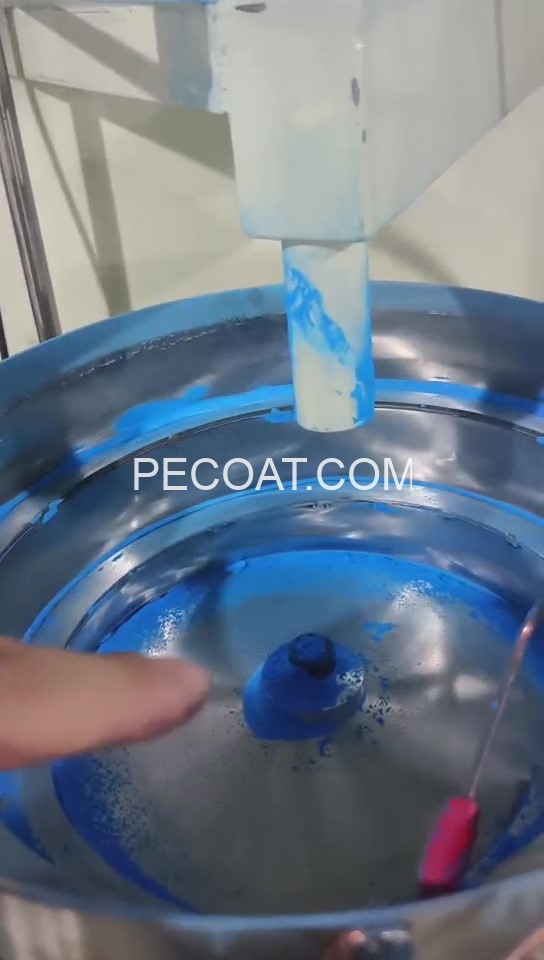
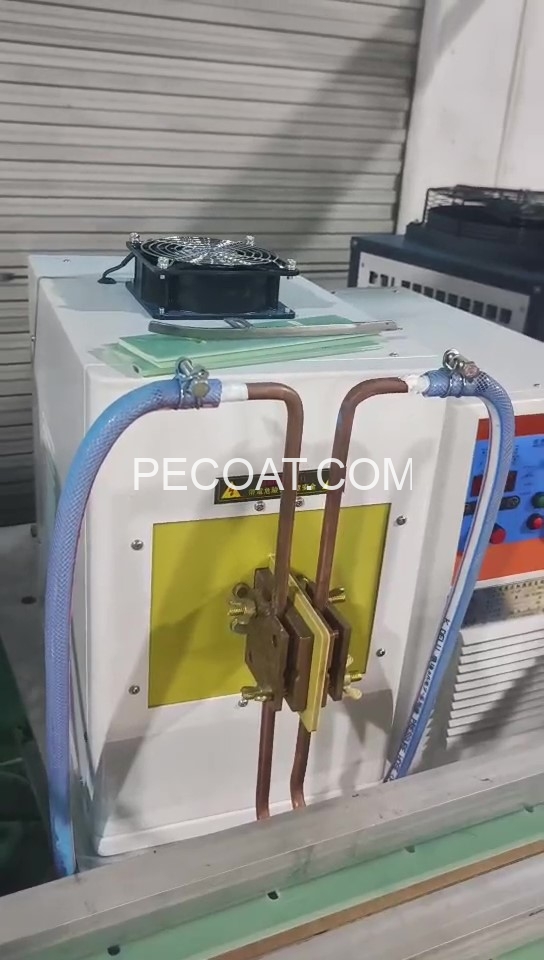
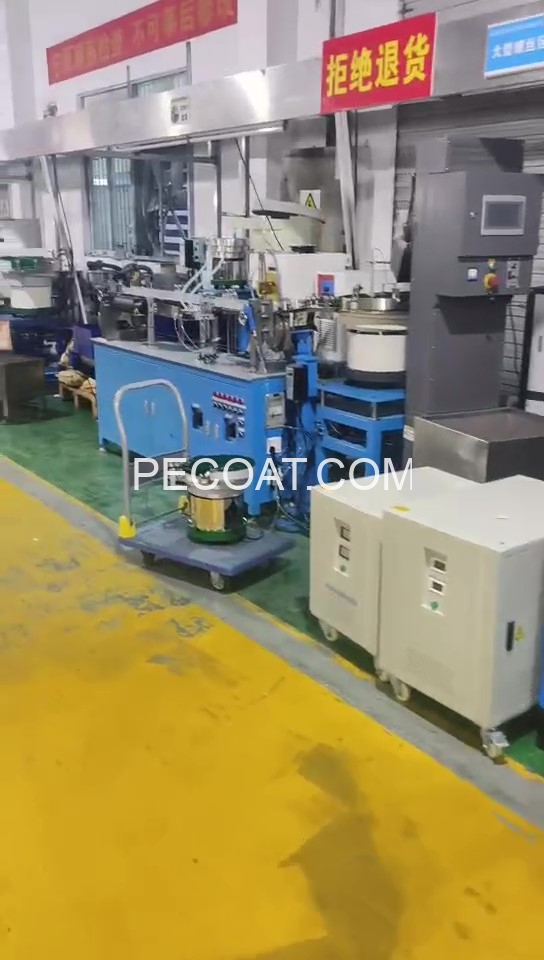
Асноўныя характарыстыкі
| Параметр Катэгорыя | Падрабязная спецыфікацыя |
| Дыяпазон апрацоўкі | Стандартная мадэль: металічныя шрубы з галоўкай M3–M10, даўжыня 80–900 мм; Падоўжаная 2-метровая рама: M3–M25, даўжыня 80–1500 мм |
| Вытворчая Магутнасць | 15 000 штук/гадзіну (для стандартных паўкруглых шруб M10×30 з пакрыццём) |
| сістэма ацяплення | 380-вольтны ультравысокачастотны награвальнік, 20 кВт/30 кВт (дадаткова), пастаянная тэмпература нагрэву 185°C |
| Сістэма транспарціроўкі і падачы | Два сінхронныя прывадныя рухавікі пастаяннага току 220 В 370 Вт; Блок падачы лінейнага вібратара 220 В 400 Вт; рэгуляваная шырыня падвойнай каляіны |
| Сістэма цыркуляцыі парашка | Вібратар для падачы з падвойным выхадам калібра 250 мм (220 В 300 Вт); Бочка для перапрацоўкі з нержавеючай сталі з рухавіком магутнасцю 2.2 кВт 380 В |
| Сістэма астуджэння | Магнітны помпа бак для астуджэння вады; 1.2-метровы двухслаёвы канвеер паветранага астуджэння (2 рухавікі па 120 Вт); 3 цэнтрабежныя вентылятары астуджэння пад прыёмным кошыкам |
| Плошча ўстаноўкі | 3.5 м (шырыня) × 2.0 м (вышыня), сумяшчальна з планіроўкай майстэрняў сярэдняга памеру |
Відэа Паказаць