
Працэс нанясення нейлонавага парашка электрастатычным распыленнем
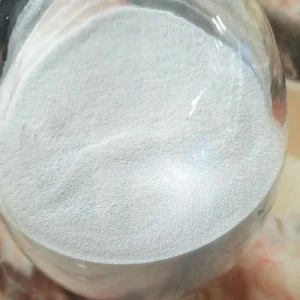
Электрастатычны метад распылення выкарыстоўвае індукцыйны эфект высокавольтнага электрычнага поля або эфект трэння для індукавання процілеглых зарадаў на нейлонавым парашку і пакрытым аб'екце адпаведна. Зараджанае парашковае пакрыццё прыцягваецца да пакрытага аб'екта з процілеглым зарадам, і пасля плаўлення і выраўноўвання атрымліваецца нейлонавае пакрыццё . Калі патрабаваная таўшчыня пакрыцця не перавышае 200 мікрон, а падкладка не з'яўляецца чыгуннай або сітаватай, награванне для халоднага напылення не патрабуецца. Для парашковых пакрыццяў з патрабаваннямі да таўшчыні больш за 200 мікрон або падкладак з чыгуну або сітаватых матэрыялаў падкладку неабходна нагрэць прыкладна да 250°C перад распыленнем, што называецца гарачым напыленнем.
Халоднае распыленне патрабуе, каб часціцы нейлонавага парашка мелі дыяметр каля 20-50 мікрон. Часам вадзяной туман можна распыляць на парашок, каб павялічыць яго здольнасць пераносіць зарады і паменшыць дэфекты, выкліканыя стратай парашка перад выпяканнем. Гарачае распыленне патрабуе, каб часціцы нейлонавага парашка мелі дыяметр да 100 мікрон. Больш грубыя часціцы могуць прывесці да больш тоўстых пакрыццяў, але празмерна грубыя часціцы могуць перашкаджаць адгезіі парашка. Падчас гарачага напылення тэмпература падкладкі бесперапынна зніжаецца, што робіць цяжкім кантроль таўшчыні, але пакрыццё не будзе выклікаць дэфектаў страты парашка.
Працэс электрастатычнага напылення мае шырокі дыяпазон варыянтаў выбару памераў дэталяў, асабліва для дэталяў рознай таўшчыні, забяспечваючы падобную таўшчыню. Калі дэталь не цалкам пакрыта або мае складаную форму, якую нельга апусціць у псеўдазмяшчальны слой , працэс электрастатычнага напылення мае перавагі. Для часовай абароны непакрытых дэталяў можна выкарыстоўваць высокатэмпературную, зносаўстойлівую клейкую стужку. Як правіла, электрастатычнае напыленне дазваляе дасягнуць больш тонкага пакрыцця, напрыклад, ад 150 да 250 мікрон. Акрамя таго, нейлонавае пакрыццё, атрыманае метадам электрастатычнага халоднага напылення, мае нізкую тэмпературу плаўлення, звычайна каля 210-230°C на працягу 5-10 хвілін, добрую трываласць і нізкую тэрмічную дэградацыю. Адгезія да металу лепшая, чым у іншых працэсаў.
Падобныя паведамленні:
 Электрастатычны распыляльнік полівінілхларыду (PVC) Парашковае пакрыццё: падрабязны дапаможнік
 Парашковае пакрыццё нейлон 11
 Нейлонавае парашковае пакрыццё для аксесуараў ніжняй бялізны і спражкі для бюстгальтара ніжняй бялізны
 Нейлонавае пакрыццё на метале
 Тэрмапластычнае парашковае пакрыццё з электрастатычнага распылення
 Парашковае пакрыццё акунаннем і парашковае пакрыццё распыленнем
прывітанне, ці ёсць у вас капронавы парашок замест электрастатычнага распылення?
Я згодны з усімі ідэямі, выкладзенымі ў вашым паведамленні. Яны сапраўды пераканаўчыя і, безумоўна, спрацуюць. Тым не менш, паведамленні занадта кароткія для пачаткоўцаў. Не маглі б вы крыху падоўжыць іх у наступны раз? Дзякуй за пост.