
নাইলন পাউডার ইলেক্ট্রোস্ট্যাটিক স্প্রে আবরণ প্রক্রিয়া
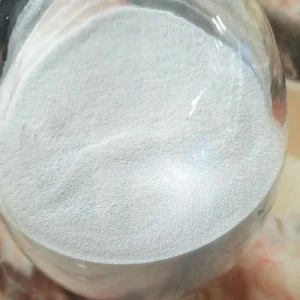
ইলেকট্রোস্ট্যাটিক স্প্রে পদ্ধতিতে উচ্চ-ভোল্টেজের বৈদ্যুতিক ক্ষেত্রের আবেশ প্রভাব অথবা ঘর্ষণজনিত চার্জিং প্রভাব ব্যবহার করে যথাক্রমে নাইলন পাউডার এবং প্রলেপযুক্ত বস্তুর উপর বিপরীত চার্জ আবিষ্ট করা হয়। চার্জিত পাউডার কোটিংটি বিপরীতভাবে চার্জিত প্রলেপযুক্ত বস্তুর দিকে আকৃষ্ট হয় এবং গলে গিয়ে ও সমান হওয়ার পর একটি নাইলন কোটিং পাওয়া যায়। যদি কোটিংয়ের পুরুত্বের প্রয়োজনীয়তা ২০০ মাইক্রনের বেশি না হয় এবং সাবস্ট্রেটটি ঢালাই লোহা বা ছিদ্রযুক্ত না হয়, তবে কোল্ড স্প্রেয়িংয়ের জন্য কোনো তাপ প্রয়োগের প্রয়োজন হয় না। ২০০ মাইক্রনের বেশি পুরুত্বের পাউডার কোটিং অথবা ঢালাই লোহা বা ছিদ্রযুক্ত পদার্থের সাবস্ট্রেটের ক্ষেত্রে, স্প্রে করার আগে সাবস্ট্রেটটিকে প্রায় ২৫০° সেলসিয়াস পর্যন্ত গরম করতে হয়, যাকে হট স্প্রেয়িং বলা হয়।
ঠান্ডা স্প্রে করার জন্য প্রায় 20-50 মাইক্রন ব্যাস থাকা নাইলন পাউডার কণার প্রয়োজন হয়। কখনও কখনও, পানির কুয়াশা পাউডারে স্প্রে করা যেতে পারে যাতে চার্জ বহন করার ক্ষমতা বাড়ানো যায় এবং বেক করার আগে পাউডার নষ্ট হওয়ার কারণে সৃষ্ট ত্রুটিগুলি হ্রাস করা যায়। গরম স্প্রে করার জন্য 100 মাইক্রন পর্যন্ত ব্যাস থাকতে নাইলন পাউডার কণার প্রয়োজন হয়। মোটা কণার ফলে মোটা আবরণ হতে পারে, কিন্তু অত্যধিক মোটা কণা পাউডার আনুগত্যকে বাধাগ্রস্ত করতে পারে। গরম স্প্রে করার সময়, স্তরের তাপমাত্রা ক্রমাগত হ্রাস পায়, এটি পুরুত্ব নিয়ন্ত্রণ করা কঠিন করে তোলে, কিন্তু আবরণ পাউডার ক্ষতির ত্রুটি তৈরি করবে না।
ইলেকট্রোস্ট্যাটিক স্প্রেয়িং প্রক্রিয়ায় ওয়ার্কপিসের আকার নির্বাচনের জন্য বিস্তৃত বিকল্প রয়েছে, বিশেষ করে বিভিন্ন পুরুত্বের ওয়ার্কপিসের ক্ষেত্রে, যা প্রায় একই পুরুত্ব নিশ্চিত করে। যখন ওয়ার্কপিসটি সম্পূর্ণরূপে প্রলেপযুক্ত হয় না বা এর এমন জটিল আকৃতি থাকে যা ফ্লুইডাইজড বেডে নিমজ্জিত করা যায় না , তখন ইলেকট্রোস্ট্যাটিক স্প্রেয়িং প্রক্রিয়ার সুবিধা রয়েছে। প্রলেপহীন অংশগুলোকে সাময়িকভাবে সুরক্ষিত করার জন্য উচ্চ-তাপমাত্রা ও ক্ষয়-প্রতিরোধী আঠালো টেপ ব্যবহার করা যেতে পারে। সাধারণত, ইলেকট্রোস্ট্যাটিক স্প্রেয়িংয়ের মাধ্যমে ১৫০ মাইক্রন থেকে ২৫০ মাইক্রনের মতো পাতলা প্রলেপ দেওয়া সম্ভব। এছাড়াও, ইলেকট্রোস্ট্যাটিক কোল্ড স্প্রেয়িংয়ের মাধ্যমে প্রাপ্ত নাইলনের প্রলেপের গলনাঙ্ক কম থাকে (সাধারণত ৫-১০ মিনিটের জন্য প্রায় ২১০-২৩০°C), এর দৃঢ়তা ভালো এবং তাপীয় অবক্ষয় কম হয়। ধাতুর সাথে এর আসঞ্জন অন্যান্য প্রক্রিয়ার চেয়ে ভালো।



হাই, আপনার কি ইলেক্ট্রোস্ট্যাটিক স্প্রে করার পরিবর্তে ডিপ টাইপ নাইলন পাউডার আছে?
আমি আপনার পোস্টে উপস্থাপন করা সমস্ত ধারণার সাথে একমত। তারা সত্যিই বিশ্বাসী এবং অবশ্যই কাজ করবে। তবুও, নতুনদের জন্য পোস্টগুলি খুব ছোট। আপনি কি পরের বার থেকে তাদের একটু প্রসারিত করতে পারেন? পোস্টের জন্য ধন্যবাদ.