Rakendusmeetodid PTFE Pulbervaik, 20–900 mikronit
Postitas: PECOAT | 20. märtsil 2026
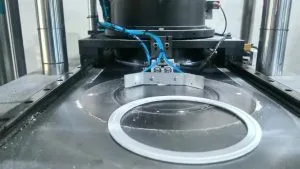
1. Survevormimine
- Tooraine: suspensioon PTFE pulber
- Protsess: Sõelupulber → toatemperatuuril külmpressimine (10–50 MPa) → toorik → paagutamine temperatuuril 360–380 °C → aeglane jahutamine → mehaaniline töötlemine
- Tooted: Lehtmetallid, vardad, tihendid, tihendusrõngad, klapipesad
2. Kleepimine ekstrusiooni teel
- Tooraine: peenelt hajutatud PTFE pulber
- Protsess: Segamine ekstrusiooniabiainega (15–25%) → eelvorm → kolbekstrusioon → õli eemaldamine temperatuuril 150–250 °C → paagutamine
- Tooted: Õhukeseinalised torud, juhtmeteisolatsioon, keermetihenditeip
3. Isostaatiline vormimine
- Protsess: Pulber painduvas vormis → rõhk 50–100 MPa → ühtlane toorik → paagutamine
- Omadused: Suur tihedus, ühtlane struktuur suurte või täppisdetailide jaoks
4. Kattekihid
- Elektrostaatiline pihustamine: PTFE pulbervärvimine aluspinnale → paagutamine temperatuuril 380–400 °C
- Kastmine/tsentrifuugkatmine: osade kastmine PTFE dispersioon → kuivatamine → paagutamine
- Tooted: Mittenakkuvad köögitarbed, korrosioonivastased seadmed, rullid
5. Täidetud modifikatsioon
- Meetod: Segamine PTFE grafiidi, süsinikkiu, vasepulbri, klaashelmeste jms pulber → kokkusurumine / ekstrusioon → paagutamine
- Eesmärk: Parandada kulumiskindlust, soojusjuhtivust ja roomamiskindlust
Peamised märkused
- PTFE Ei sula voolavusega; vajalik on külmpressimine + paagutamine.
- Paagutamistemperatuur ≤ 385 °C lagunemise vältimiseks.
- Pragunemise vältimiseks kuumutage ja jahutage aeglaselt.
- Kahanemismäär: 3.1–5.0%, vormi suurus vajab kompenseerimist.
Vaadatud: 89