PO/PE-vooderdatud terastorude tootmisprotsess rotoliinimise teel

PO/PE-vooderdatud plastterasest toru on komposiittoru, mille alusmaterjaliks on terastoru. Plastpulber sulatatakse ühtlaselt ja kinnitatakse pöörleva kuumutusega toru seinale, moodustades tiheda korrosioonivastase voodri. Tootmisprotsess hõlmab stabiilset tehnoloogiat ja tugevat nakkejõudu. Konkreetsed protseduurid on järgmised:
Esiteks, terastorude eeltöötlus
Valitakse õmblusteta terastorud või keevitatud terastorud ja lõigatakse need kavandatud mõõtmetesse. Seejärel lõigatakse toruotsad kaldservadeks ja poleeritakse, et eemaldada ebatasasused ja mullid, et tagada siledad toruavad. Terastoru siseseina töödeldakse liivapritsi või haavelpritsiga, et eemaldada katlakivi, rooste ja õlisaaste, luues siseseinale ühtlaselt kareda pinna ja parandades plastkatte ja terase vahelist nakkuvust. Pärast töötlemist kasutatakse puhastamiseks suruõhku, et vältida jääktolmu mõju vormimise kvaliteedile.
Järgmisena laadige pulber
Kaaluge plastpulbrit, näiteks polüetüleeni, PE ja PO pulbrit vastavalt toru läbimõõdule ja voodri paksusele ning laadige pulber terastorusse. Sulgege terastoru mõlemad otsad äärikukatete või spetsiaalsete korkidega, et vältida pulbri lekkimist pöörlemise ajal ja säilitada suhteliselt suletud sisemus ühtlase haarduvuse tagamiseks.
Kolmandaks, pöördküte ja pöördvormimine
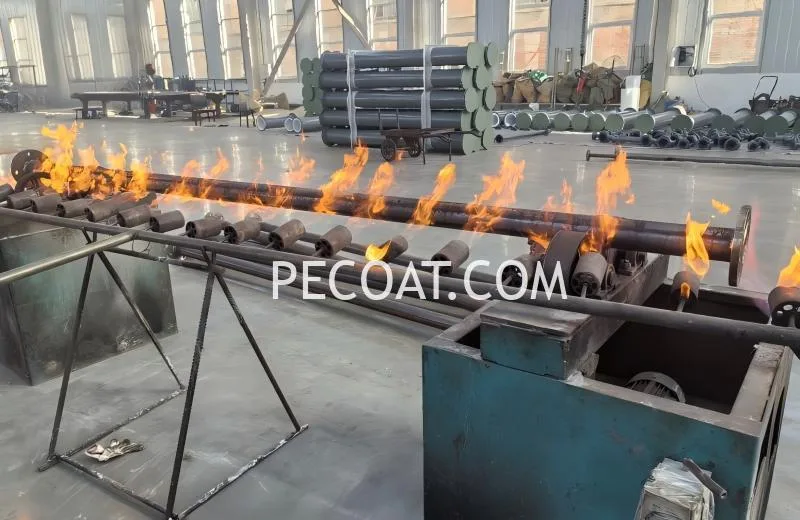
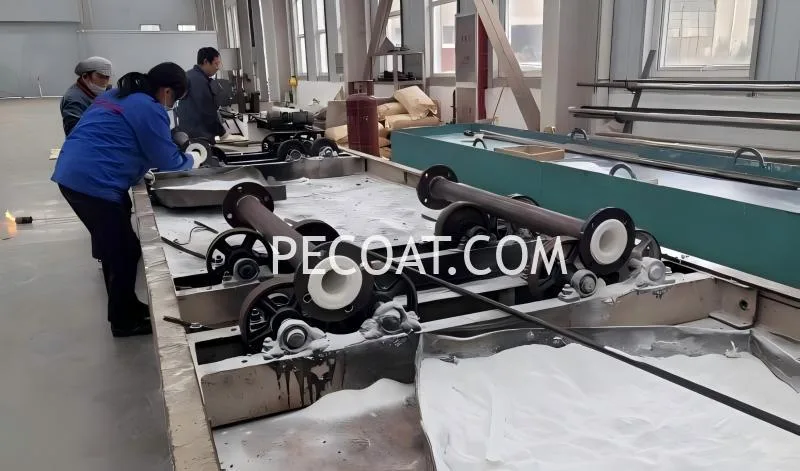
Paigaldage terastoru rotovormimismasinale, et samaaegselt aksiaalselt pöörleda ja ümbermõõduliselt trummeldada. Kuumutage terastoru ühtlaselt leegi või elektrilise kuumutamisega, reguleerides temperatuuri vahemikus 240–260 ℃. Kõrgel temperatuuril sulab plastpulber järk-järgult, voolab ja katab ühtlaselt toru seina, moodustades pideva, mullivaba ja aukudeta tiheda vooderduskihi. Selles etapis tuleb temperatuuri ja pöörlemiskiirust rangelt kontrollida, et vältida vooderdise ebaühtlast paksust või lokaalset kõrbemist.
Neljandaks, jahutamine ja vormimine
Kui plastvooder on ühtlaselt sulanud, lõpetage kuumutamine. Jahutage terastoru järk-järgult toatemperatuurini loomuliku õhujahutuse või sundõhuga jahutamise abil, säilitades samal ajal madala pöörlemiskiiruse. Aeglane jahutamine hoiab ära voodri kiire jahutamise tagajärjel tekkiva kokkutõmbumise ja pragunemise, tagades voodri ja terastoru tiheda nakkuvuse ilma kihistumise või õõnsuste tekkimiseta.
Lõplik, kärpimine ja kontroll
Eemaldage otsatihendid ja lõigake toru otstes olev vooder avadega ühtlaseks, mis hõlbustab järgnevat ääriku keevitamist ja paigaldamist. Tehke visuaalne kontroll, et tagada voodri sile pind. Seejärel tehke sädemekatse, et kontrollida auke, pragusid ja muid defekte. Samuti tehakse hüdrauliline katse, et kontrollida toru tihendusvõimet ja rõhukandevõimet.
See ühekordne vormimisprotsess tagab õmblusteta ja tervikliku voodri, millel on suurepärased korrosioonivastased omadused. Valmistatud torusid kasutatakse laialdaselt söövitavate ainete transportimiseks keemia-, energeetika-, veetöötlus- ja muudes tööstusharudes.