Կիրառման մեթոդներ PTFE Փոշի խեժ, 20 – 900 միկրոն
Posted by: PECOAT | մարտի 20-ին, 2026թ
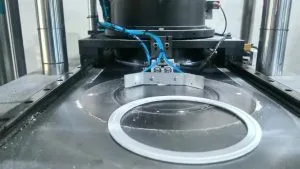
1. Սեղմման համաձուլվածքներ
- Հումք՝ կախույթ PTFE փոշի
- Գործընթաց՝ Մաղել փոշի → սենյակային ջերմաստիճանում սառը սեղմում (10–50 ՄՊա) → նախնական ձև → թրծում 360–380 °C-ում → դանդաղ սառեցում → մեքենայացում
- Արտադրանք՝ թերթեր, ձողեր, միջադիրներ, կնքման օղակներ, փականների նստատեղեր
2. Մածուկի էքստրուզիա
- Հումք՝ նուրբ ցրված PTFE փոշի
- Գործընթաց՝ Խառնել էքստրուզիայի օժանդակ նյութի հետ (15–25%) → նախնական ձև → մխոցային էքստրուզիա → յուղազերծում 150–250 °C-ում → թրծում
- Արտադրանք՝ բարակ պատերով խողովակներ, մետաղալարային մեկուսացում, թելային կնքման ժապավեն
3. Իզոստատիկ ձուլվածք
- Գործընթաց՝ Փոշի ճկուն կաղապարի մեջ → ճնշում 50–100 ՄՊա → միատարր նախաձև → թրծում
- Հատկանիշներ՝ բարձր խտություն, միատարր կառուցվածք մեծ կամ ճշգրիտ մասերի համար
4. Ծածկույթի կիրառություններ
- Էլեկտրաստատիկ ցողում. PTFE հիմքի վրա փոշեպատված → սինտերացում 380–400 °C ջերմաստիճանում
- Թաթախում / պտտվող ծածկույթ. Մասերի թաթախում PTFE ցրում → չորացում → սինտերացում
- Արտադրանք՝ չկպչող խոհանոցային սպասք, հակակոռոզիոն սարքավորումներ, գլանակներ
5. Լրացված փոփոխություն
- Մեթոդ՝ Խառնուրդ PTFE փոշի՝ գրաֆիտով, ածխածնային մանրաթելով, պղնձի փոշիով, ապակե գնդիկներով և այլն → սեղմում / էքստրուզիա → սինտերացում
- Նպատակ՝ Բարելավել մաշվածության դիմադրությունը, ջերմային հաղորդունակությունը և սողալու դիմադրությունը
Հիմնական նշումներ
- PTFE չի հալվում հոսանքով, պահանջվում է սառը սեղմում + սինտերացում:
- Քայքայումից խուսափելու համար սինտերացման ջերմաստիճանը ≤ 385 °C է։
- Դանդաղ տաքացում և սառեցում՝ ճաքերի առաջացումը կանխելու համար։
- Կծկման մակարդակը՝ 3.1–5.0%, բորբոսի չափը պետք է փոխհատուցվի։
Դիտարկումների քանակը: 89