Dip Molding տեխնոլոգիան և դրա կիրառումը ավտոմեքենայում

Ավտոմոբիլային արդյունաբերության ինժեներները լավ տիրապետում են այնպիսի տեխնիկայի, ինչպիսիք են ներարկման համաձուլվածքները, մամլիչ ձևավորումը, էլեկտրալվացումը, ցողումը և այլ հաստատված կաղապարման մեթոդները: Այնուամենայնիվ, պլաստիկ ներծծման տեխնոլոգիան կարող է համեմատաբար անծանոթ լինել նրանց համար, քանի որ այն լայնորեն չի կիրառվել որոշ զարգացող երկրներում՝ ընդամենը մոտ 30 տարվա պատմություն ունեցող: Ընդհակառակը, զարգացած տարածաշրջաններում, ինչպիսիք են Միացյալ Նահանգները և Եվրոպան, երկրորդ համաշխարհային պատերազմից ի վեր լայնորեն մշակվել է կաղապարման տեխնոլոգիա, որն ի սկզբանե օգտագործվել է այնպիսի ռազմական բաղադրիչների պաշտպանության համար, ինչպիսիք են ավտոմեքենաներում և ինքնաթիռներում: Այս տեխնոլոգիան ունի մոտ 70 տարվա պատմություն։
Ներծծման ձուլման տեխնոլոգիան մշակվել է հայտնաբերման շնորհիվ PVC պլաստիզոլ նյութ, հեղուկ լուծույթից ստեղծված նյութ PVC պլաստիկ փոշի և պլաստիկացնող միջոց: Այս նյութը ի սկզբանե հայտնաբերվել է 1913 թվականին, և դրա օգտագործումը լայն տարածում է գտել Երկրորդ համաշխարհային պատերազմում։
Ներծծման համաձուլվածքների գործընթացը
Ներծծման ձուլման մշակման գործընթացը ներկայացված է ստորև.
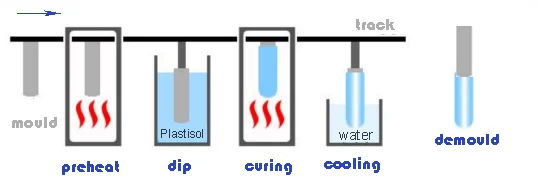
Թաթախման ձուլման գործընթացը ներառում է հինգ հիմնական քայլ՝ նախատաքացում, թաթախում, ամրացում, սառեցում և մաքրում: Հետբուժում անցնելուց հետո (պոչի կտրում) արտադրանքը համարվում է պատրաստի արտադրանք։ Ի վերջո, այն ենթարկվում է տեսակավորման, փաթեթավորման և պահպանման:
Նախնական տաքացում
Նպատակն այն է, որ հեղուկ պլաստիզոլը ներծծվի ջեռուցվող կաղապարի մակերեսի վրա: Կաղապարի չափի և պլաստիզոլի տեսակի տատանումների պատճառով նախատաքացման ջերմաստիճանը և ժամանակը կարող են տարբերվել: Ընդհանուր առմամբ, ավելի մեծ կաղապարները պահանջում են ավելի բարձր ջերմաստիճան և ավելի երկար ժամանակ, մինչդեռ փոքր կաղապարները ավելի ցածր ջերմաստիճան և ավելի կարճ ժամանակ են զգում: Ավելին, կաղապարի նյութական և ջերմային տարողունակությունը, ինչպես նաև արտադրանքի հաստությունն ու կարծրությունը կարող են տարբեր լինել՝ առաջացնելով թաթախման տարբեր ջերմաստիճաններ և ժամանակներ: Հետևաբար, կարևոր է թեստեր կատարել՝ հիմնվելով կոնկրետ հանգամանքների վրա՝ գործընթացի օպտիմալ պարամետրերը որոշելու համար:
Ձուլում
Տաք կաղապարն ընկղմվում է հեղուկ պլաստիզոլի մեջ 10 մմ/վ-ից պակաս արագությամբ, իսկ կաղապարի բարձրացման արագությունը 5 մմ/վ-ից պակաս է: Թաթախման ժամանակը ճշգրտվում է ըստ արտադրանքի չափի և հաստության, որը սովորաբար տատանվում է 1-ից մինչև 60 վայրկյան:
Բուժում (պլաստիկացում)
Նպատակն է երաշխավորել, որ արտադրանքը հասնի ամբողջական կարծրացման և ստանա իր վերջնական ձևը: Պտտման ջերմաստիճանը և ժամանակը պետք է ճշգրտվեն՝ ըստ կաղապարի նյութի, ծավալի չափի և արտադրանքի ցանկալի կարծրության և հաստության: Սովորաբար, ամրացման ջերմաստիճանը տատանվում է 200-ից 350 աստիճան Ցելսիուսի միջև, մինչդեռ պլաստիկացման ժամանակը տատանվում է 10-ից 90 վայրկյան:
Հովացում
Նպատակը զանգվածային արտադրության արդյունավետության բարձրացումն է, հովացման մեթոդները ներառում են ջրային սառեցում և օդի սառեցում:
Քանդում
Պլաստիզոլով ներծծված արտադրանքի կաղապարազերծման մեթոդը հիմնականում օդաճնշական է: Բացի այդ, կաղապարից քանդում չի պահանջվում ներծծված ծածկույթով արտադրանքի համար:
Պլաստիզոլի նյութեր ներծծման համար
Ներկայումս հեղուկ պլաստիզոլի նյութերի երեք հիմնական տեսակ կա.
- Լատեքս ջրով որպես ցրման միջոց, օրինակ՝ բնական լատեքս, սինթետիկ լատեքս (նիտրիլային կաուչուկ, պոլիիզոպրենային կաուչուկ, պոլիուրեթան և այլն);
- Պոլիմերային լուծույթներ լուծիչներով (քսիլեն, տետրահիդրոֆուրան, դիմեթիլացետամիդ և այլն) որպես ցրման միջավայր, օրինակ՝ պոլիուրեթան, հեղուկ սիլիկոնային ռետինե լուծույթ;
- Պլաստիկատոր sol (հիմնականում վերաբերում է PVC պլաստիզոլ), այսինքն՝ պլաստիկացնողով պատրաստված հեղուկ կասեցման լուծույթը և PVC մածուկ
Ներծծման սարքավորումներում օգտագործվող նյութերի պահանջները տարբերվում են՝ կախված սարքավորումների տեսակից և դրա նախատեսված կիրառությունից: Այս հոդվածը հիմնականում ներկայացնում է նյութական պահանջները PVC պլաստիզոլ. PVC Պլաստիկացնող sol-ը տարբերվում է մյուս երկու տեսակի նյութերից, քանի որ դիսպերսիոն միջավայրը պլաստիկացնող է, որը մնում է անկայուն տաքացման կարծրացման գործընթացում: Այն համատեղելի է PVC մածուկ պլաստիկացնող, որի արդյունքում ստացվում է փափուկ (ռետինե վիճակ) կամ կիսապինդ ձև PVC նյութը: Իր պարզ մշակման, բարձր արդյունավետության (սարքավորման գործընթացում ցնդողությունը վերականգնելու սարք չի պահանջվում), նյութի ցածր արժեքի, փափկության և գերազանց էլեկտրական հատկությունների շնորհիվ, PVC sol-ը դարձել է լայնորեն օգտագործվող թաթախող նյութ: Այն լայնորեն օգտագործվում է տարբեր ոլորտներում, ինչպիսիք են էներգիան (busbar), էլեկտրական մասերը, ամենօրյա կարիքները, օպտիկամանրաթելային կապի պաշտպանությունը և բժշկական առողջության պաշտպանությունը: Միացյալ Նահանգներում, Եվրոպայում, Ճապոնիայում և Հնդկաստանում խթանումը PVC պլաստիկ տեխնոլոգիան ավելի հասուն է. Չինաստանը հզոր կենտրոն է PVC արտադրություն և արտահանում; սակայն, իր PVC պլաստիզոլի տեխնոլոգիան ուշ է սկսվել.
Նյութական տեխնոլոգիաների առաջընթացով և կիրառական դաշտերի ընդլայնմամբ, գործառույթները PVC պլաստիզոլի նյութերն աստիճանաբար ավելացել են՝ հիմնականում ներառյալ բոցավառությունը, ուլտրամանուշակագույն ճառագայթման դիմադրությունը, մեկուսացումը, սննդի դասակարգումը, կենսահամատեղելի (բժշկական), ֆտալատից ազատ, յուղակայուն: Նրանց մեջ, PVC Ֆտալատներ պարունակող պլաստիզոլն առաջինն էր, որը սահմանափակվեց Եվրոպայի կողմից (ֆտալատները կխանգարեն տղամարդկանց էնդոկրինին, կավելացնեն կանանց կրծքագեղձի քաղցկեղի հավանականությունը) և աստիճանաբար կանոնավորվեցին, որպեսզի սահմանափակվի որոշ սովորական պլաստիկացնող նյութերի օգտագործումը, ԵՄ REACH/RoHS կանոնակարգերը. դառնում է ավելի ու ավելի խիստ:
Դիպաձուլման տեխնոլոգիայի կիրառումը ավտոմեքենաներում
Պլաստիզոլի նյութը ավտոմոբիլային արդյունաբերության մեջ Ford-ի շարժիչի ամենավաղ կիրառումը 1959 թվականին, Չինաստանը սկսեց զարգացնել ավտոմոբիլաշինությունը PVC 1980-ականներին պլաստիզոլ նյութը, ընդհանուր սպառումը 6-10 կգ, կազմելով սոսինձի ընդհանուր քանակի մոտ 35%-ը: Ինչպիսիք են մեքենայի շասսիի պաշտպանիչ ծածկույթները և մեքենայի տարբեր մասերի կնքման նյութերը: Ավտոմեքենա անիվից մինչև ամենափոքր պտուտակ, կան ավելի քան 10,000 պաշտպանիչ մասեր, այդ մասերը հիմնականում պլաստիկ ծածկույթներ են, պաշտպանիչ գլխարկներ, բաճկոններ, թփեր և այլն։ Աքսեսուարներն ունեն տարբեր ձևեր և ճկուն կառուցվածքային դիզայն, որն ամենահարմարն է թաթախման տեխնոլոգիայով արտադրության համար:
Ավտոմոբիլային լարերի ամրագոտի պատյան
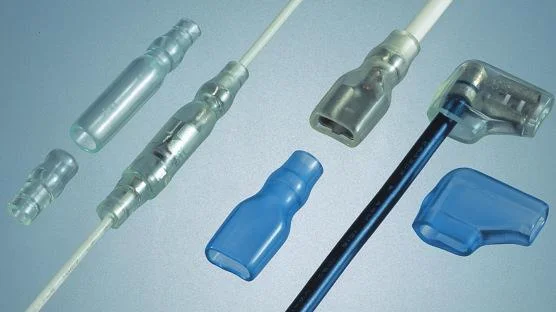
Պլաստիկ պատյանը օգտագործվում է ավտոմոբիլային լարերի ամրացման համար, մասնավորապես, ավտոմոբիլային լարերի ամրագոտիների խցանման տերմինալների պաշտպանության համար, մեկուսացման, բոցավառման, ջերմաստիճանի դիմադրության, շրջակա միջավայրի պաշտպանության գործառույթներով:
Մարտկոցի լիցքաթափման պաշտպանություն
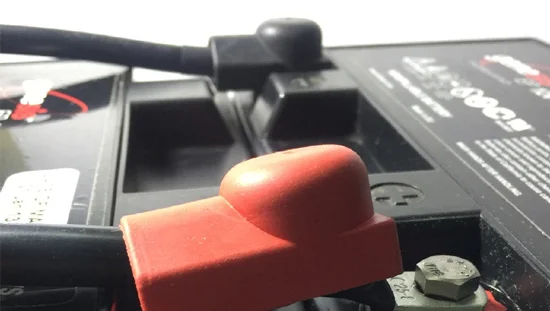
Պլաստիկ ներծծման տեխնոլոգիան օգտագործվում է մարտկոցների հոդերի և նոր էներգիայի մարտկոցների պղնձե ձողերի մեկուսացման պաշտպանության համար: Այն ունի ճկուն կառուցվածքի նախագծման, արագ զարգացման ցիկլի և հարմարեցման բնութագրերը:
Ավտոմոբիլային մետաղալարերի սեղմիչ և բևեռի պաշտպանություն
Ներծծման տեխնոլոգիան օգտագործվում է ավտոմոբիլային մետաղալարերի սեղմիչի և ձողի մասերի պաշտպանության համար, որոնք կարող են ձևավորել ճկուն պաշտպանություն և հակակոռոզիոն և փոշուց պաշտպանող գործառույթներ: