PO/PE ծածկույթով պողպատե խողովակների արտադրության գործընթաց՝ ռոտոլինինգի միջոցով

PO/PE ծածկույթով պլաստիկ պողպատե խողովակը կոմպոզիտային խողովակ է, որն օգտագործում է պողպատե խողովակը որպես հիմք: Պլաստիկ փոշին հավասարաչափ հալվում է և կպչում խողովակի պատին՝ պտտվող տաքացման միջոցով, որպեսզի ձևավորվի խիտ հակակոռոզիոն ծածկույթ: Արտադրական գործընթացը բնութագրվում է կայուն տեխնոլոգիայով և ուժեղ կպչունությամբ: Հատուկ ընթացակարգերը հետևյալն են.
Նախ, պողպատե խողովակների նախնական մշակում
Անկյունային կամ եռակցված պողպատե խողովակները ընտրվում և կտրվում են նախագծված չափսերին համապատասխան: Այնուհետև խողովակի ծայրերը թեքվում և հղկվում են՝ փոսիկներն ու ցցերը հեռացնելու և խողովակի անցքերը հարթ դարձնելու համար: Պողպատե խողովակի ներքին պատը մշակվում է ավազահեղուկային կամ կրակոցային մաքրման միջոցով՝ նստվածքը, ժանգը և յուղի աղտոտումը վերացնելու համար, ներքին պատի վրա ստեղծելով միատարր կոպիտ մակերես և բարելավելով պլաստիկ ծածկույթի և պողպատի միջև կպչունությունը: Մշակումից հետո սեղմված օդը օգտագործվում է մաքրման համար՝ մնացորդային փոշին ձևավորման որակի վրա ազդելուց խուսափելու համար:
Հաջորդը՝ լցրեք փոշի
Կշռեք պլաստիկե փոշին, ինչպիսիք են պոլիէթիլենային PE և PO փոշիները ՝ խողովակի տրամագծին և ծածկույթի հաստությանը համապատասխան, և փոշին լցրեք պողպատե խողովակի մեջ: Պողպատե խողովակի երկու ծայրերը փակեք եզրակալներով կամ հատուկ խցաններով՝ պտտման ընթացքում փոշու արտահոսքը կանխելու և ներքին շերտը համեմատաբար փակ պահելու համար՝ միատարր կպչունության համար:
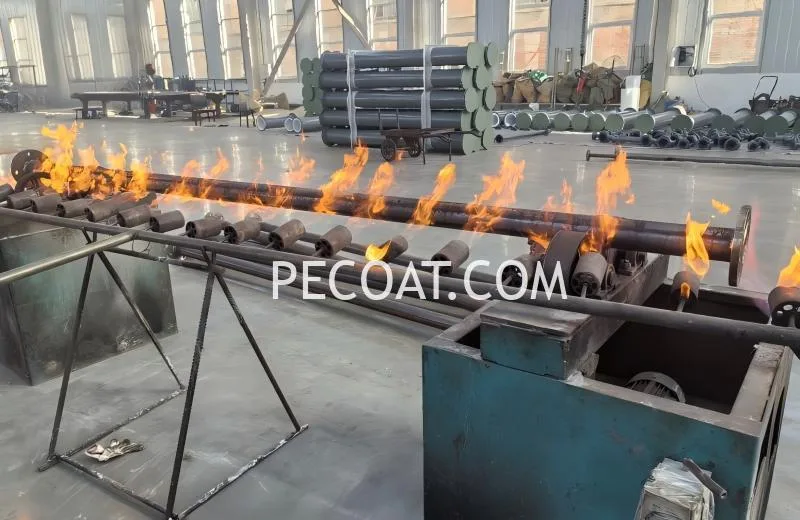
Երրորդ, պտտվող տաքացում և պտտվող ձուլում
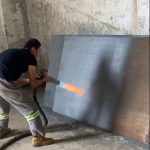
Պողպատե խողովակը տեղադրեք ռոտացիոն ձուլման մեքենայի վրա՝ միաժամանակ առանցքային և շրջանաձև պտտման համար: Հավասարաչափ տաքացրեք պողպատե խողովակը բոցով կամ էլեկտրական տաքացմամբ՝ 240-260℃ ջերմաստիճանի սահմաններում: Բարձր ջերմաստիճանի ազդեցության տակ պլաստիկ փոշին աստիճանաբար հալվում է, հոսում և հավասարաչափ ծածկում խողովակի պատը՝ ձևավորելով անընդհատ, փուչիկներից և անցքերից զերծ խիտ ծածկույթ: Այս փուլում ջերմաստիճանը և պտտման արագությունը պետք է խստորեն վերահսկվեն՝ ծածկույթի անհավասար հաստությունից կամ տեղային այրվածքից խուսափելու համար:
Չորրորդ՝ սառեցում և ձևավորում
Երբ պլաստիկե ծածկույթը միատարր հալվի, դադարեցրեք տաքացումը: Պողպատե խողովակը աստիճանաբար սառեցրեք մինչև սենյակային ջերմաստիճան՝ բնական օդային սառեցմամբ կամ հարկադիր օդային սառեցմամբ՝ պահպանելով ցածր պտտման արագությունը: Դանդաղ սառեցումը կանխում է ծածկույթի կծկումը և ճաքերը, որոնք առաջանում են արագ սառեցման հետևանքով, ապահովելով ծածկույթի և պողպատե խողովակի միջև ամուր կապը՝ առանց շերտավորման կամ խոռոչավորման:
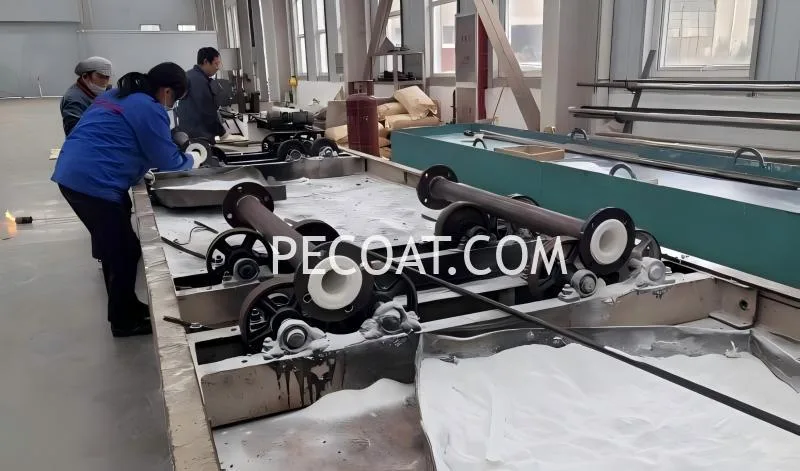
Վերջնական, կտրում և ստուգում
Հեռացրեք ծայրային կնիքները և կտրեք խողովակի ծայրերի ծածկույթը՝ դրանք անցքերի հետ հարթեցնելու համար, ինչը հեշտացնում է հետագա եզրերի եռակցումը և տեղադրումը: Կատարեք տեսողական զննում՝ ծածկույթի հարթ մակերես ապահովելու համար: Այնուհետև կատարեք կայծային փորձարկում՝ անցքերի, ճաքերի և այլ թերությունների առկայության ստուգման համար: Հիդրոստատիկ փորձարկում է իրականացվում նաև խողովակի կնքման աշխատանքը և ճնշմանը դիմակայելու ունակությունը ստուգելու համար:
Այս միանգամյա ձևավորման գործընթացը ապահովում է անխափան և բարձր ամբողջականության ծածկույթներ՝ բացառիկ հակակոռոզիոն կատարողականությամբ: Արտադրված խողովակները լայնորեն օգտագործվում են քիմիական, էներգետիկ, ջրամաքրման և այլ ոլորտներում կոռոզիոն միջավայրերի տեղափոխման համար: