
Lini Mantel Bedak Dip Bedak Berfluida Otomatis untuk Rak Kisi Kulkas
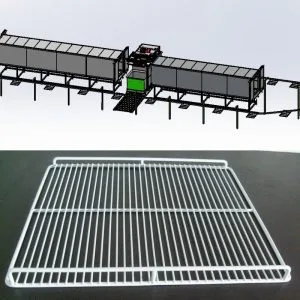
KONSEP DESAIN
Ini sepenuhnya otomatis tempat tidur terfluidisasi lapisan celup Lini ini dirancang khusus untuk kisi-kisi kulkas, pemanggang, rak, dan keranjang, dengan adaptasi presisi dan efisiensi produksi sebagai intinya. Dengan target ukuran benda kerja maksimum 1005×577×40mm dan ukuran standar 300×500×10mm, parameter peralatan disesuaikan secara cermat: baki gantung 1600mm×600mm memastikan stabilitas pemuatan, dan oven pra-pemanasan 13m×1m×1.2m dan oven pasca-pemanasan 10m×1m×1.2m (keduanya mencapai 400℃) memenuhi kebutuhan pemanasan benda kerja dengan spesifikasi berbeda. Desain kapasitas produksi fleksibel dan efisien, dengan kapasitas maksimum 200 buah per jam untuk benda kerja besar dan 500 buah per jam untuk benda kerja biasa. Rata-ratatpuKapasitas 320 buah per jam dapat menyamai irama produksi massal.
DASAR DESAIN
| Ukuran benda kerja maksimum | 1005 × 577 × 40mm |
| Ukuran benda kerja normal | 300 500 × × 10 mm |
| Sumber pemanas | Listrik |
| Area tapak peralatan | 25meter×9meter, tinggi 3.5meter |
| tipe peralatan | Jenis otomatis |
| Produksi Output |
|
BAGIAN KERJA YANG AKAN DILAPISI


spesifikasi
| Ukuran benda kerja maksimum | 1500 × 600 × 10mm |
| Ukuran benda kerja normal | 300x500x10mm |
| Outpukapasitas t | 320 buah/jam |
| Ukuran baki gantung | 1600mm × 600mm |
| Ukuran oven yang dipanaskan terlebih dahulu | 13m * 1m * 1.2m |
| Ukuran oven pasca-panas | 10m * 1m * 1.2m |
| Suhu maksimum oven pemanas awal | 400 ℃ |
| Suhu maksimum oven pasca-pemanasan | 400 ℃ |
| Tegangan: | 380V 50HZ |
| Tekanan udara terkompresi | 0.6Mpa |
Desain & Gambar
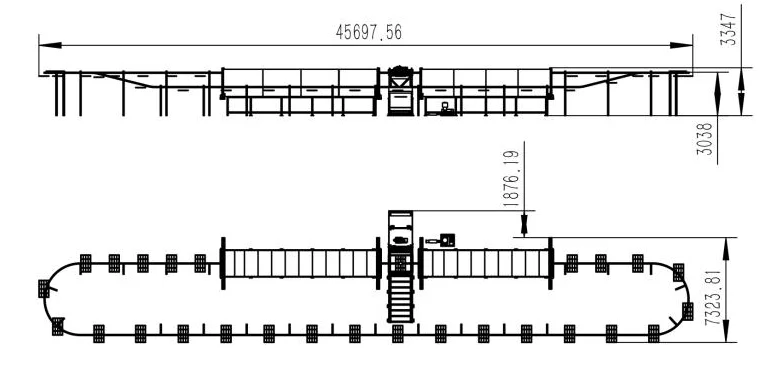
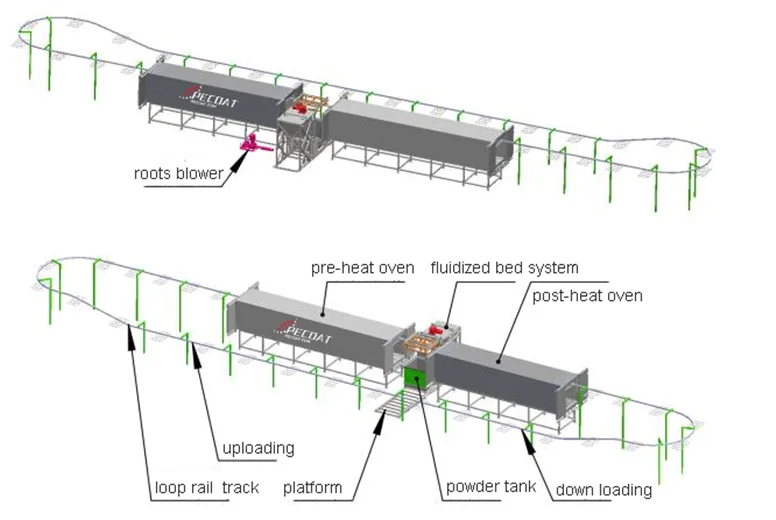
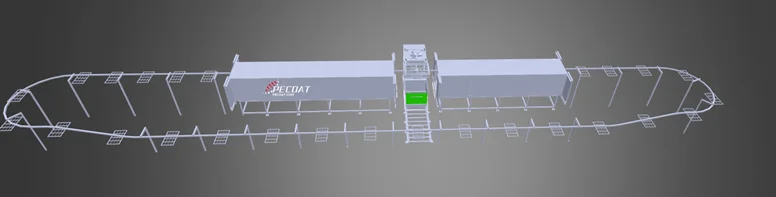
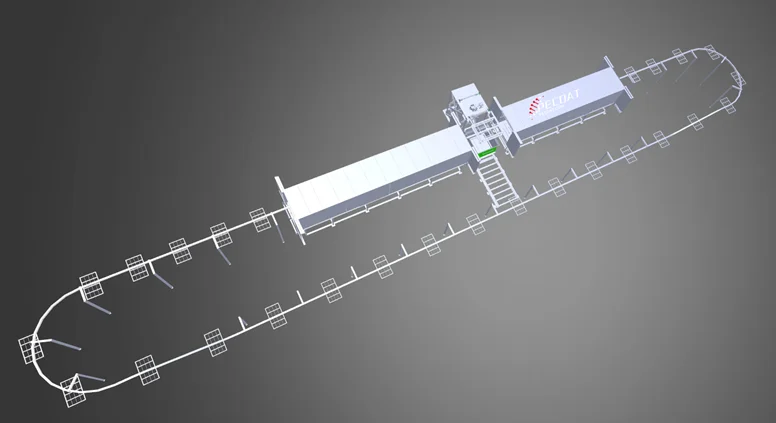
Prosedur Operasi
- Periksa dan pastikan semua bagian siap dijalankan: suhu di kedua oven telah naik ke nilai yang ditentukan; tangki bubuk diisi dengan bubuk, dan dalam keadaan mendidih.
- Di area pengunggahan, pekerja mulai menggantung benda kerja di atas nampan gantung.
- Nyalakan saluran, jalur rel loop mengirim benda kerja ke oven pra-panas.
- Pekerja terus mengunggah benda kerja
- Setelah pemanasan awal, benda kerja masuk ke dalam sistem unggun terfluidisasi untuk mencelupkan bubuk
- Setelah mencelupkan bedak, fluidized bed turun, sementara bedak ekstra hilang
- Jalur rel loop terus berjalan
- Benda kerja masuk ke oven pasca-panas untuk menyembuhkan dan meratakan.
- Pekerja mengunduh benda kerja setelah keluar dari oven pasca-panas
- Putaran berikutnya dimulai
Pos terkait:
 Garis Pelapis Bubuk Dip Bedak Fluidized Otomatis untuk Tiang Pagar, Welded Wire Mesh, Gate, Y Arms
 Lini Pelapisan Serbuk Celup Semi-otomatis untuk Keranjang Rak Kawat Logam
 Peralatan Pelapis Dip Fluidized Bed Semi-otomatis untuk rangka logam Welded
 Garis pelapis bubuk plastik celup otomatis untuk batang baja konstruksi
 Lini Pelapisan Serbuk Celup Semi-otomatis untuk Kawat Jaring Anti-panjat
 Termoplastik Polyethylene PE Powder Coating Warna Putih untuk Kulkas Rak Grids Basket
Komentar ditutup