
Rannsókn á pólýetýlen dufthúðun fyrir rafhlöðukassa
Abstract
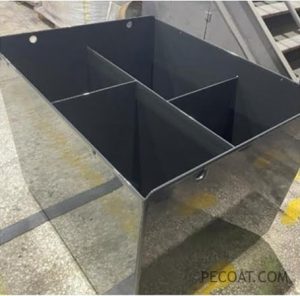
Sex gerðir af pólýetýlen dufthúðun fyrir rafhlöðukassa voru hannaðar með blöndunarbreytingum á pólýetýleni með mismunandi eiginleikum. Með því að prófa bræðsluhraða, vélræna eiginleika og sýruþol húðunarfilmanna á pólýetýlen dufthúðuninni sem fengin var með mismunandi blöndunarkerfum var valin uppskrift að pólýetýlen dufthúðun með bestu heildarafköstunum. Pólýetýlen dufthúðunin getur uppfyllt kröfur um yfirborðsjöfnun rafhlöðukassa og hefur á sama tíma framúrskarandi vélræna eiginleika og efnaþol, sem getur á áhrifaríkan hátt aukið endingartíma rafhlöðukassanna.
Leitarorð
Rafhlöðubox; Pólýetýlen; Blöndun; Duftlakk
Flokkunarkóði: TQ637.82
Skjalkóði: A
1 Inngangur
Með sífellt strangari kröfum um umhverfisvernd hefur stjórnun á útblásturslofttegundum og minnkun loftmengun orðið mikilvægir vísbendingar um umhverfisvernd [1].
Hefðbundin ökutæki nota almennt jarðefnaeldsneyti sem orkugjafa og alvarlegasti galli þeirra er losun mikils magns af útblásturslofttegundum, sem mengar umhverfið verulega. Aftur á móti framleiða ný orkugjafaökutæki sem nota rafhlöður sem dráttarafl ekki útblástur og valda engri mengun í andrúmsloftinu, þannig að þau eru sífellt vinsælli á markaðnum [2].
Á líftíma iðnaðarrafhlöðukassa verða þeir fyrir tæringu vegna rafhlöðusýru, sem hraðar tæringu og bilun kassanna. Þess vegna hefur tæringarvörn rafhlöðukassa alltaf verið heitt rannsóknarefni. Iðnaðarrafhlöðukassar eru yfirleitt úr kolefnisstáli, sem í sjálfu sér hefur ekki góða tæringarvörn [3].
Þess vegna er aðeins hægt að bæta ryðvarnareiginleika kassanna með því að framkvæma yfirborðsmeðferð á innri og ytri veggjum þeirra. Algeng yfirborðsmeðferðartækni er að bera lag af ryðvarnarhúð á yfirborð kassans og húðin þarf ekki aðeins að standast sýrurof heldur einnig festast vel við undirlagið.
Pólýetýlen dufthúðun samanstendur venjulega af pólýetýlen plastefni, aukefnum, fylliefnum, litarefnum o.s.frv. Þetta eru hitaplast dufthúðun með framúrskarandi efnaþol og mikla hagkvæmni.
Miðað við kröfur um tæringarvörn rafhlöðukassa, sem og kröfur um útlit og kostnað, eru pólýetýlen dufthúðun hagkvæmur valkostur gegn tæringarvörn. Hins vegar er mótsögn milli vélrænna eiginleika og flæðieiginleika pólýetýlens. Pólýetýlen dufthúðun er yfirleitt erfið þegar kemur að því að hafa bæði framúrskarandi flæðieiginleika og vélræna eiginleika, þannig að hún verður að vera aðlöguð til að uppfylla kröfur rafhlöðukassa um húðun. Í þessari rannsókn var hönnuð pólýetýlen dufthúðun fyrir rafhlöðukassa með því að blanda saman pólýetýleni með mismunandi eiginleikum. Þessi húðun hefur framúrskarandi vélræna eiginleika, efnaþol, mikla viðloðun og góða yfirborðsjöfnun.
2 Tilraunahluti
2.1 Tilraunahráefni og tæki
2.1.1 Hráefni
- Pólýetýlen (PE-A, PE-B, PE-C): Sinopec;
- Pólýetýlen (PE-D): Dow Chemical;
- Pólýetýlen (PE-E): Prime Polymer Co., Ltd., Japan;
- Pólýetýlen lím (MAH-g-PE): Gerð SZ-07, Huangshan Beno Technology;
- Andoxunarefni: Gerð K7001, Luan JIENT;
- Ljósstöðugleiki: Gerð UV531, BASF;
- Flæðiefni úr pólýetýlenvaxi: Aukefnisverksmiðja í Shanghai;
- Kjarnamyndandi efni: Model Hyperform HPN-20E, Milliken Chemical, Bandaríkin;
- Litarefnis kolsvart: Gerð R600R, Cabot.
2.1.2 hljóðfæri
- Tvískrúfupressuvél: Gerð T-35, Nanjing Rub Machine, Ltd.;
- Plötuvulkaniseringarvél: Gerð XLB-D, Huzhou Shyn Machinery Co., Ltd.;
- Prófunartæki fyrir sprungur í umhverfismálum: Gerð NYK-06, ChengdeTesting Equipment Co., Ltd.;
- Alhliða prófunarvél fyrir plast: Gerð WDS-3, Boyi InstruEquipment Co., Ltd.
2.2 Tilraunaaðferðir
2.2.1 Undirbúningur dufthúðunar
Hráefnin voru vigtuð samkvæmt formúlunni í töflu 1 og sett í blandara til hraðblöndunar. Blöndunni var síðan bætt í tvískrúfupressuvél til bráðins pressunar á kornum við 160°C. Kornin voru sett í kvörn til að vera mulin í duft, síðan flokkuð og sigtuð.
Tafla 1 Formúla fyrir pólýetýlen dufthúðun
| Hráefni | Þyngd hluti/ hluti |
| pólýetýlen | 84 |
| MAH-g-PE | 15 |
| Andoxunarefni | 0.15 |
| Ljósstöðugleiki | 0.15 |
| Flæðisefni | 0.15 |
| Kjarnmyndandi efni | 0.05 |
| Kolsvartur | 0.5 |
2.2.2 Undirbúningur húðunar
Notast var við aðferð til að útbúa pólýetýlen dufthúðun á yfirborð rafhlöðukassa með fljótandi rúmi . Yfirborð rafhlöðukassans var fyrst sandblásið og síðan hitað í 250-350°C í ofni. Að því loknu var pólýetýlen dufthúðunin borin á með fljótandi rúmi og mýkingu náð fram með því að nota afgangshita vinnustykkisins eða með því að setja það í ofn.
2.2.3 Undirbúningur sýna fyrir afkastaprófanir
Sýni til að prófa vélræna eiginleika pólýetýlendufts voru útbúin með þjöppunarmótun.
2.3 Frammistöðuprófun
- Bræðsluflæðishraði (MFR) pólýetýlen dufthúðunar var prófaður í samræmi við GB/T 3682-2018;
- Sprunguþol pólýetýlendufts í umhverfisspennu (ESC) var prófað í samræmi við GB/T 1842-2008;
- Togþol pólýetýlen dufthúðunar var prófað í samræmi við GB/T 1040.2-2018;
- Sýruþol pólýetýlen dufthúðunar var prófað með 30% (massahlutfalli) brennisteinssýrulausn í samræmi við GB/T 11547-2008;
- Viðloðun pólýetýlen dufthúðunar var prófuð í samræmi við GB/T 9286-2008.
Helstu afkastavísar pólýetýlen dufthúðunar fyrir rafhlöðukassa eru sýndir í töflu 2.
Tafla 2 Helstu afkastavísar pólýetýlenhúðunar fyrir rafhlöðukassa
| Árangursvísar | Prófkröfur |
| MFR / [g·(10 mín)⁻¹] | > 10 |
| ESC / klst. | > 300 |
| Togstyrkur / MPa | > 10 |
| Lenging við brot /% | > 500 |
| Sýruþol (30% brennisteinssýra, 720 klst.) | Engin alvarleg bólga, tap á viðloðun o.s.frv. |
| Viðloðun eftir sýrudýfingu / gæði | > 1 |
3 Niðurstöður og umræður
3.1 Árangursgreining á pólýetýleni
Greining á afköstum mismunandi gerða pólýetýlen er forsenda fyrir hönnun á formúlu blandaðrar pólýetýlen dufthúðunar. Í þessari rannsókn voru 5 mismunandi gerðir af pólýetýleni valdar sem hráefni fyrir dufthúðun og eiginleikar þeirra prófaðir í samræmi við viðeigandi staðla. Niðurstöðurnar eru sýndar í töflu 3.
Eins og sjá má í töflu 3 hafa PE-A og PE-B afar háan bræðsluflæðishraða, þannig að þau geta uppfyllt kröfur um mikla yfirborðsjöfnun húðarinnar. Hins vegar er seigja PE-A og PE-B tiltölulega léleg. Brotlenging PE-A er aðeins 100% og spennusprunguþolstími þess er aðeins 1 klst., þannig að það uppfyllir ekki kröfur um vélræna eiginleika rafhlöðuhúðunar. PE-C er línulegt lágþéttni pólýetýlen með miðlungs bræðsluflæðishraða, sem getur í grundvallaratriðum uppfyllt jöfnunarkröfur hefðbundinna húðunar, en seigja þess er einnig léleg. Bæði PE-D og PE-E eru málmólósen línulegt lágþéttni pólýetýlen og bæði hafa framúrskarandi seiglu og togstyrk. Munurinn er sá að PE-E hefur afar lágan bræðsluflæðisstuðul, sem getur ekki uppfyllt kröfur um útlit jöfnunar húðunar.
Tafla 3 Eiginleikar mismunandi gerða pólýetýlens
| Eiginleikar | PE-A (lágþéttni pólýetýlen) | PE-B (miðlungsþéttni pólýetýlen) | PE-C (lágþéttni pólýetýlen) | PE-D (Metallósen pólýetýlen) | PE-E (Metallósen pólýetýlen) |
| MFR / [g·(10 mín)⁻¹] | 40 | 50 | 20 | 15 | 3.8 |
| ESC / klst. | 1 | 24 | 24 | 1000 | 1000 |
| Togstyrkur / MPa | 8 | 10 | 11 | 16 | 20 |
| Brotlenging / % | 100 | 300 | 200 | 1000 | 1000 |
3.2 Val og hagræðing á pólýetýleni
Bræðsluflæðishraði (MFR) pólýetýlensins er vísbending um fljótandi eiginleika pólýetýlensins í heitbráðnu ástandi og endurspeglar að vissu leyti jöfnunaráhrif pólýetýlenhúðunarinnar. Almennt séð, því hærra sem MFR gildið er, því betri eru jöfnunaráhrif húðarinnar. Hins vegar, því hærra sem MFR gildið er, því lægri er hlutfallslegur mólmassi pólýetýlensins yfirleitt og því verri eru vélrænir eiginleikar þess. Þess vegna er oft erfitt að uppfylla kröfur um bæði fljótandi eiginleika og vélræna eiginleika á sama tíma, sem einnig er staðfest með prófunarniðurstöðum sem sýndar eru í töflu 3. Ef pólýetýlen með mismunandi eiginleikum er blandað saman og notað saman til að fá blönduna með bæði framúrskarandi fljótandi eiginleika og vélræna eiginleika, er fræðilega hægt að búa til pólýetýlen dufthúðun með alhliða eiginleikum sem uppfylla kröfurnar.
Tafla 4 Mismunandi blöndunarkerfi
| Project | Áætlun | |||||
| 1 | 2 | 3 | 4 | 5 | 6 | |
| PE-B þyngd hluti / hluti | 50 | 50 | 50 | 50 | 50 | 50 |
| PE-D þyngd hluti / hluti | 25 | 30 | 35 | 40 | 45 | 50 |
| MAH-g-PE þyngd hluti /hluti | 13.2 | 14.1 | 15 | 15.9 | 16.8 | 17.6 |
Af töflu 3 má sjá að bæði PE-A og PE-B hafa hátt bræðsluflæði, en PE-B hefur tiltölulega meiri seiglu, þannig að PE-B er hægt að nota sem grunnefni til að bæta flæði blöndunnar; PE-D og PE-E hafa góða vélræna eiginleika og er hægt að nota sem grunnefni til að bæta vélræna eiginleika blöndunnar. Hins vegar hefur PE-E lágt bræðsluflæði, þannig að það hentar ekki sem grunnefni. Fyrir pólýetýlen með stóran meðal hlutfallslegan mólmassa, eins og PE-E, er keðjuflækjuþéttleiki mikill og flæðishraðinn lágur. Hins vegar, þegar það er beitt utanaðkomandi álagi, er aflögunarferli þess aðallega skerbeyging og augljós sameindaflæði er ekki auðvelt, þannig að það hefur mikinn styrk og seiglu [6]. Þess vegna voru PE-B og PE-D blandað saman í mismunandi hlutföllum til að búa til blandað breytt pólýetýlen. Á sama tíma, til að bæta límingarkraftinn milli pólýetýlen dufthúðunarinnar og undirlags rafhlöðukassans, ætti að bæta við viðeigandi magni af pólýetýlen lími (MAH-g-PE). Pólýetýlenlímið er bindiefni sem er búið til með því að græða malínsýruanhýdríð á pólýetýlen. Að lokum voru sex mismunandi blöndunaraðferðir hannaðar, eins og sýnt er í töflu 6.
3.3 Afkastagreining á pólýetýlen dufthúðun
Á grundvelli töflu 1, samkvæmt blöndunaráætlunum í töflu 4, voru hráefnin blanduð saman, pressuð út og mulin til að búa til pólýetýlen dufthúðun. Bræðsluhraði, togþol, spennusprunguþol og sýruþol dufthúðunarinnar voru prófuð í samræmi við landsstaðla. Niðurstöðurnar eru sýndar í töflu 5.
Tafla 5 Niðurstöður afkastaprófana fyrir mismunandi blöndunarkerfi
| Project | Skipulag 1 | Skipulag 2 | Skipulag 3 | Skipulag 4 | Skipulag 5 | Skipulag 6 |
| MFR / [g·(10 mín)⁻¹] | 25 | 20 | 15 | 13 | 9 | 5 |
| ESC/klst | 160 | 220 | 340 | 460 | 580 | 680 |
| Togstyrkur/MPa | 11 | 11.5 | 12.4 | 12.8 | 13.6 | 14.5 |
| Lenging við brot/% | 360 | 500 | 580 | 620 | 660 | 760 |
| Sýruþol (30% brennisteinssýra, 720 klst.) | Engar loftbólur og upplausn í húðuninni, með alvarlegri bólgu, tapi á viðloðun og öðrum fyrirbærum | Engar loftbólur og upplausn í húðuninni, með upplausn, bólgu, tapi á viðloðun og öðrum fyrirbærum | Engar loftbólur og upplausn í húðuninni, með upplausn, bólgu, tapi á viðloðun og öðrum fyrirbærum | Engar loftbólur og upplausn í húðuninni, með upplausn, bólgu, tapi á viðloðun og öðrum fyrirbærum | Engar loftbólur og upplausn í húðuninni, með upplausn, bólgu, tapi á viðloðun og öðrum fyrirbærum | Engar loftbólur og upplausn í húðuninni, með upplausn, bólgu, tapi á viðloðun og öðrum fyrirbærum |
| Viðloðun eftir sýrudýfingu/grófleika | 5 | 3 | 0 | 0 | 0 | 0 |
Eins og sjá má í töflu 5 minnkar bræðsluflæði blöndunnar hratt með aukningu á hlutfalli PE-D. Þetta er aðallega vegna þess að þegar PE-B (með lágan hlutfallslegan mólmassa) er blandað saman við PE-D (með háan hlutfallslegan mólmassa) og bráðið með útpressu, vefja langar sameindakeðjur stuttu sameindakeðjurnar, sem leiðir til hraðrar lækkunar á bræðsluflæðishraðanum. Þess vegna hefur viðbótarmagn pólýetýlen með lágan vökva mikil áhrif á vökva blöndunnar og sérstaka athygli ætti að gefa viðbótarmagni þess við hönnun formúlunnar fyrir blandaða pólýetýlen dufthúðun. Frá öðru sjónarhorni er einnig hægt að bæta vökva PE-D (pólýetýlen með lágan vökva) verulega eftir blöndun við PE-B (pólýetýlen með tiltölulega háan vökva). Þetta er vegna þess að pólýetýlen með stuttum sameindakeðjum getur verið þétt sett inn í pólýetýlen með löngum sameindakeðjum, sem veldur því að það myndar lagskipt uppbyggingu og veikir þannig flækju sameindakeðjunnar. Flæðibreytendur fyrir pólýetýlen með háan hlutfallslegan mólmassa nota venjulega þessa meginreglu til að bæta vökva pólýetýlen [7].
Einnig má sjá í töflu 5 að togstyrkur og brotlenging blandaðra pólýetýlen dufthúðunar aukast smám saman með aukningu á viðbættu magni PE-D, sem bendir til þess að samhæfni milli þessara tveggja gerða pólýetýlen er góð. Þetta er aðallega vegna þess að entrópíu- og óreiðugildi PE-B og PE-D eru svipuð, þannig að það er í grundvallaratriðum engin breyting á fríorku blöndunnar og samhæfni milli þessara tveggja gerða pólýetýlen er mikil. Í samanburði við skýringarmynd 1 hefur skýringarmynd 6 verulega aukið styrk, brotlenging tvöfaldast og seigja húðarinnar batnar verulega. Þó að styrkur og seigja húðarinnar batni verulega með aukningu á viðbættu magni PE-D, er batnahraðinn mun lægri en lækkunarhraði bræðsluflæðishraðans. Þetta er vegna þess að innlimun PE-B dregur úr flækjuþéttleika sameindakeðjunnar í PE-D, sem gerir sameindakeðjuflæði líklegra til að eiga sér stað við teygjuferlið, en klippiáhrifin veikjast.
Fyrir pólýetýlenhúðun sem borin er á yfirborð rafhlöðukassans getur spennulosun sem stafar af tilhneigingu innri uppbyggingarinnar til að stöðugast og spennuþéttni sem myndast í hornum valdið sprungum í húðuninni. Þess vegna er spennusprunguþol mikilvægur staðall til að mæla endingartíma húðunarinnar. Af niðurstöðum umhverfisálagsprófana í töflu 5 má sjá að spennusprunguþol pólýetýlendufthúðunarinnar er í samræmi við seigju hennar, það er að segja, því meiri sem seigja húðunarinnar er, því betri er spennusprunguþolið. PE-D getur bætt spennusprunguþol blandaðrar pólýetýlendufthúðunar verulega.
Pólýetýlen dufthúðun fyrir rafhlöðukassa tærist stöðugt af rafhlöðusýru, þannig að hún verður að hafa framúrskarandi tæringarþol. Af niðurstöðum sýruþolsprófana í töflu 5 má sjá að eftir að pólýetýlen dufthúðunin, sem útbúin var samkvæmt skema 1, er dýft í sýrulausn, myndast engar loftbólur eða upplausn, en mikil bólga á sér stað og viðloðun húðarinnar er aðeins 5; samanborið við skema 1 hefur húðunin, sem útbúin var samkvæmt skema 2, tiltölulega minni bólga eftir tæringu af sýrulausn og viðloðunin nær 3. stigi; pólýetýlen húðunin sem útbúin er samkvæmt öðrum kerfum sýnir engin augljós tæringarfyrirbæri og viðloðun húðarinnar getur farið yfir 1. Metallocene PE-D sjálft hefur framúrskarandi efnaþol, þannig að með smám saman aukningu á viðbættu magni þess eykst tæringarþol húðunarinnar smám saman.
Niðurstöðurnar, sem gerðar voru með frammistöðuprófunum á pólýetýlen dufthúðunum með mismunandi formúlum sem hannaðar voru hér að ofan, sýna að pólýetýlen dufthúðunin sem framleidd var samkvæmt Skema 3 og Skema 4 hefur ekki aðeins mikla flæðieiginleika heldur einnig framúrskarandi vélræna eiginleika og tæringarvörn, sem getur uppfyllt kröfur um frammistöðu dufthúðunar fyrir rafhlöðukassa. Almennt séð, því hærri sem bræðsluflæðishraði pólýetýlen dufthúðunar er, því betri er jöfnunargetan og því sléttari er yfirborð húðunarinnar. Þegar bræðsluflæðishraði algengra pólýetýlen dufthúðunar er hærri en 10 g/(10 mín.), getur hún uppfyllt kröfur um hærri jöfnunargetu. Hins vegar er bræðsluflæðishraði Skema 5 og Skema 6 lægri en 10 g/(10 mín.), þannig að hún getur ekki uppfyllt kröfur um jöfnun. Þó að Skema 1 hafi tiltölulega hátt bræðsluflæði, er styrkur og seigja hennar léleg og hún stenst ekki sýruþolsprófið; Skema 2 sýnir enga augljósa framför í vélrænum eiginleikum og viðloðun minnkar eftir sýrudýfingu, þannig að það er hægt að nota það í aðstæðum þar sem miklar kröfur eru gerðar um útlit húðunar, en litlar kröfur um vélræna eiginleika og tæringarvörn.
4 Niðurstaða
Í þessari rannsókn voru mismunandi blöndunar- og notkunaraðferðir fyrir pólýetýlen dufthúðun hannaðar, ásamt því að blanda saman og nota pólýetýlen með mismunandi eiginleikum, og afköst mismunandi aðferða prófuð. Niðurstöðurnar sýna að pólýetýlen dufthúðunin, sem hönnuð er samkvæmt skýringum 3 og 4, getur ekki aðeins uppfyllt kröfur um yfirborðsjöfnun verndarhúðunar rafhlöðukassa, heldur hefur hún einnig góða vélræna eiginleika og tæringarvörn. Rannsóknarniðurstöðurnar gegna mikilvægu hlutverki í tæringarvörn rafhlöðukassa og rannsóknarhugmyndirnar hafa mikilvæga leiðarljósi fyrir hönnun breytinga á pólýetýlen dufthúðun.
Heimildir
[1] Ji Y. Innlendir duftmálningarmarkaður vex hratt [J]. Upplýsingar um byggingarefnisiðnaðinn, 2003(10): 17.
[2] Li Z R. Stutt greining á vandræðum og mótvægisaðgerðum við þróun nýrra orkugjafa [J]. Automobile World, 2020(4): 1.
[3] Lu J Q. Tækni gegn ryðvörn í iðnaðarrafhlöðuboxum [J]. Skipasmíðatækni, 2001(4): 27-28.
[4] Yu GL, Wang ZH, Wang XK, o.fl. Nýjustu rannsóknir á nýjum húðunarefnum [J]. Húðun og vernd, 2019, 40(10): 49-52.
[5] Liu CQ, Cai Y M. Rannsóknir á hágæða pólýetýlen dufthúðun [J]. Húðunartækni, 1993(2): 4-7.
[6] Liao HY, Tao G L. Höggstyrkur og bræðsluhraði háþéttnipólýetýlenblanda [J]. Polymer Materials Science and Engineering, 2013, 29(7): 72-75, 79.
[7] Wang S, Wang QZ, Chen Y, o.fl. Rannsóknarframfarir í breytingum á flæði pólýetýlenburðarefna með mjög háum mólþunga [J]. Engineering Plastics Application, 2014(10): 113-117.
Vinsamlegast segðu mér frekari upplýsingar um þetta