PO/PE მოპირკეთებული ფოლადის მილების წარმოების პროცესი როტოლინგის პროცესით

PO/PE-ით დაფარული პლასტმასის ფოლადის მილი არის კომპოზიტური მილი, რომელიც იყენებს ფოლადის მილს, როგორც სუბსტრატს. პლასტმასის ფხვნილი თანაბრად დნება და მილის კედელზე მიმაგრებულია როტაციული გათბობის გზით, რათა წარმოქმნას მკვრივი ანტიკოროზიული საფარი. წარმოების პროცესი ხასიათდება სტაბილური ტექნოლოგიით და ძლიერი შემაკავშირებელი ძალით. კონკრეტული პროცედურები შემდეგია:
პირველი, ფოლადის მილების წინასწარი დამუშავება
უნაკერო ან შედუღებული ფოლადის მილები შეირჩევა და იჭრება დაპროექტებულ ზომებზე. შემდეგ მილის ბოლოები იხრება და იპრიალება ნაკაწრებისა და ლაქების მოსაშორებლად, რაც უზრუნველყოფს მილის გლუვი ნახვრეტების მიღებას. ფოლადის მილის შიდა კედელი მუშავდება ქვიშაქვით ან გასროლით, რათა აღმოიფხვრას ნადები, ჟანგი და ზეთის დაბინძურება, რაც ქმნის ერთგვაროვან უხეშ ზედაპირს შიდა კედელზე და აუმჯობესებს პლასტმასის საფარსა და ფოლადს შორის ადჰეზიას. დამუშავების შემდეგ, ნარჩენი მტვრისგან ფორმირების ხარისხზე გავლენის თავიდან ასაცილებლად, გამოიყენება შეკუმშული ჰაერი.
შემდეგი, ფხვნილის ჩატვირთვა
პლასტმასის ფხვნილი, როგორიცაა პოლიეთილენის PE და PO ფხვნილი, აწონეთ მილის დიამეტრისა და საფარის სისქის მიხედვით და ჩაყარეთ ფხვნილი ფოლადის მილში. ბრუნვის დროს ფხვნილის გაჟონვის თავიდან ასაცილებლად და ერთგვაროვანი მიწებებისთვის შედარებით დახურული შიდა ფენა დალუქეთ ფოლადის მილის ორივე ბოლო ფლანგური თავსახურებით ან სპეციალური საცობებით.
მესამე, როტაციული გათბობა და როტო ჩამოსხმის ფორმირება
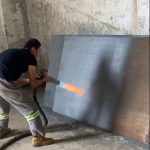
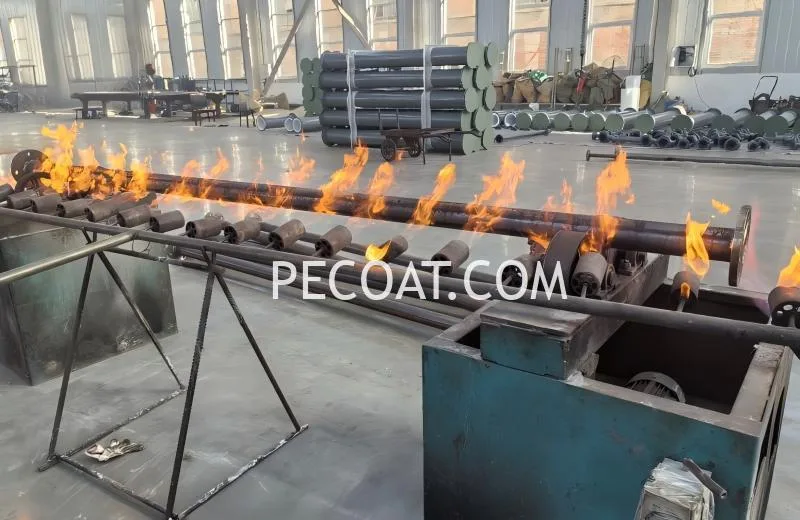
ფოლადის მილი დაამონტაჟეთ როტო ჩამოსხმის მანქანაზე ღერძული ბრუნვისა და წრიული ბრუნვის ერთდროულად განსახორციელებლად. ფოლადის მილი თანაბრად გააცხელეთ ცეცხლზე ან ელექტროგამათბობლით, ტემპერატურის კონტროლით 240-260℃ დიაპაზონში. მაღალი ტემპერატურის ზემოქმედების ქვეშ, პლასტმასის ფხვნილი თანდათან დნება, მიედინება და თანაბრად ფარავს მილის კედელს, ქმნის უწყვეტ, ბუშტუკებისა და ნახვრეტების გარეშე მკვრივ საფარ ფენას. ამ ეტაპზე ტემპერატურა და ბრუნვის სიჩქარე მკაცრად უნდა იყოს კონტროლირებადი, რათა თავიდან იქნას აცილებული საფარველის არათანაბარი სისქე ან ადგილობრივი დამწვრობა.
მეოთხე, გაგრილება და ფორმირება
პლასტმასის უგულებელყოფის ერთგვაროვანი გადნობის შემდეგ, შეწყვიტეთ გაცხელება. ფოლადის მილი თანდათანობით გააგრილეთ ოთახის ტემპერატურამდე ბუნებრივი ჰაერით გაგრილებით ან იძულებითი ჰაერით გაგრილებით, დაბალი ბრუნვის სიჩქარის შენარჩუნებით. ნელი გაგრილება ხელს უშლის სწრაფი გაგრილებით გამოწვეულ უგულებელყოფის შეკუმშვას და ბზარების წარმოქმნას, რაც უზრუნველყოფს უგულებელყოფასა და ფოლადის მილს შორის მჭიდრო შეერთებას დელამინირების ან ღრუების გარეშე.
საბოლოო, მორთვა და შემოწმება
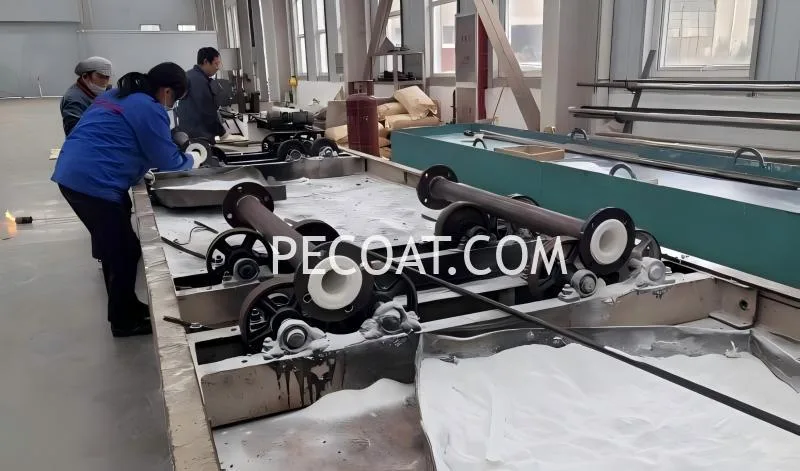
მოხსენით ბოლოების დალუქვის საშუალებები და მოაჭერით მილის ბოლოების უგულებელი ისე, რომ ის ნახვრეტებთან ერთ დონეზე იყოს, რაც ხელს შეუწყობს ფლანგების შედუღებას და მონტაჟს. ჩაატარეთ ვიზუალური დათვალიერება გლუვი უგულებელი ზედაპირის უზრუნველსაყოფად. შემდეგ ჩაატარეთ ნაპერწკლის ტესტი ნახვრეტების, ბზარების და სხვა დეფექტების შესამოწმებლად. ასევე ტარდება ჰიდროსტატიკური ტესტი მილის დალუქვის მახასიათებლებისა და წნევისადმი მდგრადობის დასადასტურებლად.
ერთჯერადი ფორმირების პროცესი უზრუნველყოფს უნაკერო და მაღალი მთლიანობის უგულებელყოფას გამორჩეული ანტიკოროზიული მახასიათებლებით. წარმოებული მილები ფართოდ გამოიყენება კოროზიული გარემოს ტრანსპორტირებისთვის ქიმიურ, ენერგეტიკულ, წყლის გამწმენდ და სხვა დარგებში.