
ថ្នាំកូតប៉ូលីអេទីឡែនប្រឆាំងនឹងការច្រេះសម្រាប់បំពង់ 3PE

ថ្នាំកូតប៉ូលីអេទីឡែន ប្រឆាំងនឹងការច្រេះ ជាទូទៅគឺជាថ្នាំកូតប៉ូលីអេទីឡែនប្រឆាំងនឹងការច្រេះដែលមានរចនាសម្ព័ន្ធបីស្រទាប់ ដែលហៅកាត់ថា 3PE។ ស្រទាប់ខាងក្រោមជាធម្មតាជាថ្នាំកូតម្សៅអេផូស៊ី ស្រទាប់កណ្តាលជាសារធាតុស្អិត និងស្រទាប់ខាងក្រៅជាថ្នាំកូតប៉ូលីអេទីឡែន។
រចនាសម្ព័ន្ធថ្នាំកូតប្រឆាំងនឹងការ corrosion
ថ្នាំកូតប៉ូលីអេទីឡែនដែលមានរចនាសម្ព័ន្ធបីស្រទាប់ត្រូវបានអក្សរកាត់ថា 3PE ។ ស្រទាប់ខាងក្រោមគឺថ្នាំកូតម្សៅ epoxy ស្រទាប់កណ្តាលគឺ adhesive ហើយស្រទាប់ខាងក្រៅគឺ polyethylene ។
ការអនុវត្ដ
ស្រទាប់ទី 3 នៃ XNUMXPE គឺថ្នាំកូត epoxy ស្រទាប់ទីពីរគឺ adhesive និងស្រទាប់ទីបីគឺ extruded polyethylene coating ។ ស្រទាប់ត្រូវបានភ្ជាប់យ៉ាងតឹងរ៉ឹងទៅគ្នាទៅវិញទៅមកដើម្បីបង្កើតជារចនាសម្ព័ន្ធសមាសធាតុបំពេញបន្ថែមភាពខ្លាំងរបស់គ្នាទៅវិញទៅមក។ វាប្រើកម្លាំងភ្ជាប់ដ៏រឹងមាំរវាងម្សៅ epoxy និងផ្ទៃបំពង់ដែកដើម្បីបង្កើនភាពស្អិតជាប់។ និងប្រើប្រាស់កម្លាំងមេកានិចដ៏ល្អឥតខ្ចោះ ស្ថេរភាពគីមី អ៊ីសូឡង់ ភាពធន់ទ្រាំទៅនឹងការជ្រៀតចូលរបស់ឫសរុក្ខជាតិ និងធន់នឹងទឹកនៃប៉ូលីអេទីឡែន extruded ដើម្បីកែលម្អដំណើរការទាំងមូលរបស់វា។ នេះធ្វើឱ្យការអនុវត្តរួមនៃស្រទាប់ការពារ PE បីស្រទាប់កាន់តែលេចធ្លោ និងទូលំទូលាយ សមរម្យសម្រាប់បរិស្ថានដ៏អាក្រក់ជាមួយនឹងតម្រូវការខ្ពស់សម្រាប់លក្ខណៈសម្បត្តិមេកានិច ធន់នឹងភាពតានតឹងដី និងធន់នឹងទឹកនៃស្រទាប់គ្របដណ្តប់ ដូចជាដីក្រួស ផ្នែកថ្ម តំបន់។ ជាមួយនឹងសំណើមដីខ្ពស់ និងតំបន់ដែលមានឫសរុក្ខជាតិលូតលាស់។

ពាក្យស្នើសុំ
មុននឹងអនុវត្តថ្នាំកូតប្រឆាំងនឹងការច្រេះ ផ្ទៃនៃបំពង់ដែកគួរតែត្រូវបានសម្អាតពីខាញ់ ភាពកខ្វក់ និងវត្ថុភ្ជាប់ផ្សេងទៀត ហើយផ្ទៃខាងលើគួរតែត្រូវបានសម្អាតជាមុន បន្ទាប់ពីកំដៅបំពង់ដែកនៅសីតុណ្ហភាព 40-60 ℃។ គុណភាពនៃការលាបលើផ្ទៃគួរតែបំពេញតាមតម្រូវការនៃកម្រិត Sa2.5 នៃ "ថ្នាក់លើផ្ទៃច្រែះ និងថ្នាក់កម្ចាត់ច្រែះនៃដែកមុនពេលលាប" GB/T 8923 ហើយជម្រៅនៃគំរូយុថ្កាគួរតែឈានដល់ 50μm-75μm។ Weld slag, burrs, និង impurities ផ្សេងទៀតនៅលើផ្ទៃនៃបំពង់ដែកគួរតែត្រូវបានយកចេញ។
ប្រើប្រភពកំដៅដែលគ្មានការបំពុល ដើម្បីកំដៅបំពង់ដែកទៅជាសីតុណ្ហភាពថ្នាំកូតដែលសមស្រប ហើយលាបម្សៅ epoxy ទៅលើផ្ទៃបំពង់ដែក។ សារធាតុ adhesive ត្រូវតែត្រូវបានអនុវត្តក្នុងអំឡុងពេលដំណើរការព្យាបាលម្សៅ epoxy ។ ស្រទាប់ប៉ូលីអេទីឡែនអាចត្រូវបានស្រោបដោយប្រើដំណើរការកាត់តាមបណ្តោយ ឬដំណើរការរុំក្រោយ។ សម្រាប់បំពង់ដែកដែលមានអង្កត់ផ្ចិតបន្ទាប់បន្សំធំជាង 500mm ដំណើរការរុំក្រោយត្រូវបានណែនាំ។ នៅពេលប្រើដំណើរការរុំនៅពេលក្រោយ សូមប្រាកដថាប៉ូលីអេទីឡែននៅលើផ្នែកទាំងពីរនៃការត្រួតស៊ីគ្នា និងប៉ូលីអេទីឡែននៅលើផ្នែកទាំងពីរនៃ weld ត្រូវបានរមៀល និងបង្រួមទាំងស្រុង ហើយការពារកុំឱ្យផ្ទៃថ្នាំកូតប៉ូលីអេទីឡែនត្រូវបានកំទេច។ នៅពេលប្រើដំណើរការ extrusion បណ្តោយ មិនគួរមានមោឃៈនៅលើភាគីទាំងពីរនៃ weld ។ បនា្ទាប់ពីស្រោបស្រទាប់ប៉ូលីអេទីលលីនរួច សូមធានាថា ថ្នាំកូតអេផូស៊ីតដែលលាយរួចត្រូវបានព្យាបាលទាំងស្រុង ហើយបន្ទាប់មកត្រជាក់វាជាមួយទឹកទៅសីតុណ្ហភាពបំពង់ដែកមិនខ្ពស់ជាង 60 ℃។
ជួសជុល
នៅពេលដែលមានពិការភាពត្រូវបានរកឃើញនៅលើបំពង់ 3PE សម្រាប់ការខូចខាតតិចជាង ឬស្មើនឹង 30mm វាត្រូវបានណែនាំឱ្យប្រើបំណះជួសជុលជ័រដែលភ្ជាប់ដោយវិទ្យុសកម្ម។ នៅពេលជួសជុល ជាដំបូងត្រូវលុបភាពកខ្វក់នៅកន្លែងដែលខូច ហើយធ្វើឱ្យស្រទាប់ប៉ូលីអេទីឡែនរដុប។ បនា្ទាប់មកកាត់ស្រទាប់ប៉ូលីអេទីឡែននៅកន្លែងដែលរងការខូចខាតទៅជារង្វង់ហើយគែមគួរតែប្រែទៅជាមុំស្រួច។ បំពេញរន្ធដោយសារធាតុ adhesive ដែលត្រូវនឹងបំណះជួសជុល ហើយបន្ទាប់មកបិទបំណះជួសជុល។ ទំហំនៃបំណះជួសជុលគួរតែធានាថាគែមមានចម្ងាយយ៉ាងហោចណាស់ 100 មីលីម៉ែត្រពីគែមនៃរន្ធនៅក្នុងស្រទាប់ប៉ូលីអេទីឡែន។ នៅពេលបិទបំណះ សូមកំដៅវាពេលរមៀលវាជាមួយនឹងរំកិល ឬច្របាច់វាដោយស្រោមដៃធន់នឹងកំដៅ ដើម្បីយកខ្យល់ចេញរហូតដល់សារធាតុស្អិតជុំវិញបំណះជួសជុលនោះហៀរចេញ។
ចំពោះការខូចខាតដែលមានទំហំធំជាង 30mm ដំបូងត្រូវដកភាពកខ្វក់នៅកន្លែងដែលរងការខូចខាត កាត់ស្រទាប់ប៉ូលីអេទីឡែន ហើយកាត់ស្រទាប់ប៉ូលីអេទីឡែននៅកន្លែងដែលរងការខូចខាតទៅជារង្វង់ ហើយគែមគួរតែប្រែទៅជាមុំស្រួច។ បំពេញរន្ធដោយសារធាតុ adhesive ដែលត្រូវនឹងបំណះជួសជុល ហើយបន្ទាប់មកបិទបំណះជួសជុល។ ជាចុងក្រោយ សូមរុំកាសែតដែលអាចបង្រួមកំដៅបាននៅជុំវិញកន្លែងជួសជុល ហើយទទឹងរុំគួរមានទំហំធំជាងផ្នែកនីមួយៗនៃបំណះជួសជុលយ៉ាងហោចណាស់ 50 មីលីម៉ែត្រ។
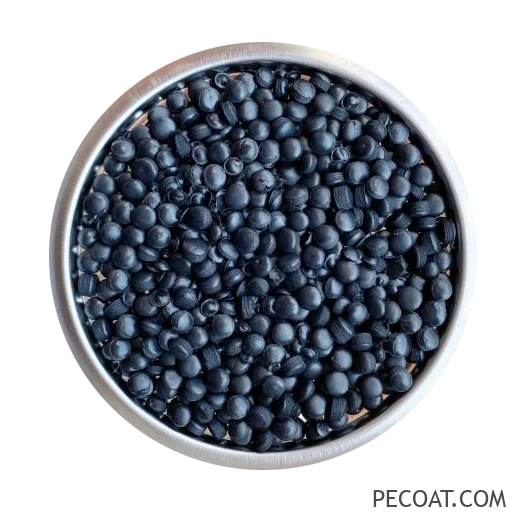
ម៉្យាងទៀត ផ្ទៃអាចត្រូវបានសម្អាតជាមុនសិន ហើយបន្ទាប់មក ថ្នាំកូត epoxy រាវដែលមានសមាសធាតុពីរអាចត្រូវបានប្រើសម្រាប់ការប្រឆាំងនឹងការ corrosion ។ កម្រាស់នៃខ្សែភាពយន្តស្ងួតគួរតែដូចគ្នាទៅនឹងបំពង់មេ ហើយបន្ទាប់មក បន្ទះជួសជុល ឬកាសែតដែលអាចរួញកំដៅអាចត្រូវបានអនុវត្ត។

អរុណសួស្តី,
យើងត្រូវការថ្នាំកូត PE ដែលមានការយល់ព្រមពីអាហារអឺរ៉ុប និង FDA របស់អាមេរិក។
ទាក់ទងល្អបំផុត,
លោក Andre