Rêbazên Serlêdanê yên PTFE Resîna Toz, 20 - 900 mîkron
Posted by: PECOAT | di 20 de
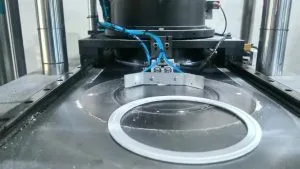
1. Molding Compression
- Materyalê xav: Rawestandin PTFE toz
- Pêvajo: Toza parzûnê → pêlkirina sar di germahiya odeyê de (10–50 MPa) → pêşformkirin → sinterkirin di 360–380 °C de → sarkirina hêdî → makînekirin
- Berhem: Pel, çîp, gasket, zengên sealkirinê, kursiyên valvê
2. Derxistina Pasteyê
- Materyalê xav: Baş belav bûye PTFE toz
- Pêvajo: Têkelkirin bi alîkariya derxistinê (15–25%) → pêşformkirin → derxistina pistonê → rakirina rûnê di 150–250 °C de → sinterkirin
- Berhem: Lûleyên dîwar-tenik, îzolasyona têl, teypa mohra têlê
3. Qalibkirina Îzostatîk
- Pêvajo: Toz di qalibê nerm de → zext 50–100 MPa → pêşforma yekreng → sinterkirin
- Taybetmendî: Ji bo parçeyên mezin an rastbûn, densiteya bilind, avahiyek yekreng
4. Serlêdanên Rûpûşkirinê
- Sprekirina elektrostatîk: PTFE toz li ser substratê hatiye pêçandin → sinterkirin di 380–400 °C de
- Pêçandin / pêçandina bi zivirandinê: Beşên pêçandî di nav de PTFE belavbûn → zuwakirin → sinterkirin
- Berhem: Amûrên metbexê yên nezeliqok, alavên dijî-korozyonê, silindir
5. Guherandina Dagirtî
- Rêbaz: Têkelkirin PTFE toz bi grafît, fîbera karbonê, toza sifir, mûrîkên cam, hwd. → pêçandin / derxistin → sinterkirin
- Armanc: Baştirkirina berxwedana lixwekirinê, germî û berxwedana şemitînê
Nîşeyên Sereke
- PTFE nahele; pêlkirina sar + sinterkirin pêdivî ye.
- Germahiya sinterkirinê ≤ 385 °C ji bo rêgirtina li hilweşînê.
- Ji bo pêşîgirtina şikestinê, germkirin û sarkirina hêdî hêdî.
- Rêjeya çirandinê: 3.1–5.0%, mezinahiya qalibê hewceyê tezmînatê ye.
Views: 89