Колдонуу ыкмалары PTFE 20 – 900 микрондук чайыр порошогу
тарабынан жайгаштырылган: PECOAT | 20-жылдын 2026-мартында
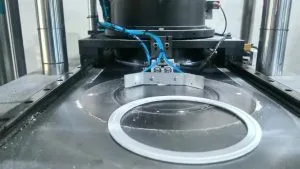
1. Компрессиялык калыптоо
- Чийки зат: Суспензия PTFE упа
- Процесс: Элек порошогу → бөлмө температурасындагы муздак пресстөө (10–50 МПа) → алдын ала даярдоо → 360–380 °C температурада бышыруу → жай муздатуу → иштетүү
- Продукциялар: Барактар, стержендер, прокладкалар, пломбалоочу шакекчелер, клапан отургучтары
2. Паста экструзиясы
- Чийки зат: Майда чачыраган PTFE упа
- Процесс: Экструзияга жардам берүүчү каражат (15–25%) менен аралаштыруу → алдын ала даярдоо → поршень экструзиясы → 150–250 °C температурада майсыздандыруу → бышыруу
- Продукциялар: Жука дубалдуу түтүктөр, зым изоляциясы, жиптен жасалган пломбалоочу лента
3. Изостатикалык калыптоо
- Процесс: Ийкемдүү калыптагы порошок → басым 50–100 МПа → бирдей алдын ала даярдоо → бышыруу
- Өзгөчөлүктөрү: Жогорку тыгыздык, чоң же тактыктагы бөлүктөр үчүн бирдей түзүлүш
4. Каптоону колдонуу
- Электростатикалык чачыратуу: PTFE субстраттын үстүнө порошок менен капталган → 380–400 °C температурада бышыруу
- Чөмүлтүү / айландыруу менен каптоо: Бөлүктөрдү чөмүлтүү PTFE дисперсия → кургатуу → бышыруу
- Продукциялар: Жабышпаган идиш-аяктар, коррозияга каршы жабдуулар, роликтер
5. Толтурулган өзгөртүү
- Ыкмасы: Аралаштыруу PTFE графит, көмүртек буласы, жез порошогу, айнек шурулары ж.б. кошулган порошок → кысуу / экструзия → бышыруу
- Максаты: эскирүүгө туруктуулукту, жылуулук өткөрүмдүүлүгүн жана жылышууга туруктуулукту жогорулатуу
Негизги эскертүүлөр
- PTFE агып эрибейт; муздак пресстөө + бышыруу талап кылынат.
- Чирип кетпеши үчүн бышыруу температурасы ≤ 385 °C.
- Жарака кетпеши үчүн жай жылытуу жана муздатуу.
- Кичирейүү ылдамдыгы: 3.1–5.0%, калыптын өлчөмү компенсацияга муктаж.
Views: 89