Дип калыптандыруу технологиясы жана аны автомобильде колдонуу

Автоунаа өнөр жайынын инженерлери инжектордук формада, прессте калыптоодо, электропландоодо, чачууда жана башка калыптандыруу ыкмаларын жакшы билишет. Бирок, пластмассадан куюу технологиясы алар үчүн анча тааныш эмес болушу мүмкүн, анткени ал кээ бир өнүгүп келе жаткан өлкөлөрдө кеңири колдонула элек, тарыхы болгону 30 жылга жакын. Тескерисинче, Америка Кошмо Штаттары жана Европа сыяктуу өнүккөн аймактарда чөмүлдүрүүчү калыптандыруу технологиясы Экинчи Дүйнөлүк Согуштан бери кеңири өнүккөн, алгач автоунаалар менен учактардагы аскердик тетиктерди коргоо үчүн колдонулган. Бул технологиянын 70 жылга жакын тарыхы бар.
нын ачылышынын аркасында өнүккөн чөмүлдүрүүчү калыптоо технологиясы PVC пластизол материал, андан жаралган суюк сол материал PVC пластик порошок жана пластификатор. Бул материал алгач 1913-жылы ачылган жана аны колдонуу Экинчи дүйнөлүк согушта кеңири жайылган.
Чөгүп калыптоо процесси
Чөгүп калыптандырууну иштетүү процесси төмөндө көрсөтүлгөн:
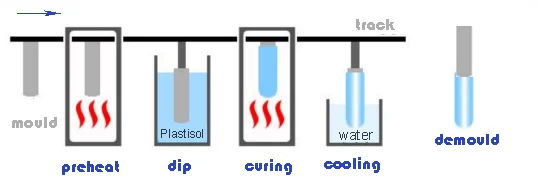
Чөмүп калыптоо процесси беш негизги кадамды камтыйт: алдын ала ысытуу, сууга салуу, айыктыруу, муздатуу жана тазалоо. Пост-тазалоодон (куйрукту кесүүдөн) өткөндөн кийин, продукт даяр продукт болуп эсептелет. Акыр-аягы, ал сорттоо, таңгактоо жана сактоого дуушар болот.
Алдын ала ысытуу
Максаты суюк пластизолдун ысытылган калыптын бетине адсорбцияланышын камсыз кылуу. Көктүн өлчөмү жана пластизол түрүндөгү өзгөрүүлөргө байланыштуу, алдын ала ысытуу температурасы жана убактысы ар кандай болушу мүмкүн. Негизинен, чоңураак калыптар жогорку температураны жана узак убакытты талап кылат, ал эми кичине калыптар төмөнкү температураны жана кыска убакытты талап кылат. Мындан тышкары, калыптын материалы жана жылуулук сыйымдуулугу, ошондой эле буюмдун калыңдыгы жана катуулугу ар кандай болушу мүмкүн, бул ар кандай сууга чөмүлүү температурасын жана убактысын талап кылат. Ошондуктан, бул оптималдуу жараян параметрлерин аныктоо үчүн конкреттүү жагдайлардын негизинде тесттерди жүргүзүү үчүн абдан маанилүү болуп саналат.
горизонталдуу
ысык көк 10мм / с кем ылдамдыкта суюк plastisol чөмүлдүрүүчү, жана көк көтөрүү ылдамдыгы 5мм / с кем эмес. Чөмүү убактысы буюмдун өлчөмүнө жана калыңдыгына жараша туураланат, адатта 1ден 60 секундга чейин.
Айыктыруу (пластикалоо)
Максаты продукттун толук катуулануусун камсыз кылуу жана анын акыркы формасын алуу. Айыктыруу температурасы жана убактысы калыптын материалына, көлөмдүн өлчөмүнө жана буюмдун каалаган катуулугуна жана калыңдыгына жараша жөнгө салынышы керек. Адатта, айыктыруу температурасы 200 жана 350 градус Цельсийге чейин өзгөрөт, ал эми пластмассалоо убактысы 10 секунддан 90 секундга чейин созулат.
Муздатуу
максаты массалык өндүрүштүн натыйжалуулугун жогорулатуу болуп саналат, муздатуу ыкмалары суу муздатуу жана аба муздатуу кирет.
Калыптан чыгаруу
Пластизол импрегнацияланган буюмдарды калыптан чыгаруу ыкмасы көбүнчө пневматикалык формадан чыгаруу болуп саналат. Кошумчалай кетсек, капталган буюмдар үчүн формадан ажыратуу талап кылынбайт.
Дип калыптоо үчүн пластизол материалдары
Азыркы учурда, суюк plastisol материалдарды үч негизги түрү бар:
- Дисперсиялык чөйрө катары суу менен латекс, мисалы, табигый латекс, синтетикалык латекс (нитрилдик каучук, полиизопрендик каучук, полиуретан ж.б.);
- Полиуретан, суюк силикон резина эритмеси сыяктуу дисперсиялык чөйрө катары эриткичтер (ксилол, тетрагидрофуран, диметилацетамид ж.б.) бар полимердик эритмелер;
- Пластификатор Sol (негизинен билдирет PVC plastisol ), башкача айтканда, пластификатор жана тарабынан даярдалган суюк суспензия золь PVC чаптоо.
Чөмүлүүчү жабдууларда колдонулуучу материалдарга коюлуучу талаптар жабдуулардын түрүнө жана анын колдонуу максатына жараша айырмаланат. Бул кагаз негизинен материалдык талаптарды киргизет PVC пластизол. PVC пластификатор золь башка эки түрдөгү материалдардан айырмаланат, анткени дисперсиялык чөйрө ысытуу процессинде учпай турган пластификатор болуп саналат. менен шайкеш келет PVC паста пластификатор, натыйжада жумшак (резина абалында) же жарым-жартылай катуу формада болот PVC Жөнөкөй иштетүү, жогорку эффективдүүлүк (жабдуу процессинде волатилизацияны калыбына келтирүүчү аппаратты талап кылбайт), материалдык чыгымдын аздыгы, жумшактыгы жана эң сонун электрдик касиеттери, PVC sol кеңири колдонулган чөмүлүүчү материал болуп калды. Бул электр энергиясы (шиналар), электр бөлүктөрү, күнүмдүк керектөөлөр, оптикалык була байланышын коргоо жана медициналык ден соолукту коргоо сыяктуу ар кандай тармактарда кеңири колдонулат. Америка Кошмо Штаттарында, Европада, Японияда жана Индияда илгерилетүү PVC пластикалык технология алда канча жетилген. Кытайда кубаттуу күч PVC өндүрүш жана экспорт; бирок, анын PVC пластизол технологиясы кеч башталды.
Материалдык технологиянын өнүгүшү жана колдонуу чөйрөлөрүнүн кеңейиши менен, функциялары PVC пластизол материалдары акырындык менен көбөйдү, анын ичинде негизинен жалынга каршы, УК нурланууга каршылык, изоляция, тамак-аш классы, био шайкеш (медициналык), фталатсыз, майга туруктуу. Алардын ичинен, PVC фталаттарды камтыган пластизолду Европа биринчилерден болуп чектеген (фталаттар эркектердин эндокриндик безине тоскоол болот, аялдардын эмчек рагына чалдыгуу ыктымалдыгын жогорулатат) жана кээ бир кадимки пластификаторлорду колдонууну чектөө үчүн акырындык менен жөнгө салынды, ЕБ REACH/RoHS эрежелери барган сайын катаал болуп баратат.
Автомобилдерде куюу технологиясын колдонуу
Автоунаа өнөр жайындагы пластизол материалы Форд моторунун эң алгачкы колдонуусу болуп, 1959-жылы Кытай автомобиль өндүрүшүн өнүктүрө баштаган. PVC 1980-жылдары пластизол материалы, жалпы керектөө 6-10 кг, клейдин жалпы көлөмүнүн болжол менен 35% түзөт. Мындай унаа шасси коргоочу каптамалар жана унаанын ар кандай бөлүктөрүн пломбалоочу материалдар. Машина дөңгөлөктөн эң кичинекей бурамага чейин, 10,000 XNUMXден ашык коргоочу бөлүктөрү бар, бул тетиктер негизинен пластикалык каптамалар, коргоочу капкактар, курткалар, втулкалар жана башкалар. Аксессуарлар ар кандай формага жана ийкемдүү структуралык дизайнга ээ, алар чумкутуу технологиясы менен өндүрүү үчүн эң ылайыктуу.
Автомобилдик электр өткөргүчтөрдүн кабыгы
Пластикалык кабык автомобилдик электр өткөргүчтөрү үчүн колдонулат, өзгөчө автомобилдик электр өткөргүчтөрдүн сайгыч терминалдарын коргоо үчүн, изоляциясы, отко каршы, температурага туруктуулугу, айлана-чөйрөнү коргоо функциялары.
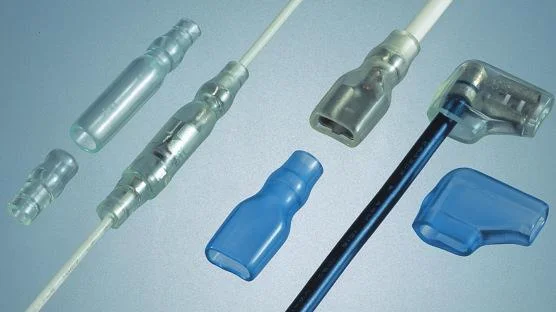
Батареянын разрядын коргоо
Пластмассадан куюу технологиясы жаңы энергия батареяларынын жез тилкелерин жана аккумуляторлорду изоляциялоо үчүн колдонулат. Бул ийкемдүү түзүмүн долбоорлоо, тез өнүктүрүү цикл жана настройка өзгөчөлүктөрү бар.
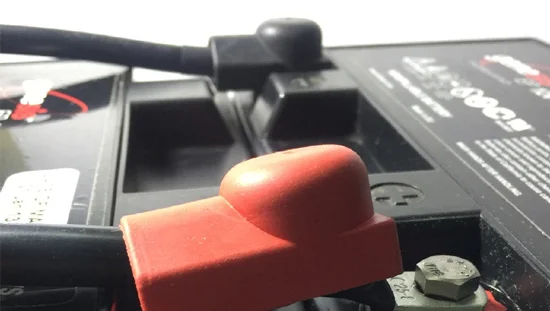
Автомобилдик зым кыскыч жана мамы коргоо
Импрегнациялоо технологиясы ийкемдүү коргоону жана коррозияга жана чаңга каршы функцияларды түзө ала турган автомобиль зым кыскычын жана таяк бөлүктөрүн коргоо үчүн колдонулат.