
Нейлон порошок электростатикалык Spray каптоо жараяны
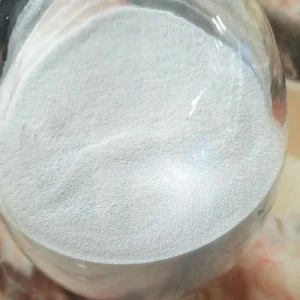
Электростатикалык чачыратуу ыкмасы жогорку чыңалуудагы электр талаасынын индукциялык эффектин же сүрүлүү заряддоо эффектин колдонуп, нейлон порошогунда жана капталган объектте карама-каршы заряддарды пайда кылат. Заряддалган порошок каптоо карама-каршы заряддалган капталган объектке тартылат жана эритип, тегиздегенден кийин нейлон каптоо алынат. Эгерде каптоонун калыңдыгы талабы 200 микрондон ашпаса жана негиз чоюн эмес же тешиктүү болсо, муздак чачыратуу үчүн ысытуунун кажети жок. Калыңдыгы 200 микрондон ашкан порошок каптоолору же чоюн же тешиктүү материалдары бар негиздерде чачуудан мурун негизди болжол менен 250°C чейин ысытуу керек, бул ысык чачыратуу деп аталат.
Муздак чачуу нейлон порошок бөлүкчөлөрүнүн диаметри болжол менен 20-50 микрон болушун талап кылат. Кээде, порошоктун ичине суу туманын чачса болот, анын заряд көтөрүү жөндөмдүүлүгүн жогорулатуу жана бышыруу алдында порошок жоготуудан келип чыккан кемчиликтерди азайтуу. Ысык чачуу нейлон порошок бөлүкчөлөрүнүн диаметри 100 микронго чейин болушун талап кылат. Оор бөлүкчөлөр коюу жабууга алып келиши мүмкүн, бирок өтө орой бөлүкчөлөр порошоктун адгезиясына тоскоол болушу мүмкүн. Ысык чачуу учурунда субстраттын температурасы тынымсыз төмөндөп, калыңдыгын көзөмөлдөөнү кыйындатат, бирок каптоо порошок жоготуу кемчиликтерин жаратпайт.
Электростатикалык чачыратуу процесси, айрыкча ар кандай калыңдыктагы жумуш бөлүктөрү үчүн, окшош калыңдыктарды камсыз кылуу үчүн, жумуш бөлүкчөлөрүнүн өлчөмдөрүн тандоо үчүн кеңири мүмкүнчүлүктөргө ээ. Эгерде жумуш бөлүкчөлөрү толугу менен капталбаган же суюк катмарга чөмүлүүгө мүмкүн болбогон татаал формага ээ болсо , электростатикалык чачыратуу процессинин артыкчылыктары бар. Капталбаган бөлүктөрүн убактылуу коргоо үчүн жогорку температурага, эскирүүгө туруктуу скотчту колдонсо болот. Жалпысынан алганда, электростатикалык чачыратуу 150 микрондон 250 микронго чейинки жукараак каптоого жетише алат. Мындан тышкары, электростатикалык муздак чачыратуу менен алынган нейлон каптоо эрүү температурасы төмөн, адатта 5-10 мүнөт бою 210-230°C тегерегинде, жакшы бышыктыкка жана жылуулук бузулуусунун төмөндүгүнө ээ. Металлга адгезия башка процесстерге караганда жакшыраак.



салам, сизде электростатикалык чачуунун ордуна нейлон порошок барбы?
Мен сиздин постуңузда келтирген бардык идеяларга кошулам. Алар чынында эле ынандырарлык жана сөзсүз иштейт. Ошентсе да, билдирүүлөр жаңы баштагандар үчүн өтө кыска. Кийинки жолу аларды бир аз узарта аласызбы? Почта үчүн рахмат.