Fusion Bonded Epoksidinis FBE miltelinis sluoksnis 3LPE vamzdynui

Fusion Bonded Epoxy (FBE) miltelinė danga dažniausiai naudojama kaip 3LPE vamzdynų apsauga nuo korozijos. Jis tepamas ant išorinio dujotiekio paviršiaus, kad būtų sukurtas patvarus ir apsauginis barjeras nuo korozijos.
FBE miltelinė danga paprastai dengiama elektrostatiniu purškimu arba fluidizuoto sluoksnio metodais. Milteliai kaitinami ir išlydomi ant vamzdyno paviršiaus, suformuojant ištisinę ir vienodą dangą. Atvėsusi FBE danga užtikrina puikų sukibimą ir atsparumą chemikalams, drėgmei ir trinčiai.
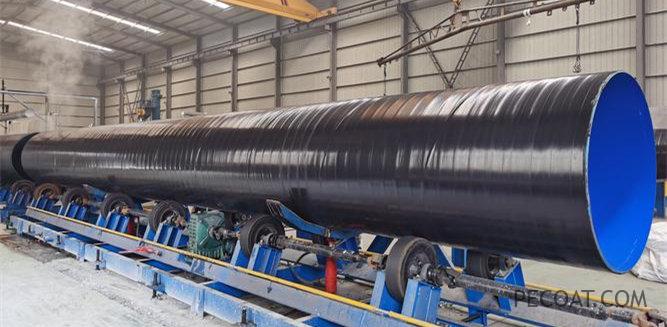
3LPE vamzdynų dengimo sistema susideda iš trijų sluoksnių: FBE grunto, lipniojo sluoksnio ir polietileno viršutinio sluoksnio. Fusion Bonded Epoksidinis gruntas veikia kaip rišamoji medžiaga tarp plieno paviršiaus ir lipniojo sluoksnio, užtikrinant gerą sukibimą. Lipnus sluoksnis suteikia papildomą apsaugą nuo korozijos ir tarnauja kaip polietileno viršutinio sluoksnio surišimo sluoksnis.
PECOAT® bendrai sukurta ir pagaminta aukštos kokybės Fusion Bonded Epoksidinė miltelinė danga, kuri daugiausia sudaryta iš specialių dervų ir smulkiai sudaryta su puikiais priedais ir specifiniais ingredientais. Jis gerai suderinamas su 3PE antikoroziniais vamzdynų kopolimeriniais klijais ir naudojamas dengimo arba panardinimo procesams, atliekant operacijas ir plieninių vamzdžių komponentų statybą. Jis turi ne tik puikų atsparumą korozijai, bet ir puikias mechanines savybes, todėl tinka įvairioms klimato sąlygoms visame pasaulyje.
Spalvos: pilka, mėlyna, žalia ir tt gali būti pritaikyta.
Vykdymo standartai: GB/T 23257-2017 ir SY/T 0315-2005.
Savybės
- Vienoda spalva, nėra susikaupimo ar gumulų
- Didelis sukibimo stiprumas su antikoroziniais klijais
- Puikus katodinio lupimo efektyvumas ir dielektrinis stiprumas
- Stiprus atsparumas cheminei korozijai, tokiai kaip rūgštis, šarmai
Pudros veikimas

Dangos našumas

Lydomosios epoksidinės dervos naudojimo būdas
- Pašalinkite rūdis, alyvą ir šiukšles nuo plieno paviršiaus: apdorojimas šratiniu ir smėliasrove iki Ss2.5 lygio, nurodyto GB/T8923; Inkaro rašto gylis 50–70 um; Nuvalykite dulkes ir abrazyvas nuo plieno paviršiaus .
- Antikorozinių dalių išankstinio pašildymo temperatūra turi būti kontroliuojama 200–240 ℃, o faktinė konstrukcija gali būti koreguojama atsižvelgiant į statybvietės sąlygas.
- Statybai naudokite elektrostatinį purškimo metodą (įtampa tarp 60-90kv, purškimo atstumas tarp 150-200mm), dangos storis 100-150um.
- Statybos aplinka turi būti sausa ir švari.
- Epoksidinius miltelius reikia atidaryti ir naudoti pagal poreikį, o likusius produktus reikia laiku užsandarinti, kad būtų išvengta dulkių taršos ir drėgmės ore.

Lydomosios epoksidinės dervos pakavimas ir laikymas
- Dėžutė ir vidinis sandarus pakavimo maišelis: 25 kg / dėžutė.
- Venkite saulės, lietaus, atokiau nuo ugnies, tinkama temperatūra yra ≤35 ℃.
- Krūvos aukštis ≤5 sluoksnių, kad būtų išvengta slėgio, užtikrinamas sandarumas, neleidžiama drėgmei (santykinė drėgmė < 75%).
- Tinkamumo laikas 12 mėnesių.
Sveikata, sauga ir aplinkos apsauga
- Naudojimo metu būtina sustiprinti apsaugą, dėvint kaukes nuo dulkių ir akinius, kad dulkės nepatektų į burną ir akis.
- Jis turi būti naudojamas gerai vėdinamoje aplinkoje, o dulkių koncentracija ore turi būti mažesnė nei 20 g/cm3, kad būtų išvengta sprogimo.
- Naudojimo vietoje rūkyti draudžiama, o atvira liepsna griežtai draudžiama. Būtina pasirūpinti gesintuvais, iš anksto parengti avarinius planus.
- Įkvėpus ar prarijus, nedelsiant kreipkitės medicininės pagalbos.
- Likusios atliekos negali būti panaudotos pakartotinai ir turi būti siunčiamos į šiukšliadėžę centralizuotai apdoroti.