Proses Pengilangan Salutan Plastik

Bab-bab sebelumnya telah memberikan penjelasan tentang persamaan dalam operasi antara salutan celup dan pengacuan celup. Bab ini kini akan mengkaji prosedur terperinci yang terlibat dalam kedua-dua proses pembuatan salutan plastik.
Proses Prarawatan Salutan Plastik
Langkah pra-rawatan memainkan peranan penting dalam memastikan penggunaan salutan plastik yang betul pada substrat logam. Langkah-langkah ini adalah penting untuk kedua-dua proses. Proses pra-rawatan untuk salutan celup adalah lebih rumit berbanding dengan pengacuan celup, kerana ia melibatkan salutan polimer secara kekal pada logam yang digunakan sebagai acuan. Langkah-langkah yang terlibat digariskan di bawah:
Langkah 1: Hilangkan kekotoran permukaan
Kekotoran boleh menjejaskan lekatan polimer pada acuan atau bahagian. Mereka mewujudkan kawasan terdedah di mana kerosakan boleh dimulakan dan disebarkan.
Penyahgris:
Minyak dan gris yang terdapat pada permukaan substrat logam bertindak sebagai kekotoran, yang mengurangkan rintangan air dan menghalang lekatan biasa dan pemendapan salutan plastik. Grease boleh disingkirkan melalui proses pencucian alkali, penjerukan atau nyahgris panas.
Pelucutan:
Untuk bahagian yang bersalut sebelum ini, keluarkan kot lama dengan teliti sebelum menggunakan kot baru.
Langkah 2: Tukar sifat substrat
Selain membersihkan permukaan, sifat tambahan boleh diberikan untuk menghasilkan sifat yang dikehendaki. Ciri-ciri ini mungkin membantu dalam proses mencelup itu sendiri atau dalam penggunaan akhir produk.
Memfosfatkan:
Phosphating, juga dikenali sebagai penukaran fosfat, ialah proses meletakkan lapisan nipis fosfat pada substrat sebelum salutan plastik. Lapisan fosfat ini meningkatkan rintangan kakisan sekiranya berlaku sebarang kerosakan yang tidak dapat dielakkan pada salutan plastik. Lapisan fosfat yang biasa digunakan untuk salutan celup termasuk zink fosfat, fosfat besi, dan triester fosfat.
Peening tembakan:
Proses shot peening melibatkan kesan permukaan dengan zarah sfera, menghasilkan permukaan siap sejuk. Ini mendorong tegasan sisa mampatan pada permukaan matriks untuk meningkatkan kekuatannya dan mengurangkan sebarang tegasan sisa sedia ada. Kehadiran tegasan sisa berpotensi membawa kepada pembentukan retakan mikro semasa proses seterusnya.
Peletupan pasir:
Letupan pasir mendorong mikropori pada permukaan substrat, mengubahnya dan meningkatkan luas permukaannya untuk lekatan primer, salutan asas dan salutan plastik yang lebih baik. Jenis biasa proses letupan pasir termasuk pasir, pasir logam, letupan pasir manik kaca, letupan pasir manik plastik, antara lain.
Deembrittlement:
Deembrittlement ialah proses rawatan haba yang bertujuan untuk menghapuskan hidrogen yang meresap ke dalam matriks logam, kerana kehadiran hidrogen meningkatkan kerentanan kepada patah rapuh di bawah tekanan. Pengenalan hidrogen tersebar berlaku semasa langkah prarawatan sebelumnya, seperti aplikasi penjerukan dan fosfat.
Langkah 3: Meningkatkan kualiti salutan plastik
Sapukan perkara berikut pada permukaan substrat untuk meningkatkan kualiti salutan
Contoh:
Primer bertindak sebagai lapisan kot persediaan untuk meningkatkan lekatan antara substrat dan salutan plastik. Ia juga memberikan perlindungan tambahan kepada substrat bersalut.
Salutan asas:
Salutan asas ialah salutan tambahan yang memberikan ciri khas kepada bahagian siap, seperti UV dan rintangan calar. Salutan asas biasanya tidak digunakan secara bersendirian dan biasanya melaksanakan fungsinya apabila digabungkan dengan salutan plastik utama.
Untuk proses pengacuan celup, agen pelepas digunakan atau dipasang pada permukaan acuan untuk membantu mengeluarkan bahagian acuan. Gel silika dan politetrafluoroetilena kekal (PTFE) adalah agen pelepas yang paling banyak digunakan. Setelah langkah pra-rawatan selesai, acuan dikeringkan untuk menghilangkan lembapan. Lembapan sisa menyebabkan pengembangan daripada haba yang diperkenalkan dalam langkah-langkah seterusnya. Ini membawa kepada pembentukan lompang atau buih.
Proses Pengilangan Salutan Plastik
Langkah 4: Pra-panaskan acuan
Acuan tertakluk kepada pemanasan terkawal dalam ketuhar pada suhu dan tempoh yang telah ditetapkan, di mana suhu pemanasan berfungsi sebagai salah satu parameter penting yang mengawal ketebalan salutan komponen. Kualiti pengagihan haba bergantung pada kedua-dua reka bentuk acuan dan pengurusan aliran udara dalam ketuhar. Memastikan pemanasan acuan seragam adalah penting untuk mencapai ketebalan salutan yang konsisten di seluruh bahan.
Langkah 5: Celupkan acuan
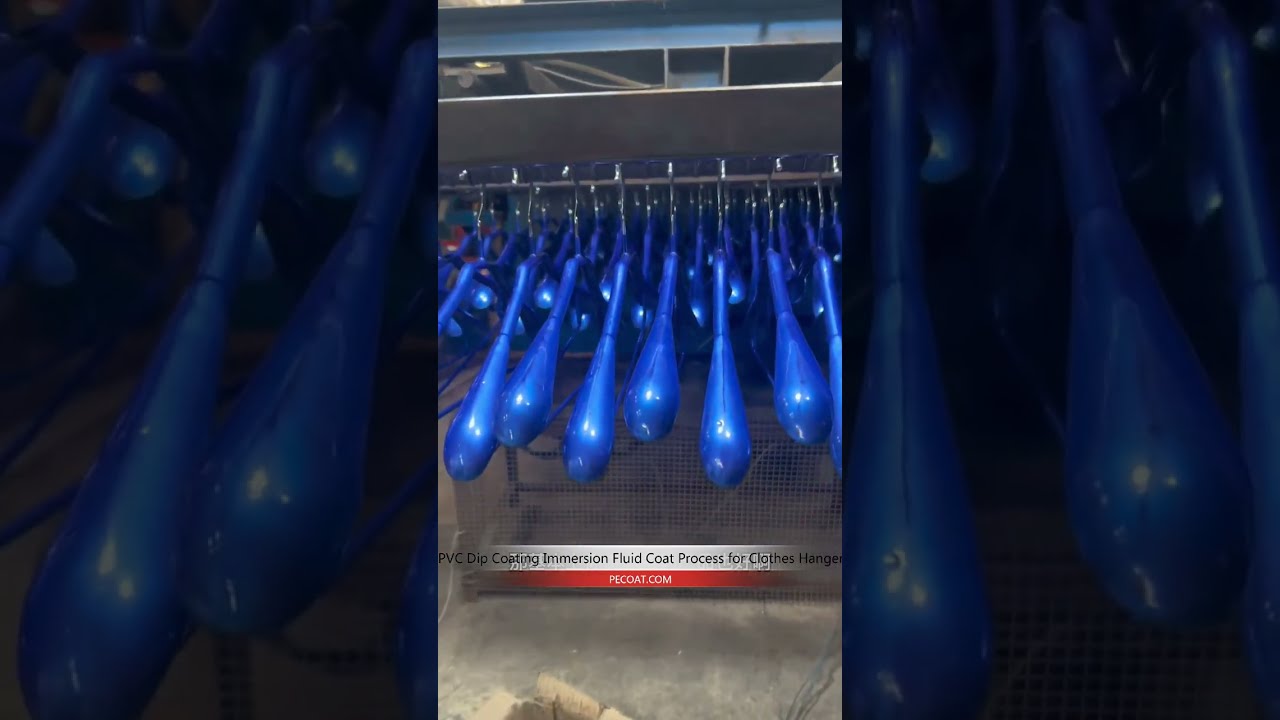
Rendam acuan yang dipanaskan sebahagian atau sepenuhnya dalam polimer cecair ( PVC plastisol atau plastisol PE). Polimer melekat pada permukaan acuan. Dimensi luaran acuan adalah ruang dalaman bahagian. Masa tinggal, atau masa acuan direndam dalam polimer cecair, juga merupakan salah satu parameter yang menentukan ketebalan salutan akhir bahagian tersebut. Masa tinggal yang lebih lama menghasilkan salutan yang lebih tebal. Kelajuan rendaman dan keluar dari acuan juga merupakan parameter utama yang perlu dipertimbangkan, bergantung pada ciri-ciri polimer cecair yang digunakan. Kadar ini ditentukan oleh pengilang semasa fasa pengoptimuman. Sebagai peraturan, kelajuan ini mesti perlahan untuk mengawal aliran polimer cecair dan mendapatkan permukaan licin. Keluar dari acuan terlalu cepat selepas masa tinggal akan mengakibatkan ketidakteraturan permukaan. Walau bagaimanapun, jika acuan direndam dan ditarik terlalu perlahan, salutan yang terhasil akan menjadi terlalu tebal. Tumbuhan yang lebih maju menggunakan katil terbendalir serbuk polimer halus untuk menggantikan larutan polimer cecair tradisional. Konsepnya serupa dengan kaedah tradisional. Sebaik sahaja serbuk polimer halus menyentuh permukaan acuan yang dipanaskan, ia cair dan melekat padanya.
Langkah 6: Toskan lebihan polimer
Benarkan lebihan polimer cecair mengalir dari permukaan acuan. Beberapa langkah mencelup boleh dilakukan untuk mencapai salutan tebal yang diingini, atau salutan khusus boleh digunakan.
Langkah 7: Sembuhkan salutan
Salutan mengalami pengawetan dalam ketuhar, memudahkan proses penetapan polimer yang lebih teliti dan penyejatan lengkap air berlebihan, pelarut dan bahan tambahan. Langkah ini adalah penting untuk mencapai sifat mekanikal akhir polimer, seperti ketegaran dan fleksibiliti. Dalam polimer termoset, langkah pengawetan membawa kepada pautan silang penuh rantai polimer.
Langkah 8: Sejukkan salutan
Salutan yang diawet disejukkan dengan rendaman dalam tangki air pada suhu antara 122-1112°F (50-600°C), atau melalui perolakan udara paksa atau semula jadi. Kelajuan penyejukan tidak dianggap sebagai parameter kritikal jika dibandingkan dengan kaedah pembentukan lain.
Langkah 9: Lepaskan dan robohkan produk
Bahagian siap diekstrak dari bingkai. Dalam kes operasi pengacuan celup, salutan plastik ditanggalkan secara manual atau mekanikal daripada acuan, dengan itu memisahkan bahagian individu daripada kumpulannya. Ini menghasilkan komponen atau bahagian plastik yang dimuktamadkan. Salutan plastik atau plastik mungkin mengalami proses penghalusan tambahan seperti torehan, tebukan, cetakan dan menghias.
Klip video tentang Proses Pembuatan Salutan Plastik
Posts yang berkaitan:
 Memilih yang Terbaik PVC Pembekal Salutan Dip: Pertimbangan Utama
 Cara Menghilangkan Kendur dan Gelembung Udara Masuk PVC Salutan Celup, Pengacuan Celup
 PVC Talian Salutan Plastisol dan PVC Plastisol untuk Pengeluaran Dumbbell
 Primer Lekatan meningkatkan ikatan lekatan PVC lapisan
 Penggunaan PVC Kot Plastisol untuk Melindungi Botol Kaca Ubat
 Proses Salutan Termoplastik