
Автоматическая линия порошкового покрытия с псевдоожиженным слоем для полок решеток холодильника
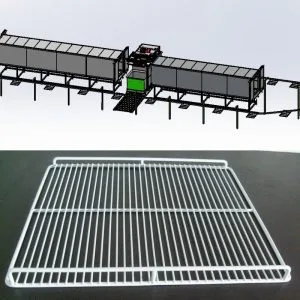
КОНЦЕПТ ДИЗАЙНА
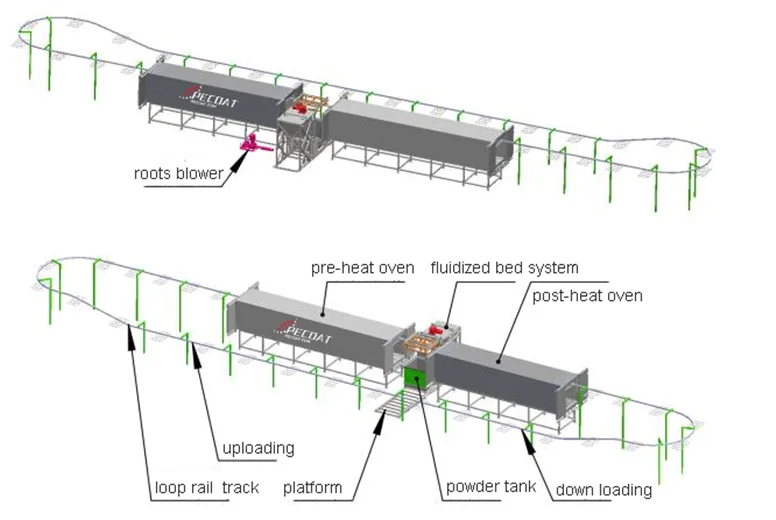
Этот полностью автоматический кипящий слой погружное покрытие Линия специально разработана для производства холодильных решеток, решеток, полок и корзин. В основе лежит точная адаптация и эффективное производство. Параметры оборудования тщательно подобраны для обработки заготовок размером до 1005×577×40 мм и стандартных 300×500×10 мм: подвесной лоток размером 1600×600 мм обеспечивает стабильную загрузку, а печь предварительного нагрева размером 13×1×1.2 м и печь последующего нагрева размером 10×1×1.2 м (обе достигают температуры 400 °C) удовлетворяют потребности в нагреве заготовок различных спецификаций. Производственная мощность гибкая и эффективная: максимальная производительность составляет 200 изделий в час для крупногабаритных заготовок и 500 изделий в час для стандартных заготовок. Средний выходtpuт 320 шт. в час может соответствовать ритму массового производства.
ПРОЕКТНАЯ ОСНОВА
| Максимальный размер заготовки | 1005×577×40мм |
| Нормальный размер заготовки | 300 × 500 × 10 мм |
| Источник отопления | Электричество |
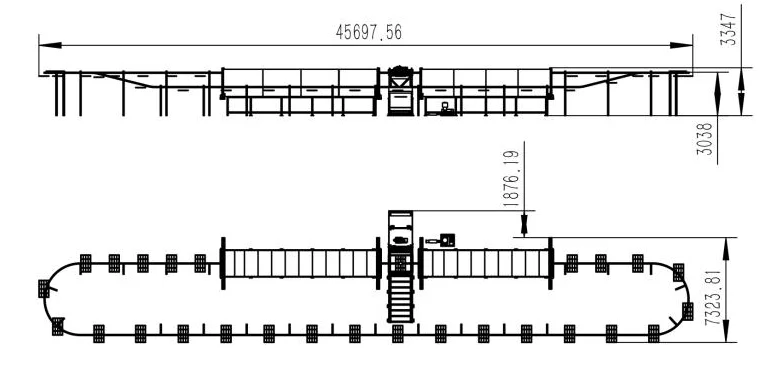
| Площадь размещения оборудования | 25 метров×9 метров, высота 3.5 метра |
| Тип оборудования | Автоматический тип |
| Производство Оуtput |
|
ОБРАБОТАННАЯ ДЕТАЛИ, НА КОТОРУЮ НАНОСИТСЯ ПОКРЫТИЕ


Характеристики
| Максимальный размер заготовки | 1500×600×10мм |
| Нормальный размер заготовки | 300x500x10mm |
| Outpuт мощность | 320 шт / час |
| Размер подвесного лотка | 1600mm × 600mm |
| Размер разогретой духовки | 13m * 1m * 1.2m |
| Размер печи последующего нагрева | 10m * 1m * 1.2m |
| Максимальная температура разогрева духовки | 400 ℃ |
| Максимальная температура печи последующего нагрева | 400 ℃ |
| Напряжение: | 380V 50HZ |
| Давление сжатого воздуха | 0.6Mpa |
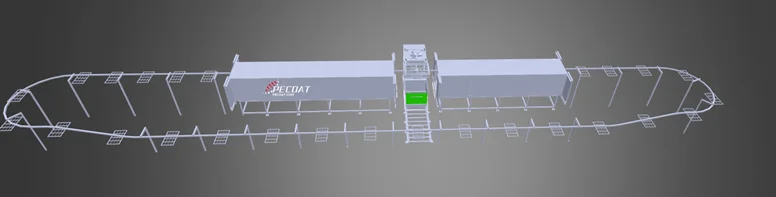
Дизайн и чертежи
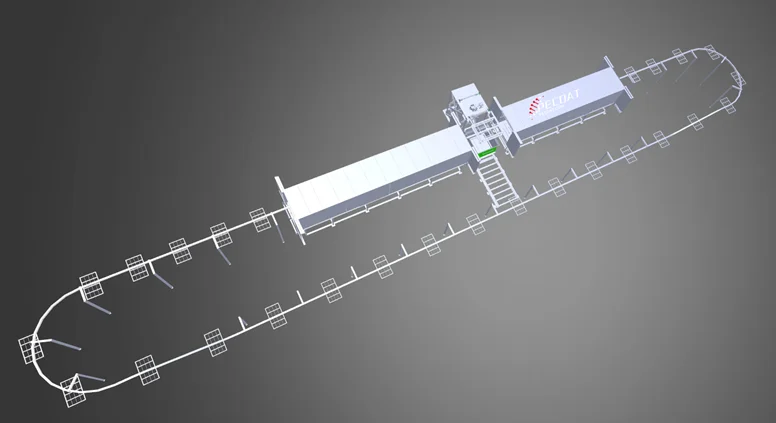
Процедура работы
- Проверьте и убедитесь, что все детали готовы к работе: температура в обеих печах поднялась до заданного значения; емкость для порошка заполнена порошком и находится в кипящем состоянии.
- В зоне загрузки рабочие начинают вешать заготовку на подвесной лоток.
- Включите линию, направляющая петли отправит заготовку в печь предварительного нагрева.
- Рабочие продолжают загружать заготовку
- После предварительного нагрева заготовка поступает в систему псевдоожиженного слоя для погружения в порошок.
- После погружения порошка псевдоожиженный слой опускается, в то же время он стряхивает лишний порошок.
- Петля рельсового пути продолжается
- Заготовку помещают в печь для последующего нагрева для отверждения и выравнивания.
- Рабочие загружают заготовку после того, как она выходит из печи для догрева.
- Начало следующего цикла
Похожие статьи:
 Автоматическая линия порошковой окраски в псевдоожиженном слое для столбов забора, сварной сетки, ворот, Y-образных кронштейнов
 Полуавтоматическая линия порошковой окраски методом погружения для металлических стеллажей и корзин
 Полуавтоматическое оборудование для нанесения покрытий погружением в псевдоожиженный слой на сварной металлический каркас
 Автоматическая линия порошкового покрытия пластиком для строительного стального стержня
 Полуавтоматическая линия порошковой окраски методом погружения для сетки-антивара
 Цвет термопластичного порошка ПЭ полиэтилена покрывая белый для корзины решеток полок холодильника
Комментарии закрыты