Procesi i Prodhimit të Tubave të Çelikut të Veshur me PO/PE nëpërmjet Procesit të Rotolinimit

Tubi prej çeliku plastik i veshur me PO/PE është një tub kompozit që përdor tub çeliku si substrat. Pluhuri plastik shkrihet në mënyrë të barabartë dhe ngjitet në murin e tubit nëpërmjet ngrohjes rrotulluese për të formuar një veshje të dendur anti-korrozioni. Procesi i prodhimit përmban teknologji të qëndrueshme dhe forcë të fortë ngjitëse. Procedurat specifike janë si më poshtë:
Së pari, Para-trajtimi i Tubave të Çelikut
Tubat e çelikut pa qepje ose tubat e çelikut të salduar zgjidhen dhe priten sipas dimensioneve të projektuara. Skajet e tubave më pas pjerrohen dhe lëmohen për të hequr gërvishtjet dhe njollat për të krijuar vrima të lëmuara të tubave. Muri i brendshëm i tubit të çelikut trajtohet me pastrim me rërë ose me plasaritje me fishekë për të eliminuar ndotjen nga gëlqerja, ndryshku dhe vaji, duke krijuar një sipërfaqe uniforme të ashpër në murin e brendshëm dhe duke përmirësuar ngjitjen midis veshjes plastike dhe çelikut. Pas trajtimit, ajri i kompresuar përdoret për pastrim për të parandaluar që pluhuri i mbetur të ndikojë në cilësinë e formimit.
Tjetra, Ngarkoni Pluhurin
Peshoni pluhurin plastik siç është pluhuri i polietilenit PE dhe PO sipas diametrit të tubit dhe trashësisë së veshjes, dhe ngarkoni pluhurin në tubin e çelikut. Mbyllni të dy skajet e tubit të çelikut me mbulesa flanxhash ose tapa speciale për të parandaluar rrjedhjen e pluhurit gjatë rrotullimit dhe për të ruajtur një pjesë të brendshme relativisht të mbyllur për ngjitje uniforme.
Së treti, Ngrohje Rrotulluese dhe Formim Rotomolding
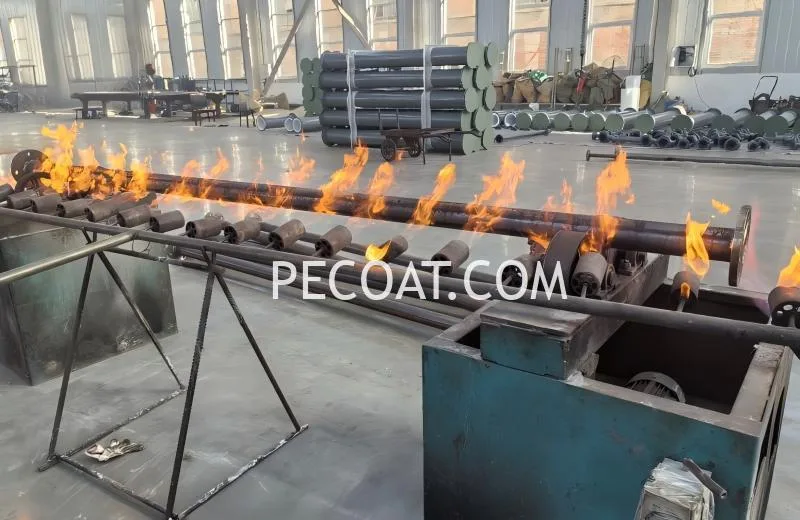
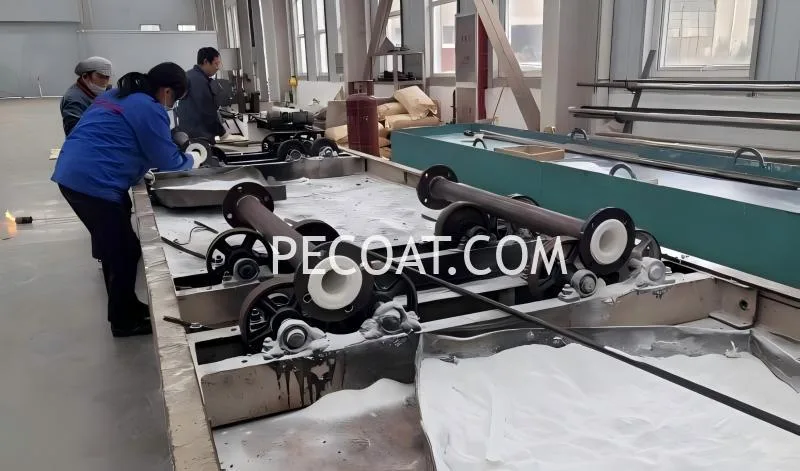
Montoni tubin e çelikut në një makinë rrotulluese për rrotullim aksial dhe rrotullim rrethor njëkohësisht. Ngroheni tubin e çelikut në mënyrë të barabartë me flakë ose ngrohje elektrike, me temperaturë të kontrolluar brenda 240-260℃. Nën temperaturë të lartë, pluhuri plastik shkrihet gradualisht, rrjedh dhe vesh murin e tubit në mënyrë uniforme, duke formuar një shtresë të vazhdueshme, pa flluska dhe pa vrima. Temperatura dhe shpejtësia e rrotullimit duhet të kontrollohen rreptësisht në këtë hap për të shmangur trashësinë e pabarabartë të veshjes ose djegien lokale.
Së katërti, Ftohja dhe Formësimi
Pasi rreshtimi plastik të jetë shkrirë në mënyrë uniforme, ndërpritni ngrohjen. Ftohni tubin e çelikut gradualisht në temperaturën e dhomës me anë të ftohjes natyrale me ajër ose ftohjes me ajër të detyruar, duke ruajtur rrotullimin me shpejtësi të ulët. Ftohja e ngadaltë parandalon tkurrjen dhe çarjen e rreshtimit të shkaktuar nga ftohja e shpejtë, duke siguruar lidhje të ngushtë midis rreshtimit dhe tubit të çelikut pa shkëputje ose zbrazëti.
Përfundim, Shkurtim dhe Inspektim
Hiqni guarnicionet fundore dhe shkurtoni veshjen në skajet e tubave në mënyrë që të jetë në nivel me vrimat, duke lehtësuar saldimin dhe instalimin pasues të flanxhave. Kryeni inspektim vizual për të garantuar një sipërfaqe të lëmuar veshjeje. Pastaj kryeni provën e shkëndijës për të kontrolluar për vrima gjilpërash, çarje dhe defekte të tjera. Testi hidrostatik kryhet gjithashtu për të verifikuar performancën e vulosjes dhe aftësinë mbajtëse të presionit të tubit.
Ky proces formimi që kryhet vetëm një herë ofron veshje pa ndërprerje dhe me integritet të lartë me performancë të jashtëzakonshme anti-korrozioni. Tubat e prodhuar përdoren gjerësisht për transportimin e mediave korrozive në industri kimike, energjitike, të trajtimit të ujit dhe industri të tjera.