Procesi i veshjes me spërkatje elektrostatike me pluhur najloni
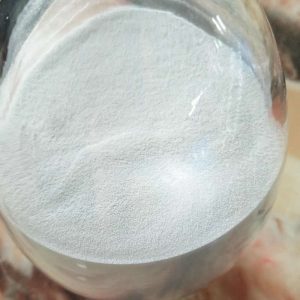
Metoda e spërkatjes elektrostatike përdor efektin e induksionit të një fushe elektrike me tension të lartë ose efektin e ngarkimit me fërkim për të nxitur ngarkesa të kundërta në pluhurin e najlonit dhe objektin e veshur, përkatësisht. Veshje me pluhur të ngarkuar tërhiqet nga objekti i veshur me ngarkesë të kundërt, dhe pas shkrirjes dhe nivelimit, merret një veshje najloni . Nëse kërkesa për trashësi veshjeje nuk i kalon 200 mikronë dhe substrati nuk është prej gize ose poroz, nuk kërkohet ngrohje për spërkatjen e ftohtë. Për veshjet me pluhur me kërkesa për trashësi më të madhe se 200 mikronë ose substratet me gize ose materiale poroze, substrati duhet të ngrohet në rreth 250°C para spërkatjes, gjë që quhet spërkatje e nxehtë.
Spërkatja e ftohtë kërkon që grimcat e pluhurit të najlonit të kenë një diametër prej rreth 20-50 mikron. Ndonjëherë, mjegull uji mund të spërkatet në pluhur për të rritur aftësinë e tij për të mbajtur ngarkesa dhe për të zvogëluar defektet e shkaktuara nga humbja e pluhurit përpara pjekjes. Spërkatja e nxehtë kërkon që grimcat e pluhurit të najlonit të kenë një diametër deri në 100 mikron. Grimcat më të trashë mund të rezultojnë në veshje më të trasha, por grimcat tepër të trashë mund të pengojnë ngjitjen e pluhurit. Gjatë spërkatjes së nxehtë, temperatura e nënshtresës zvogëlohet vazhdimisht, duke e bërë të vështirë kontrollin e trashësisë, por veshja nuk do të prodhojë defekte të humbjes së pluhurit.
Procesi i spërkatjes elektrostatike ka një gamë të gjerë opsionesh për zgjedhjen e madhësive të pjesëve të punës, veçanërisht për pjesët e punës me trashësi të ndryshme, duke siguruar trashësi të ngjashme. Kur pjesa e punës nuk është e veshur plotësisht ose ka një formë komplekse që nuk mund të zhytet në një shtrat të lëngshëm , procesi i spërkatjes elektrostatike ka përparësi. Shirit ngjitës me temperaturë të lartë dhe rezistent ndaj konsumimit mund të përdoret për të mbrojtur përkohësisht pjesët e paveshura. Në përgjithësi, spërkatja elektrostatike mund të arrijë një shtresë më të hollë, si p.sh. midis 150 mikronëve dhe 250 mikronëve. Përveç kësaj, veshja prej najloni e përftuar nga spërkatja e ftohtë elektrostatike ka një temperaturë të ulët shkrirjeje, zakonisht rreth 210-230°C për 5-10 minuta, fortësi të mirë dhe degradim të ulët termik. Ngjitja në metal është më e mirë se proceset e tjera.
Postime ngjashme:
 Sprej elektrostatik me klorur polivinili (PVC) Lyerja me pluhur: Një udhëzues i hollësishëm
 Veshje me pluhur najloni 11
 Veshje me pluhur najloni për aksesorë të të brendshmeve dhe tokëza të reçipetave
 Veshje najloni në metal
 Veshje me pluhur termoplastik me spërkatje elektrostatike
 Dip Powder Coating Dhe Spray Powder Coating
përshëndetje, keni pluhur najloni të tipit zhytjeje, në vend të spërkatjes elektrostatike?
Jam dakord me të gjitha idetë që keni paraqitur në postimin tuaj. Ata janë vërtet bindës dhe sigurisht që do të funksionojnë. Megjithatë, postimet janë shumë të shkurtra për fillestarët. Mund t'i zgjasni pak nga hera tjetër? Faleminderit për postimin.