
Otomatis Fluidized Pesanggrahan Bubuk Lambang Line pikeun Kulkas Grids rak
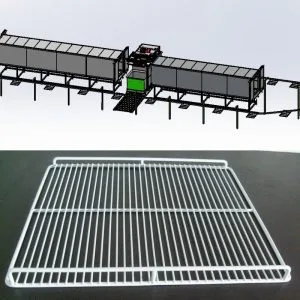
Konsép desain
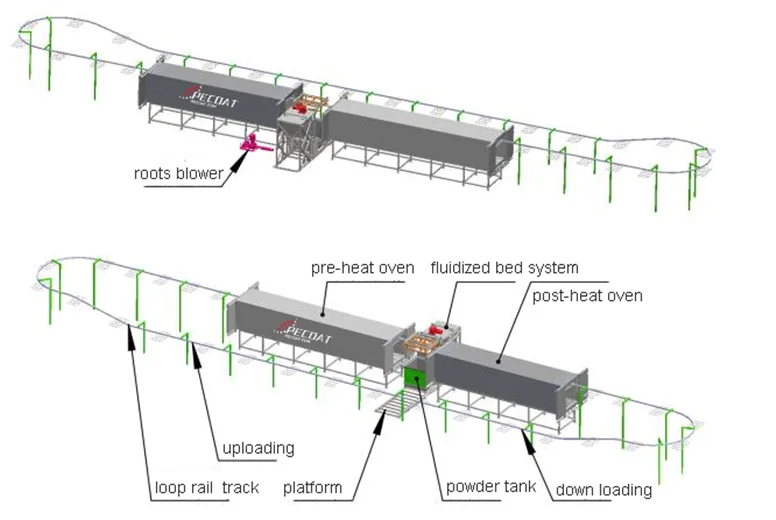
Ieu otomatis pinuh ranjang fluidized palapis dip garis ieu husus dirancang pikeun grids kulkas, grills, rak jeung baskets, kalawan adaptasi tepat jeung produksi efisien salaku inti. Ditujukeun dina ukuran workpiece tina maksimum 1005 × 577 × 40mm sarta biasa 300 × 500 × 10mm, parameter pakakas anu taliti loyog: baki gantung 1600mm × 600mm ensures stabilitas loading, sarta 13m × 1m × 1.2m preheating oven jeung 10m × 1m × 1.2m preheating oven na 400m × 200m × 500 × XNUMX. kabutuhan pemanasan workpieces tina spésifikasi béda. Desain kapasitas produksi anu fléksibel tur efisien, kalayan maksimum XNUMX lembar per jam pikeun workpieces badag sarta XNUMX lembar per jam pikeun workpieces biasa. Rata-rata output tina 320 lembar per jam bisa cocog wirahma produksi masal.
DASAR DESAIN
| Ukuran workpiece maksimum | 1005 × 577 × 40mm |
| Ukuran workpiece normal | 300 × 500 × 10 mm |
| Sumber pemanasan | listrik |
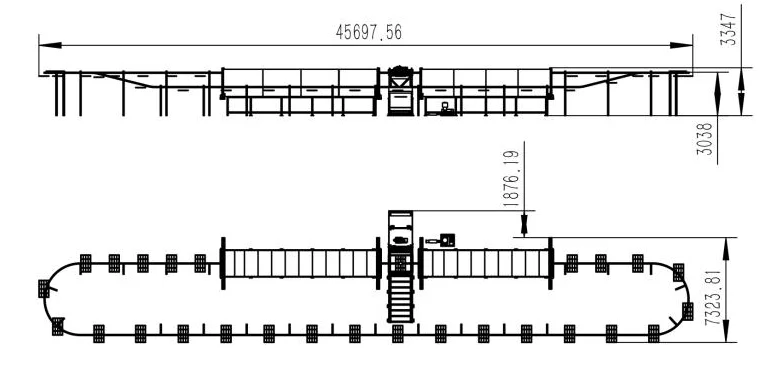
| Daérah tapak suku | 25 méter × 9 méter, jangkungna 3.5 méter |
| Jenis Alat | Tipe otomatis |
| Produksi Output |
|
Gawé-potongan keur coated


spésifikasi
| Ukuran workpiece maksimum | 1500 × 600 × 10mm |
| Ukuran workpiece normal | 300x500x10mm |
| Outpukapasitas t | 320 pcs / jam |
| Ukuran baki gantung | 1600mm × 600mm |
| Ukuran oven preheat | 13m * 1m * 1.2m |
| Ukuran oven pas-panas | 10m * 1m * 1.2m |
| Suhu maksimum oven preheat | 400 ℃ |
| Suhu maksimum oven pas-panas | 400 ℃ |
| Voltaseu: | 380V 50HZ |
| Tekanan hawa dikomprés | 0.6Mpa |
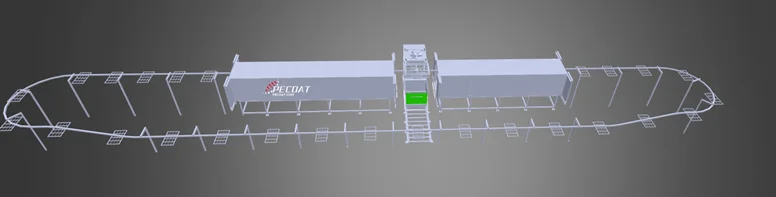
Desain & Gambar
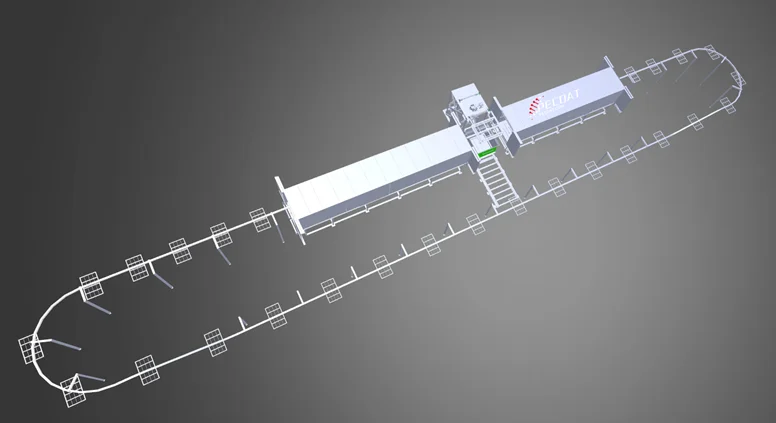
Prosedur Operasi
- Pariksa jeung pastikeun sadaya bagian geus siap pikeun ngajalankeun: suhu dina duanana oven geus naek ka nilai dieusian; tank bubuk ieu ngeusi bubuk, sarta dina kaayaan ngagolak.
- Di wewengkon unggah, pagawe mimiti ngagantung karya-sapotong dina baki gantung.
- Hurungkeun jalur, jalur rail loop ngirim karya-sapotong ka oven pre-panas.
- Pagawe terus unggah sapotong karya
- Saatos preheating, work-piece asupkeun kana sistem ranjang fluidized ka dip bubuk
- Saatos dipping bubuk, ranjang fluidized turun, Samentara éta ngocok off bubuk tambahan
- Jalur rel loop terus jalan
- Sapotong karya diasupkeun kana oven pas-panas pikeun curing sareng leveling.
- Pagawe ngundeur sapotong karya sanggeus kaluar tina oven pas-panas
- Mimitian loop salajengna
Posts keywords:
 Otomatis Fluidized Bed Dip Powder Coating Line pikeun Pager Posts, Dilas Wire Mesh, Gerbang, Y Arms
 Semi-otomatis dip Bubuk palapis Line pikeun Metal Kawat rak Rak Basket
 Semi-otomatis Fluidized Pesanggrahan Dip palapis Equipment pikeun pigura logam dilas
 Otomatis dip palastik bubuk palapis garis pikeun konstruksi baja bar
 Semi-otomatis dip bubuk palapis garis pikeun Anti-nanjak Net bolong Kawat
 Thermoplastic poliétilén pe Bubuk palapis Warna Bodas pikeun Kulkas rak Grids Basket
Koméntar Ditutup