
Mipako ya Polyethilini ya Kuzuia kutu kwa Bomba la 3PE

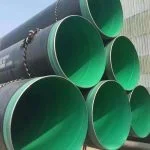
Mipako ya polyethilini inayozuia babuzi kwa ujumla ni mipako ya polyethilini yenye muundo wa tabaka tatu inayozuia babuzi, iliyofupishwa kama 3PE. Safu ya chini kwa kawaida ni mipako ya unga wa epoksi, safu ya kati ni gundi, na safu ya nje ni mipako ya polyethilini.
Muundo wa Mipako ya Anticorrosive
Mipako ya kuzuia ulikaji ya muundo wa safu tatu ya polyethilini imefupishwa kama 3PE. Safu ya chini ni mipako ya poda ya epoxy, safu ya kati ni wambiso, na safu ya nje ni polyethilini.
Utendaji
Safu ya kwanza ya 3PE ni mipako ya epoxy, safu ya pili ni adhesive, na safu ya tatu ni extruded polyethilini mipako. Tabaka zimeunganishwa kwa nguvu kwa kila mmoja ili kuunda muundo wa mchanganyiko, unaosaidiana na nguvu za kila mmoja. Inatumia nguvu ya kuunganisha nguvu kati ya poda ya epoxy na uso wa bomba la chuma ili kuboresha kujitoa; na hutumia nguvu bora za mitambo, uthabiti wa kemikali, insulation, ukinzani wa kupenya kwa mizizi ya mimea, na upinzani wa maji wa polyethilini iliyopanuliwa ili kuboresha utendaji wake kwa ujumla. Hii inafanya utendakazi wa jumla wa mipako ya PE ya safu tatu ya kuzuia kutu kuwa maarufu na ya kina zaidi, inayofaa kwa mazingira magumu yenye mahitaji ya juu ya sifa za mitambo, upinzani wa mkazo wa udongo, na upinzani wa maji wa safu ya kifuniko, kama vile udongo wa changarawe, sehemu za miamba, maeneo. yenye unyevu wa juu wa udongo, na maeneo yenye mizizi ya mimea iliyoendelea.

Maombi Mapya ya kazi
Kabla ya kutumia mipako ya kuzuia kutu, uso wa bomba la chuma unapaswa kusafishwa kwa grisi, uchafu na viambatisho vingine, na uso unapaswa kutayarishwa kabla ya joto la bomba la chuma kwa joto la 40-60 ℃. Ubora wa matayarisho ya uso unapaswa kukidhi mahitaji ya kiwango cha Sa2.5 cha "Gredi ya Kutu ya Juu na Daraja la Kuondoa Kutu ya Chuma Kabla ya Kuchora" GB/T 8923, na kina cha muundo wa nanga kinapaswa kufikia 50μm-75μm. Weld slag, burrs, na uchafu mwingine juu ya uso wa bomba la chuma inapaswa kuondolewa.
Tumia chanzo cha joto kisicho na uchafuzi wa joto ili kupasha joto bomba la chuma hadi joto linalofaa la mipako, na weka sawasawa mipako ya poda ya epoxy kwenye uso wa bomba la chuma. Wambiso lazima utumike wakati wa mchakato wa kuponya poda ya epoxy. Safu ya polyethilini inaweza kupakwa kwa kutumia mchakato wa extrusion wa longitudinal au mchakato wa kuifunga kando. Kwa mabomba ya chuma yenye kipenyo cha kawaida zaidi ya 500mm, mchakato wa kufunga upande unapendekezwa. Unapotumia mchakato wa kufungia kando, hakikisha kwamba polyethilini kwenye pande zote mbili za mwingiliano na polyethilini kwenye pande zote mbili za weld zimekunjwa na kuunganishwa kabisa, na kuzuia uso wa mipako ya polyethilini kutoka kwa kupondwa. Wakati wa kutumia mchakato wa extrusion longitudinal, haipaswi kuwa na voids pande zote mbili za weld. Baada ya safu ya polyethilini kupakwa, hakikisha kwamba mipako ya epoxy iliyounganishwa imeponywa kabisa, na kisha ipoe kwa maji kwa joto la bomba la chuma lisilozidi 60 ℃.
kukarabati
Wakati kasoro zinapatikana kwenye bomba la 3PE, kwa uharibifu chini ya au sawa na 30mm, inashauriwa kutumia vipande vya ukarabati wa polyethilini vilivyounganishwa na mionzi. Wakati wa kutengeneza, kwanza uondoe uchafu kwenye eneo lililoharibiwa na uimarishe safu ya polyethilini. Kisha kata safu ya polyethilini kwenye eneo lililoharibiwa kwenye mduara, na makali yanapaswa kugeuka kuwa angle isiyofaa. Jaza shimo kwa wambiso unaofanana na kiraka cha kutengeneza, na kisha ushikamishe kiraka cha kutengeneza. Ukubwa wa kiraka cha kutengeneza kinapaswa kuhakikisha kuwa makali ni angalau 100mm mbali na makali ya shimo kwenye safu ya polyethilini. Unaposhika kiraka, pasha moto huku ukiikunja kwa roller au ukiifinya kwa glavu zinazostahimili joto ili kuondoa hewa hadi wambiso karibu na kiraka cha kutengeneza kiwe sawasawa kufurika.
Kwa uharibifu mkubwa zaidi ya 30mm, kwanza uondoe uchafu kwenye eneo lililoharibiwa, safisha safu ya polyethilini, na ukata safu ya polyethilini kwenye eneo lililoharibiwa kwenye mduara, na makali yanapaswa kugeuka kuwa angle isiyo na maana. Jaza shimo kwa wambiso unaofanana na kiraka cha kutengeneza, na kisha ushikamishe kiraka cha kutengeneza. Hatimaye, funga mkanda wa joto unaopungua karibu na eneo la ukarabati, na upana wa kufunika unapaswa kuwa angalau 50mm kubwa kuliko kila upande wa kiraka cha kutengeneza.
Vinginevyo, uso unaweza kusafishwa kwanza, na kisha mipako ya epoxy ya kioevu yenye sehemu mbili inaweza kutumika kwa anticorrosion. Unene wa filamu kavu unapaswa kuwa sawa na ule wa bomba kuu, na kisha kiraka cha kutengeneza au mkanda wa kupungua kwa joto unaweza kutumika.

Habari za asubuhi,
tunahitaji mipako ya PE iliyoidhinishwa na Chakula cha Ulaya na FDA ya Marekani.
Best upande,
Andre