ரோட்டோலைனிங் செயல்முறை மூலம் PO/PE பூசப்பட்ட எஃகு குழாய்களின் உற்பத்தி செயல்முறை

PO/PE பூசப்பட்ட பிளாஸ்டிக் எஃகு குழாய் என்பது, எஃகு குழாயை அடிப்படையாகக் கொண்ட ஒரு கலப்புக் குழாய் ஆகும். பிளாஸ்டிக் தூளானது சீராக உருக்கப்பட்டு, சுழற்சி வெப்பமூட்டல் மூலம் குழாயின் சுவரில் ஒட்டப்பட்டு, ஒரு அடர்த்தியான அரிப்புத் தடுப்புப் பூச்சு உருவாக்கப்படுகிறது. இந்த உற்பத்திச் செயல்முறையானது நிலையான தொழில்நுட்பம் மற்றும் வலுவான பிணைப்பு விசையைக் கொண்டுள்ளது. குறிப்பிட்ட செயல்முறைகள் பின்வருமாறு:
முதலில், எஃகு குழாய் முன்சிகிச்சை
தடையற்ற எஃகு குழாய்கள் அல்லது பற்றவைக்கப்பட்ட எஃகு குழாய்கள் தேர்ந்தெடுக்கப்பட்டு, வடிவமைக்கப்பட்ட பரிமாணங்களுக்கு ஏற்ப வெட்டப்படுகின்றன. பின்னர், குழாயின் முனைகளில் உள்ள கூர்முனைகளையும் பிசிறுகளையும் அகற்றி, மென்மையான குழாய் துளைகளை உருவாக்குவதற்காக, அவை சாய்வாக வெட்டப்பட்டு மெருகூட்டப்படுகின்றன. எஃகு குழாயின் உள் சுவரில் உள்ள படிவுகள், துரு மற்றும் எண்ணெய் அசுத்தங்களை நீக்குவதற்காக, மணல் தெளிப்பு அல்லது நீர் தெளிப்பு முறை பயன்படுத்தப்படுகிறது. இது உள் சுவரில் சீரான சொரசொரப்பான மேற்பரப்பை உருவாக்குவதோடு, பிளாஸ்டிக் பூச்சுக்கும் எஃகுக்கும் இடையிலான ஒட்டுதலையும் மேம்படுத்துகிறது. இந்தச் செயல்முறைக்குப் பிறகு, எஞ்சிய தூசியானது வார்ப்புத் தரத்தைப் பாதிக்காமல் தடுப்பதற்காக, அழுத்தப்பட்ட காற்று மூலம் தூய்மைப்படுத்தப்படுகிறது.
அடுத்து, பவுடரை ஏற்றவும்
குழாயின் விட்டம் மற்றும் உட்பூச்சின் தடிமனுக்கு ஏற்ப பாலிஎதிலீன் (PE) மற்றும் PO பவுடர் போன்ற பிளாஸ்டிக் பவுடரை எடைபோட்டு , அதனை எஃகுக் குழாயில் நிரப்பவும். சுழற்சியின் போது பவுடர் கசிவதைத் தடுக்கவும், சீரான ஒட்டுதலுக்காக உட்புறத்தை ஓரளவு மூடிய நிலையில் பராமரிக்கவும், எஃகுக் குழாயின் இரு முனைகளையும் ஃபிளேன்ஜ் கவர்கள் அல்லது சிறப்பு அடைப்பான்களைக் கொண்டு இறுக்கமாக மூடவும்.
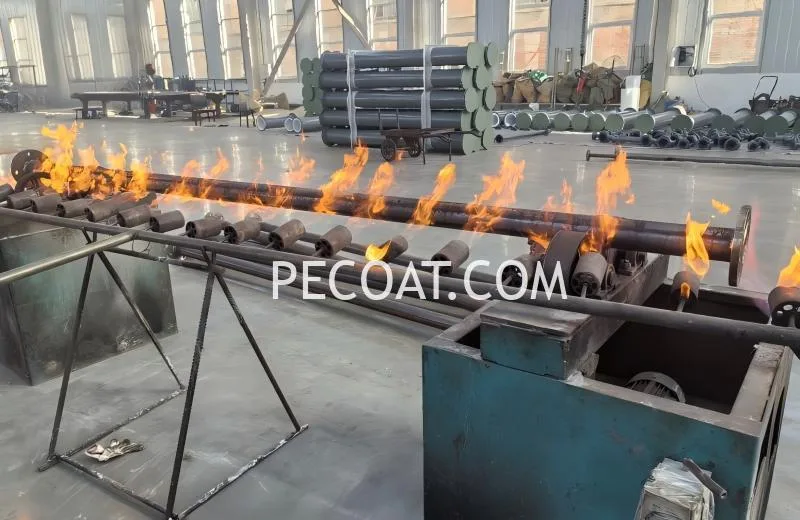
மூன்றாவதாக, சுழற்சி வெப்பமாக்கல் மற்றும் சுழற்சி வார்ப்பு உருவாக்கம்
அச்சுச் சுழற்சி மற்றும் சுற்றளவு உருட்டல் ஆகியவற்றை ஒரே நேரத்தில் செய்வதற்காக, எஃகுக் குழாயை ஒரு ரோட்டோமோல்டிங் இயந்திரத்தில் பொருத்தவும். 240-260℃ வரம்பிற்குள் வெப்பநிலையைக் கட்டுப்படுத்தி, சுடர் அல்லது மின்சார வெப்பமூட்டல் மூலம் எஃகுக் குழாயைச் சீராகச் சூடாக்கவும். உயர் வெப்பநிலையில், பிளாஸ்டிக் தூள் படிப்படியாக உருகி, பாய்ந்து, குழாயின் சுவரில் சீராகப் பூசி, தொடர்ச்சியான, குமிழ்கள் மற்றும் துளைகள் இல்லாத அடர்த்தியான உட்பூச்சு அடுக்கை உருவாக்குகிறது. உட்பூச்சின் தடிமன் சீரற்றதாக இருப்பதையோ அல்லது குறிப்பிட்ட இடங்களில் கருகிப் போவதையோ தவிர்க்க, இந்தப் படியில் வெப்பநிலை மற்றும் சுழலும் வேகம் கண்டிப்பாகக் கட்டுப்படுத்தப்பட வேண்டும்.
நான்காவது, குளிர்வித்தல் மற்றும் வடிவமைத்தல்
பிளாஸ்டிக் உறை சீராக உருகியவுடன், வெப்பமூட்டுவதை நிறுத்துங்கள். குறைந்த வேக சுழற்சியைப் பராமரித்துக்கொண்டே, இயற்கை காற்று குளிர்விப்பு அல்லது விசைக் காற்று குளிர்விப்பு மூலம் எஃகுக் குழாயை படிப்படியாக அறை வெப்பநிலைக்குக் குளிர்விக்கவும். மெதுவாகக் குளிர்விப்பது, வேகமாக குளிர்விப்பதால் ஏற்படும் உறையின் சுருக்கம் மற்றும் விரிசல்களைத் தடுக்கிறது. மேலும், இது அடுக்குகள் பிரியாமலும் அல்லது உள்ளீடற்றதாக ஆகாமலும், உறைக்கும் எஃகுக் குழாய்க்கும் இடையில் இறுக்கமான பிணைப்பை உறுதி செய்கிறது.
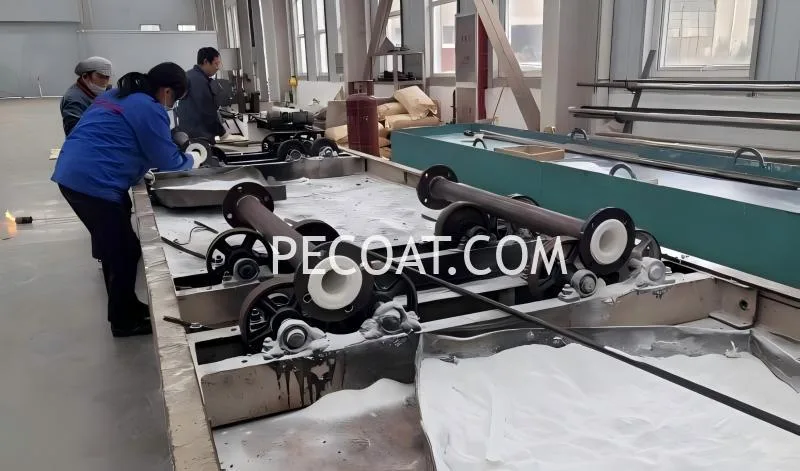
இறுதி, சீரமைப்பு மற்றும் பரிசோதனை
இறுதி சீல்களை அகற்றி, குழாய் முனைகளில் உள்ள லைனிங்கைத் துளைகளுடன் சமமாக இருக்குமாறு வெட்டி சீர்செய்யவும். இது, அடுத்தடுத்த ஃபிளான்ஜ் வெல்டிங் மற்றும் நிறுவலை எளிதாக்கும். லைனிங் மேற்பரப்பு வழுவழுப்பாக இருப்பதை உறுதிசெய்ய, கண்ணால் பார்த்து ஆய்வு செய்யவும். பின்னர், ஊசித் துளைகள், விரிசல்கள் மற்றும் பிற குறைபாடுகளைச் சரிபார்க்க தீப்பொறி சோதனையை மேற்கொள்ளவும். குழாயின் சீலிங் செயல்திறன் மற்றும் அழுத்தம் தாங்கும் திறனைச் சரிபார்க்க ஹைட்ரோஸ்டேடிக் சோதனையும் செய்யப்படுகிறது.
இந்த ஒருமுறை உருவாக்கும் செயல்முறையானது, சிறந்த அரிப்பு எதிர்ப்பு செயல்திறனுடன், தடையற்ற மற்றும் உயர் ஒருமைப்பாடு கொண்ட உட்பூச்சுகளை வழங்குகிறது. தயாரிக்கப்பட்ட இந்தக் குழாய்கள், இரசாயனம், மின்சாரம், நீர் சுத்திகரிப்பு மற்றும் பிற தொழில்களில் அரிக்கும் தன்மையுள்ள ஊடகங்களைக் கொண்டு செல்ல பரவலாகப் பயன்படுத்தப்படுகின்றன.