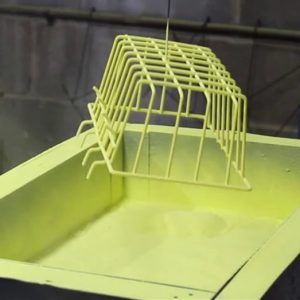
Akışkan yataklı toz boyama, ince öğütülmüş toz parçacıklarının havada asılı kaldığı ve önceden ısıtılmış parçanın toz tankına daldırıldığı bir akışkan yatak sistemi ile uygulanan bir toz boyama yöntemidir. Eriyen parçacıklar nesneye yapışarak metal parçalar üzerinde tutarlı ve düzgün bir yüzey sağlar. Bu yöntem, aşınma, korozyon ve kimyasal direnç sağlamak için fonksiyonel bir kaplama olarak en uygunudur. Bu yöntem için tipik kalınlık 200-2000 μm'dir, ancak daha kalın kaplamalar da elde edilebilir.
Akışkan yatak kaplaması ile toz boya kaplanan parça aşağıdaki adımlardan geçer.
1. Ön ısıtma
Metal kısım bir fırında 220-400 ℃'ye ısıtılmalıdır. Bu sıcaklık akışkan yataklı tozun erime noktasından daha yüksektir ve tozun parçayı hemen söndürmesini veya soğutmasını sağlar.
2. Daldırma
Toz tankının altındaki hava üfleyici toz parçacıklarını sıvı benzeri bir duruma üfler. Sıcak parçayı toz kaplamanın akışkan yatağına daldırırız ve sürekli bir kaplama için hareket ettiririz. İş parçasının son kalınlığı, tanka daldırılmadan önce parçaların ısısına ve toz kaplamanın akışkan yatağında ne kadar kaldığına bağlıdır.
4. Sertleşmek için ısı sonrası
Akışkan yataklı toz kaplamanın son aşaması, son kaynaştırma işlemidir. Fazla toz üründen damladıktan sonra, kürlenmesi için daha düşük sıcaklıktaki bir fırına taşınır. Son ısıtma, önceden ısıtılmış fırının sıcaklığından daha düşük bir sıcaklıkta olmalıdır. Bu adımın amacı, daldırma sırasında tüm tozun parçaya yapıştığından ve pürüzsüz, düzgün bir kaplama halinde eridiğinden emin olmaktır.
5. Soğutma
Şimdi kaplanmış iş parçasını fırından çıkarın ve hava fanı veya doğal hava ile soğutun.
Akışkan yataklı toz boyama, sıcak bir iş parçasının toz tankına daldırılması, tozun parça üzerinde eriyerek bir film oluşturması ve daha sonra bu filmin sürekli bir kaplama haline gelmesi için yeterli zaman ve ısı sağlanmasından oluşur. Isı kaybını en aza indirmek için iş parçası, ön ısıtma fırınından çıkarıldıktan sonra mümkün olan en kısa sürede akışkan yatağa daldırılmalıdır. Bu zaman aralığını sabit tutmak için bir zaman döngüsü oluşturulmalıdır. Toz içindeyken, tozun sıcak parça üzerinde hareket etmesini sağlamak için iş parçası hareket halinde tutulmalıdır. Belirli bir parça için hareket, konfigürasyonuna bağlıdır.
Uygun olmayan veya yetersiz hareket birçok sorunun nedeni olabilir: özellikle düz yatay yüzeylerin alt tarafında ve tel kesişme noktalarında iğne delikleri: “portakal kabuğu” görünümü ve köşelerin veya yarıkların yetersiz kapatılması. Uygun olmayan hareket, yuvarlak teller üzerinde oval bir kaplama gibi, üniform olmayan kaplama kalınlığına da yol açabilir. Akışkanlaştırılmış bir toza normal daldırma süresi üç ila 20 saniyedir.
Aşırı birikimi önlemek için kaplamadan hemen sonra fazla toz çıkarılmalıdır. Bu, düzenlenmiş bir hava jetinden hava üfleyerek, parçaya hafifçe vurarak veya titreterek veya fazlalığı boşaltmak için eğerek yapılabilir. Fazla toz, diğer toz veya kirlerle kirlenmemişse tekrar kullanılabilir. Parçanın yeterli artık ısısı varsa, kaplama sonradan ısıtma olmaksızın kabul edilebilir seviyelere akabilir. Daha ince parçalarda veya ısıya duyarlı parçalarda son ısıtma gerekebilir.