
Buzdolabı Izgaraları Rafları için Otomatik Akışkan Yataklı Daldırma Toz Boya Hattı
TASARIM KONSEPTİ
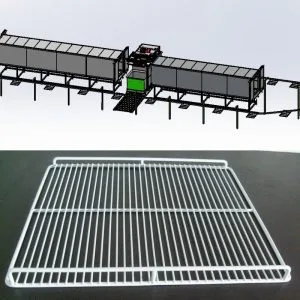
Bu tam otomatik akışkan yatak daldırma kaplama Üretim hattı, hassas adaptasyon ve verimli üretimin merkezinde yer aldığı buzdolabı ızgaraları, ızgaralar, raflar ve sepetler için özel olarak tasarlanmıştır. Maksimum 1005x577x40 mm ve standart 300x500x10 mm iş parçası boyutları hedeflenerek, ekipman parametreleri özenle seçilmiştir: 1600x600 mm askı tepsisi yükleme stabilitesini sağlarken, 13 mx1 mx1.2 m ön ısıtma fırını ve 10 mx1 mx1.2 m son ısıtma fırını (her ikisi de 400℃'ye ulaşır) farklı özelliklerdeki iş parçalarının ısıtma ihtiyaçlarını karşılar. Üretim kapasitesi tasarımı esnek ve verimlidir; büyük iş parçaları için saatte maksimum 200 parça, standart iş parçaları için ise saatte maksimum 500 parça. Ortalama üretim kapasitesitpuSaatte 320 adetlik üretim kapasitesi seri üretimin ritmine ayak uydurabiliyor.
TASARIM ESASLARI
| Maksimum iş parçası boyutu | 1005 577 × 40mm |
| Normal iş parçası boyutu | × 300 500 10 mm × |
| Isıtma kaynağı | Elektrik |
| Ekipman ayak izi alanı | 25 metre × 9 metre, yükseklik 3.5 metre |
| Ekipman Türü | Otomatik tip |
| üretim birimitput |
|
KAPLANACAK İŞ PARÇASI


Özellikler
| Maksimum iş parçası boyutu | 1500 600 × 10mm |
| Normal iş parçası boyutu | 300x500x10mm |
| Output kapasitesi | 320 adet / saat |
| Asma tepsi boyutu | 1600mm x 600mm |
| Ön ısıtma fırınının boyutu | 13m * 1m * 1.2m |
| Isıtma sonrası fırının boyutu | 10m * 1m * 1.2m |
| Ön ısıtma fırınının maksimum sıcaklığı | 400 ℃ |
| Isıtma sonrası fırının maksimum sıcaklığı | 400 ℃ |
| Voltaj: | 380V 50HZ |
| Basınçlı hava basıncı | 0.6Mpa |
Tasarım çizimleri
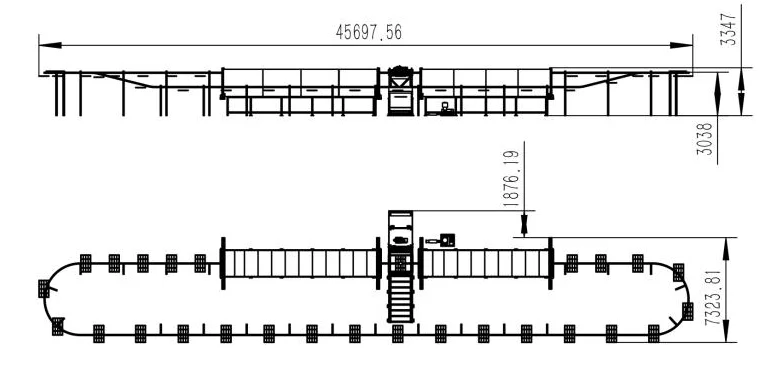
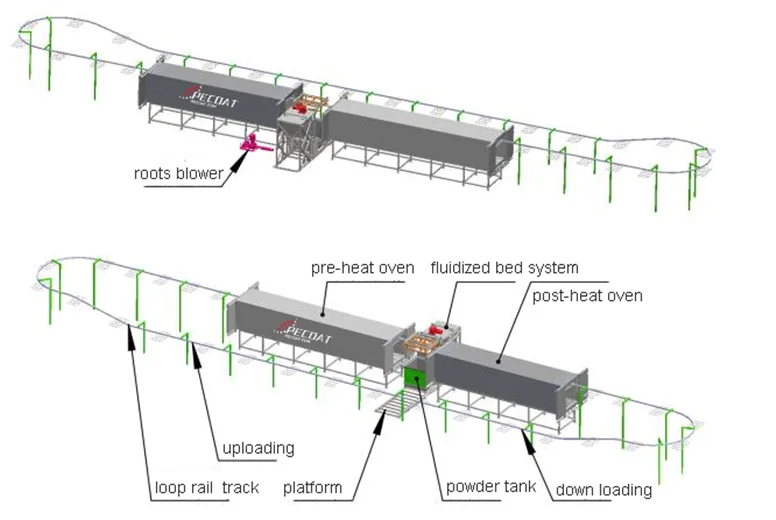
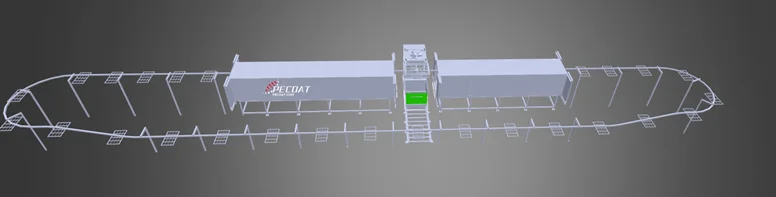
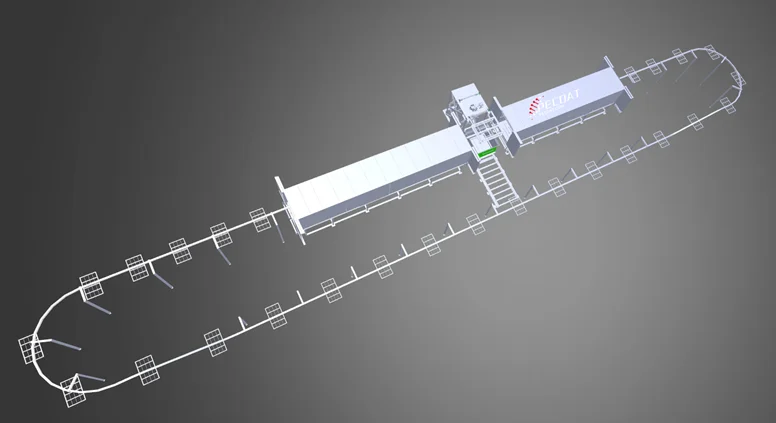
Operasyon prosedürü
- Kontrol edin ve tüm parçaların çalışmaya hazır olduğundan emin olun: her iki fırında da sıcaklık belirtilen değere yükseldi; toz tankı tozla dolu ve kaynama halindedir.
- Yükleme alanında, işçiler iş parçasını asılı tepsiye asmaya başlar.
- Hattı açın, döngü rayı iş parçasını fırını ön ısıtmaya gönderir.
- İşçiler iş parçasını yüklemeye devam ediyor
- Ön ısıtmadan sonra, iş parçası tozu daldırmak için akışkan yatak sistemine girer
- Tozu batırdıktan sonra, akışkan yatak aşağı iner, bu arada ekstra tozu silkeler.
- Döngü ray yolu devam ediyor
- İş parçası kürleme ve tesviye için son ısıtma fırınına girer.
- Son ısıtma fırınından çıktıktan sonra işçiler iş parçasını indirir
- Sonraki döngü başlangıcı
İlgili Mesajlar:
 Çit Direkleri, Kaynaklı Hasır, Kapı, Y Kolları için Otomatik Akışkan Yataklı Daldırma Toz Boya Hattı
 Metal Tel Raf Sepeti için Yarı Otomatik Daldırma Toz Boya Hattı
 Kaynaklı metal çerçeve için Yarı Otomatik Akışkan Yataklı Daldırma Kaplama Ekipmanı
 İnşaat çeliği çubuğu için otomatik daldırma plastik toz kaplama hattı
 Tırmanma Önleyici Ağ Örgü Tel için Yarı Otomatik Daldırma Toz Boya Hattı
 Buzdolabı Rafları Izgara Sepeti için Termoplastik Polietilen PE Toz Boya Beyaz Renk
Yoruma kapalı