Qo'llash usullari PTFE Kukunli qatron, 20 – 900 mikron
Posted by: PECOAT | 20 yil 2026 martda
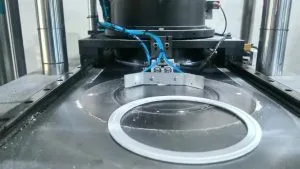
1. Siqishni shakllantirish
- Xomashyo: Suspenziya PTFE chang
- Jarayon: Elak kukuni → xona haroratida sovuq presslash (10–50 MPa) → oldindan tayyorlash → 360–380 °C da sinterlash → sekin sovutish → ishlov berish
- Mahsulotlar: Plitalar, sterjenlar, qistirmalar, muhrlovchi halqalar, klapan o'rindiqlari
2. Pasta ekstruziyasi
- Xomashyo: Yaxshi tarqalgan PTFE chang
- Jarayon: Ekstruziya yordami (15–25%) bilan aralashtirish → preform → piston ekstruziyasi → 150–250 °C da moyni tozalash → sinterlash
- Mahsulotlar: Yupqa devorli quvurlar, sim izolyatsiyasi, ipli muhrlovchi lenta
3. Izostatik qoliplash
- Jarayon: Moslashuvchan qolipdagi kukun → bosim 50–100 MPa → bir xil preform → sinterlash
- Xususiyatlari: Yuqori zichlik, katta yoki aniq qismlar uchun bir xil tuzilish
4. Qoplama qo'llanmalari
- Elektrostatik püskürtme: PTFE substrat ustiga kukun bilan qoplangan → 380–400 °C da sinterlash
- Botirish / aylanish qoplamasi: Qismlarni botirish PTFE dispersiya → quritish → sinterlash
- Mahsulotlar: Yopishmaydigan oshxona anjomlari, korroziyaga qarshi uskunalar, roliklar
5. To'ldirilgan modifikatsiya
- Usul: Aralashtirish PTFE grafit, uglerod tolasi, mis kukuni, shisha boncuklar va boshqalar qo'shilgan kukun → siqish / ekstruziya → sinterlash
- Maqsad: Aşınmaya chidamliligini, issiqlik o'tkazuvchanligini va sirpanishga chidamliligini oshirish
Asosiy eslatmalar
- PTFE oqimni eritib yubormaydi; sovuq presslash + sinterlash talab qilinadi.
- Sinterlash harorati parchalanishning oldini olish uchun ≤ 385 °C.
- Yorilishning oldini olish uchun sekin isitish va sovutish.
- Siqilish darajasi: 3.1–5.0%, qolip hajmi kompensatsiyaga muhtoj.
Ko'rib chiqildi: 89