אַפּליקאַציע מעטאָדן פון PTFE פּודער רעזין, 20 – 900 מיקראָנס
אַרייַנגעשיקט דורך: PECOAT | אויף 20 מערץ 2026
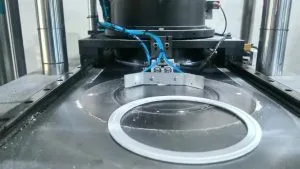
1. קאַמפּרעשאַן מאָלדינג
- רוי מאַטעריאַל: סאַספּענשאַן PTFE פּודער
- פּראָצעס: זיפּ פּודער → צימער-טעמפּעראַטור קאַלט פּרעסן (10–50 MPa) → פּרעפאָרם → סינטערינג ביי 360–380 °C → פּאַמעלעך קילן → מאַשינינג
- פּראָדוקטן: שיץ, שטאַנגען, גאַסקאַץ, פאַרזיגלונג רינגען, ווענטיל זיצן
2. פּאַסטע עקסטרוזיע
- רוי מאַטעריאַל: פיין דיספּערסט PTFE פּודער
- פּראָצעס: מישן מיט עקסטרוזיע הילף (15–25%) → פּרעפאָרם → פּלאַנדזשער עקסטרוזיע → דע-יילינג ביי 150–250 °C → סינטערינג
- פּראָדוקטן: דין-וואַנטיקע רערן, דראָט איזאָלאַציע, פֿאָדעם פֿאַרזיגלונג טייפּ
3. איזאָסטאַטיש מאָלדינג
- פּראָצעס: פּודער אין פלעקסיבל פורעם → דרוק 50–100 MPa → איינהייטלעכער פּרעפאָרם → סינטערינג
- פֿעיִקייטן: הויך געדיכטקייט, מונדיר סטרוקטור פֿאַר גרויסע אָדער פּרעציזיע טיילן
4. קאָוטינג אַפּלאַקיישאַנז
- עלעקטראָסטאַטיש שפּריצן: PTFE פּודער באדעקט אויף סאַבסטראַט → סינטערינג ביי 380–400 °C
- טונקען / שפּין קאָוטינג: טונקען טיילן אין PTFE דיספּערסיע → טריקעניש → סינטערינג
- פּראָדוקטן: ניט-שטעקן קאָכוואַרג, אַנטי-קעראָוזשאַן ויסריכט, ראָולערז
5. אָנגעפילטע מאָדיפיקאַציע
- מעטאָד: מישן PTFE פּודער מיט גראַפיט, טשאַד פיברע, קופּער פּודער, גלאָז קרעלן, עטק. → קאַמפּרעסיע / יקסטרוזשאַן → סינטערינג
- צוועק: פֿאַרבעסערן טראָגן קעגנשטעל, טערמאַל קאַנדאַקטיוויטי און קריך קעגנשטעל
שליסל נאָטעס
- PTFE שמעלצט נישט; קאַלטע פּרעסינג + סינטערינג איז פארלאנגט.
- סינטערינג טעמפּעראַטור ≤ 385 °C צו פאַרמייַדן דעגראַדאַציע.
- לאַנגזאַם הייצן און קילן צו פאַרמייַדן קראַקינג.
- שרינקידזש ראטע: 3.1–5.0%, פורעם גרייס דארף קאמפענסאציע.
קוקן: 89