Вытворчы працэс сталёвых труб з футроўкай PO/PE з дапамогай працэсу ратацыйнага рафінавання

Сталёвая пластыкавая труба з падкладкай з поліакриламіду/пенепранікальнага поліэтылену — гэта кампазітная труба, у якой у якасці асновы выкарыстоўваецца сталёвая труба. Пластыкавы парашок раўнамерна расплавляецца і прыліпае да сценкі трубы з дапамогай ратацыйнага награвання, утвараючы шчыльнае антыкаразійнае пакрыццё. Вытворчы працэс адрозніваецца стабільнай тэхналогіяй і моцнай сілай счаплення. Канкрэтныя працэдуры наступныя:
Па-першае, папярэдняя апрацоўка сталёвых труб
Выбіраюцца бясшвовыя сталёвыя трубы або зварныя сталёвыя трубы і разразаюцца па праектных памерах. Затым канцы труб скошваюцца і паліруюцца, каб выдаліць задзірыны і налёт для гладкіх адтулін труб. Унутраная сценка сталёвай трубы апрацоўваецца пяскоструйнай або дробеструйнай апрацоўкай для ліквідацыі акаліны, іржы і забруджвання алеем, ствараючы аднастайную шурпатую паверхню на ўнутранай сценцы і паляпшаючы адгезію паміж пластыкавым пакрыццём і сталлю. Пасля апрацоўкі для прадзьмуху выкарыстоўваецца сціснутае паветра, каб прадухіліць уплыў рэшткавага пылу на якасць фармавання.
Далей, загрузка парашка
Узважце пластыкавы парашок, напрыклад, поліэтылену, PE і PO, у залежнасці ад дыяметра трубы і таўшчыні футроўкі і загрузіце парашок у сталёвую трубу. Загерметызуйце абодва канцы сталёвай трубы фланцавымі вечкамі або спецыяльнымі заглушкамі, каб прадухіліць уцечку парашка падчас кручэння і падтрымліваць адносна закрытую ўнутраную прастору для раўнамернай адгезіі.
Па-трэцяе, ратацыйнае награванне і ратацыйнае фармаванне
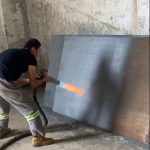
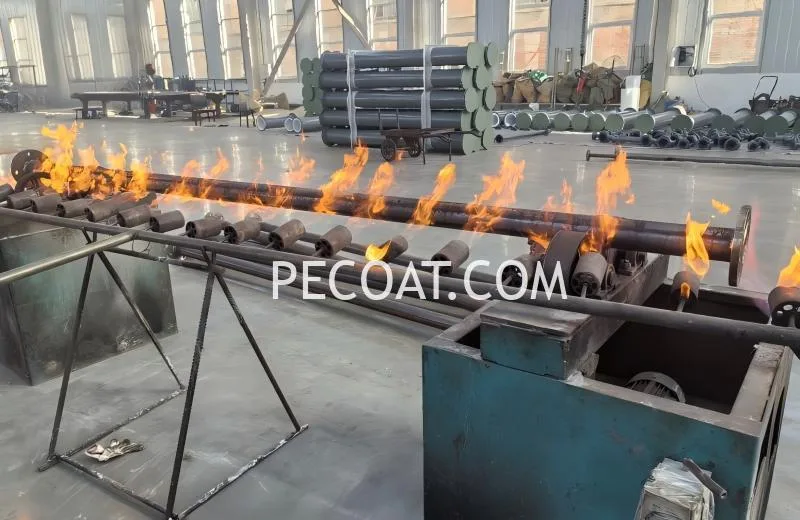
Усталюйце сталёвую трубу на ратацыйную машыну для адначасовага восевага кручэння і акружнага галтавання. Раўнамерна награвайце сталёвую трубу полымем або электрычным награваннем, кантралюючы тэмпературу ў межах 240-260℃. Пры высокай тэмпературы пластыкавы парашок паступова плавіцца, цячэ і раўнамерна пакрывае сценку трубы, утвараючы бесперапынны шчыльны пласт футроўкі без бурбалак і адтулін. На гэтым этапе тэмпературу і хуткасць кручэння неабходна строга кантраляваць, каб пазбегнуць нераўнамернай таўшчыні футроўкі або лакальнага прыгарання.
Па-чацвёртае, астуджэнне і фарміраванне
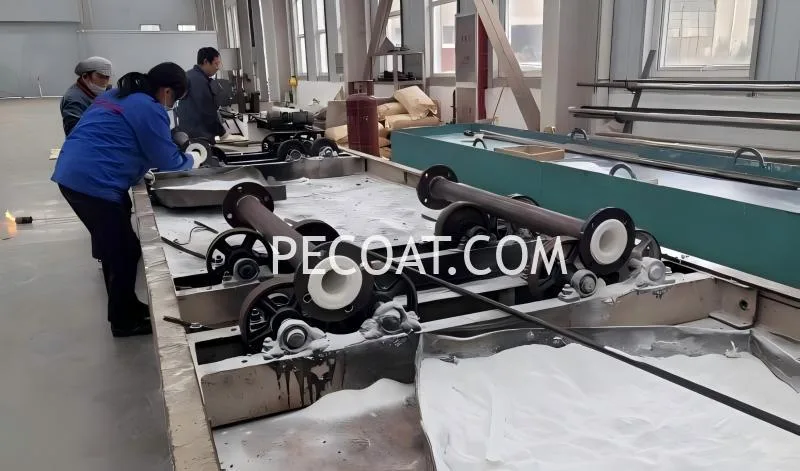
Пасля таго, як пластыкавая абліцоўка раўнамерна расплавіцца, спыніце награванне. Паступова астудзіце сталёвую трубу да пакаёвай тэмпературы натуральным паветраным астуджэннем або прымусовым паветраным астуджэннем, падтрымліваючы пры гэтым нізкую хуткасць кручэння. Павольнае астуджэнне прадухіляе ўсаджванне і расколіны абліцоўкі, выкліканыя хуткім астуджэннем, забяспечваючы шчыльнае злучэнне паміж абліцоўкай і сталёвай трубой без расслаення або ўшчыльнення.
Фінальная, абрэзка і праверка
Зніміце канцавыя ўшчыльняльнікі і абрэжце футроўку на канцах труб, каб яна была на адным узроўні з адтулінамі, што палегчыць наступную зварку і мантаж фланцаў. Правядзіце візуальны агляд, каб гарантаваць гладкую паверхню футроўкі. Затым правядзіце выпрабаванне іскрай, каб праверыць наяўнасць адтулін, расколін і іншых дэфектаў. Таксама праводзяцца гідрастатычныя выпрабаванні для праверкі герметычнасці і грузападымальнасці трубы.
Гэты аднаразовы працэс фармавання дазваляе атрымаць бясшвоўную і высокацэласную футроўку з выдатнымі антыкаразійнымі ўласцівасцямі. Вырабленыя трубы шырока выкарыстоўваюцца для транспарціроўкі агрэсіўных асяроддзяў у хімічнай, энергетычнай, водаачышчальнай і іншых галінах прамысловасці.