
Автоматична линия за прахово боядисване с кипящ слой за рафтове на хладилни решетки
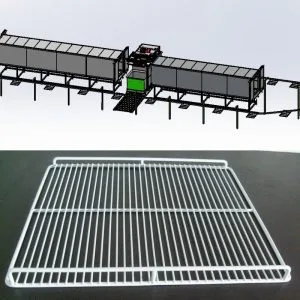
КОНЦЕПЦИЯ ЗА ДИЗАЙН
Този напълно автоматичен кипящ слой покритие с потапяне Линията е специално проектирана за решетки, скари, рафтове и кошници за хладилници, с прецизна адаптация и ефективно производство като основа. Целта на детайлите са максимални размери 1005×577×40 мм и стандартни 300×500×10 мм, а параметрите на оборудването са внимателно подбрани: окачващата тава 1600 мм×600 мм осигурява стабилност при товарене, а фурната за предварително нагряване 13 м×1 м×1.2 м и фурната за последващо нагряване 10 м×1 м×1.2 м (и двете достигащи 400℃) отговарят на нуждите от нагряване на детайли с различни спецификации. Производственият капацитет е гъвкав и ефективен, с максимум 200 броя на час за големи детайли и 500 броя на час за стандартни детайли. Средният производствен капацитет...tpu320 броя на час може да съответства на ритъма на масовото производство.
ОСНОВА ЗА ПРОЕКТИРАНЕ
| Максимален размер на детайла | 1005 577 × × 40mm |
| Нормален размер на детайла | 300 500 × × 10 mm |
| Източник на отопление | Електричество |
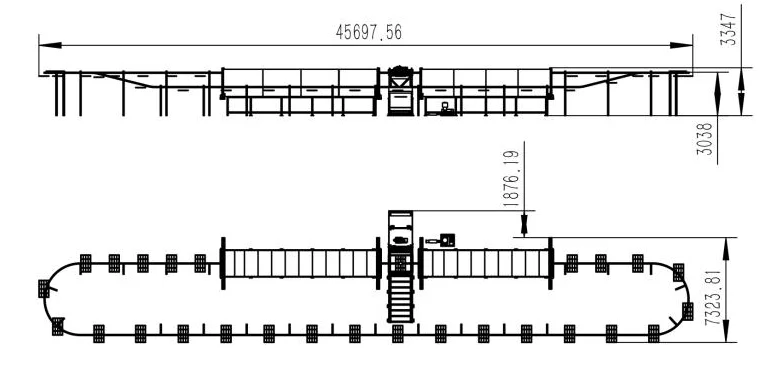
| Площ на разположение на оборудването | 25 метра × 9 метра, височина 3.5 метра |
| Тип оборудване | Автоматичен тип |
| Производство Output |
|
ДЕТАЛЪТ, КОЙТО ЩЕ СЕ ПОКРИЕ


Характеристики
| Максимален размер на детайла | 1500 600 × × 10mm |
| Нормален размер на детайла | 300x500x10mm |
| Output капацитет | 320 бр./час |
| Размер на висяща табла | 1600mm × 600mm |
| Размер на предварително загрятата фурна | 13m * 1m * 1.2m |
| Размер на фурната за последващо нагряване | 10m * 1m * 1.2m |
| Максимална температура на предварително загрята фурна | 400 ℃ |
| Максимална температура на фурната за последващо нагряване | 400 ℃ |
| Волтаж: | 380V 50HZ |
| Налягане на сгъстен въздух | 0.6Mpa |
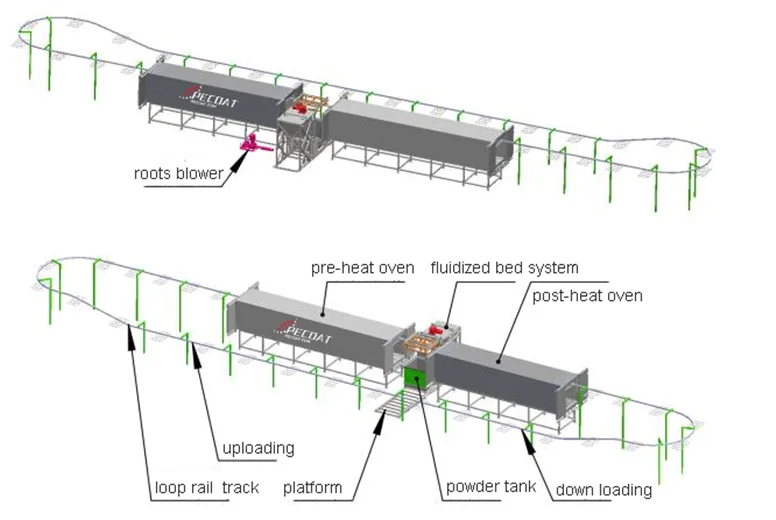
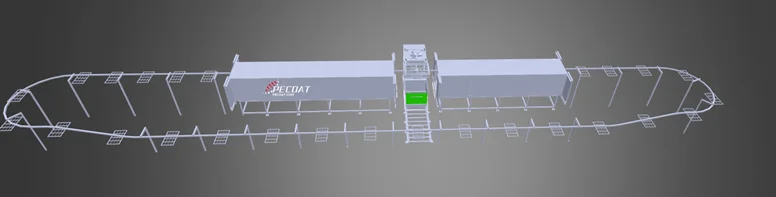
Дизайн и чертежи
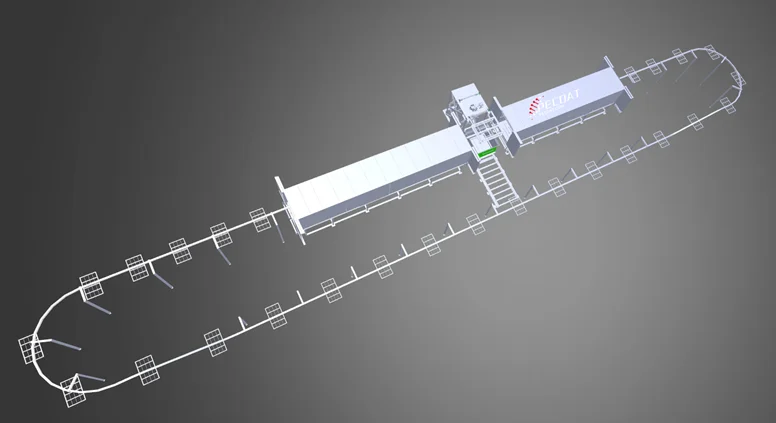
Оперативна процедура
- Проверете и се уверете, че всички части са готови за работа: температурата и в двете фурни се е повишила до определената стойност; резервоарът за прах е пълен с прах и в състояние на кипене.
- В зоната за качване работниците започват да окачват детайла върху таблата за окачване.
- Включете линията, релсовата линия изпраща детайла в предварително загрята фурна.
- Работниците продължават да качват детайли
- След предварително нагряване, детайлът влиза в система с флуидизиран слой, за да се потопи прахът.
- След потапяне на праха, кипящият слой се спуска, като междувременно се изтръсква допълнителния прах
- Железопътната линия продължава
- Заготовката влиза в пещ за последващо нагряване за втвърдяване и изравняване.
- Работниците изтеглят детайла, след като той излезе от пещта за последващо нагряване
- Начало на следващия цикъл
Подобни публикации:
 Автоматична линия за прахово боядисване с кипящ слой за стълбове за огради, заварени телени мрежи, порти, Y рамена
 Полуавтоматична линия за прахово боядисване с потапяне за метални телени стелажи и кошници
 Полуавтоматично оборудване за нанасяне на покритие с кипящ слой за заварена метална рамка
 Автоматична линия за прахово боядисване на пластмаса с потапяне за строителни стоманени пръти
 Полуавтоматична линия за прахово боядисване с потапяне за мрежова мрежа против изкачване
 Термопластичен полиетилен PE прахово покритие Бял цвят за хладилни рафтове Решетки Кошница
Коментарите са затворени