রোটোলিনিং প্রক্রিয়ার মাধ্যমে PO/PE লাইনিংযুক্ত ইস্পাত পাইপের উৎপাদন প্রক্রিয়া

PO/PE আস্তরণযুক্ত প্লাস্টিক স্টিল পাইপ হলো একটি যৌগিক পাইপ, যা স্টিল পাইপকে ভিত্তি হিসেবে ব্যবহার করে তৈরি করা হয়। রোটারি হিটিংয়ের মাধ্যমে প্লাস্টিক পাউডারকে সুষমভাবে গলিয়ে পাইপের দেওয়ালে জুড়ে দেওয়া হয়, যা একটি ঘন ক্ষয়রোধী আস্তরণ তৈরি করে। এই উৎপাদন প্রক্রিয়ার বৈশিষ্ট্য হলো স্থিতিশীল প্রযুক্তি এবং শক্তিশালী বন্ধন শক্তি। এর নির্দিষ্ট পদ্ধতিগুলো নিম্নরূপ:
প্রথমে, ইস্পাত পাইপের প্রাক-চিকিৎসা
সিমলেস স্টিল পাইপ বা ওয়েল্ডেড স্টিল পাইপ নির্বাচন করে ডিজাইন করা মাপ অনুযায়ী কাটা হয়। এরপর পাইপের মুখ মসৃণ করার জন্য এর প্রান্তগুলো বেভেল ও পলিশ করা হয়, যাতে অমসৃণ অংশ ও অতিরিক্ত প্লাস্টিক দূর করা যায়। স্টিল পাইপের ভেতরের দেয়ালে স্যান্ডব্লাস্টিং বা শট ব্লাস্টিং করা হয়, যা স্কেল, মরিচা এবং তেলের দূষণ দূর করে। এর ফলে ভেতরের দেয়ালে একটি সুষম অমসৃণ পৃষ্ঠ তৈরি হয় এবং প্লাস্টিক কোটিং ও স্টিলের মধ্যে সংযোগ উন্নত হয়। এই প্রক্রিয়ার পর, অবশিষ্ট ধূলিকণা যাতে পাইপের গঠনগত মানকে প্রভাবিত করতে না পারে, সেজন্য সংকুচিত বায়ু ব্যবহার করে পাইপটি পরিষ্কার করা হয়।
এরপর, পাউডার লোড করুন।
পাইপের ব্যাস এবং আস্তরণের পুরুত্ব অনুযায়ী পলিথিন পিই এবং পিও পাউডারের মতো প্লাস্টিক পাউডার ওজন করুন এবং স্টিলের পাইপের মধ্যে পাউডারটি ভরুন। ঘূর্ণনের সময় পাউডার চুইয়ে পড়া রোধ করতে এবং সুষমভাবে লেগে থাকার জন্য ভেতরের অংশ তুলনামূলকভাবে বন্ধ রাখতে স্টিলের পাইপের উভয় প্রান্ত ফ্ল্যাঞ্জ কভার বা বিশেষ প্লাগ দিয়ে সিল করে দিন।
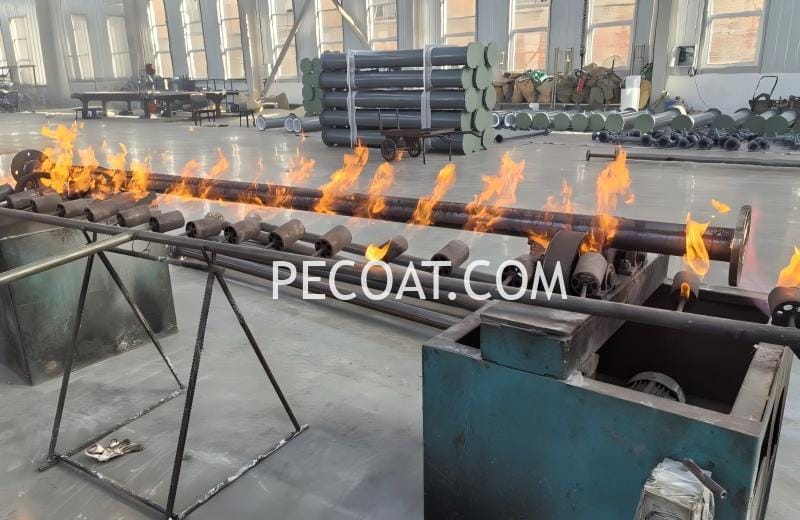
তৃতীয়, রোটারি হিটিং এবং রোটোমোল্ডিং ফর্মিং
একই সাথে অক্ষীয় ঘূর্ণন এবং পরিধীয় ঘূর্ণনের জন্য স্টিলের পাইপটিকে একটি রোটোমোল্ডিং মেশিনে স্থাপন করুন। শিখা বা বৈদ্যুতিক হিটিং ব্যবহার করে স্টিলের পাইপটিকে ২৪০-২৬০℃ তাপমাত্রার মধ্যে সমানভাবে উত্তপ্ত করুন। উচ্চ তাপমাত্রায়, প্লাস্টিকের গুঁড়ো ধীরে ধীরে গলে যায়, প্রবাহিত হয় এবং পাইপের দেয়ালে সমানভাবে প্রলেপ তৈরি করে, যার ফলে একটি অবিচ্ছিন্ন, বুদবুদ-মুক্ত এবং পিনহোল-মুক্ত ঘন আস্তরণ স্তর তৈরি হয়। আস্তরণের পুরুত্বে অসমতা বা কোনো স্থানে পুড়ে যাওয়া এড়ানোর জন্য এই ধাপে তাপমাত্রা এবং ঘূর্ণন গতি কঠোরভাবে নিয়ন্ত্রণ করতে হবে।
চতুর্থ, শীতলীকরণ এবং আকারদান
প্লাস্টিকের আস্তরণটি সমানভাবে গলে গেলে উত্তাপ দেওয়া বন্ধ করুন। কম গতিতে ঘূর্ণন বজায় রেখে স্বাভাবিক বায়ু শীতলীকরণ বা কৃত্রিম বায়ু শীতলীকরণের মাধ্যমে স্টিলের পাইপটিকে ধীরে ধীরে ঘরের তাপমাত্রায় ঠান্ডা করুন। দ্রুত শীতলীকরণের ফলে আস্তরণের যে সংকোচন ও ফাটল ধরে, তা ধীর শীতলীকরণের মাধ্যমে প্রতিরোধ করা যায়, যা আস্তরণের স্তরবিচ্ছিন্নতা বা ফাঁপা হওয়া ছাড়াই আস্তরণ এবং স্টিলের পাইপের মধ্যে দৃঢ় বন্ধন নিশ্চিত করে।
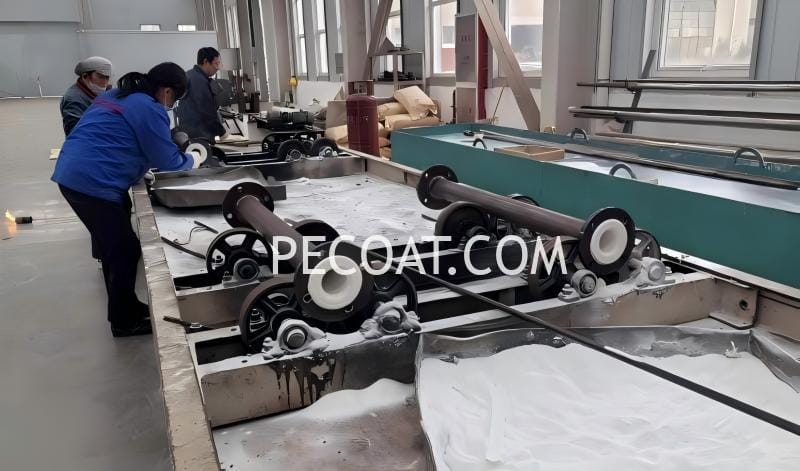
চূড়ান্ত, ছাঁটাই এবং পরিদর্শন
প্রান্তের সিলগুলো খুলে ফেলুন এবং পাইপের প্রান্তের লাইনিং ছিদ্রগুলোর সাথে সমান করে ছেঁটে দিন, যা পরবর্তী ফ্ল্যাঞ্জ ওয়েল্ডিং এবং স্থাপনকে সহজ করে তুলবে। লাইনিং-এর পৃষ্ঠ মসৃণ কিনা তা নিশ্চিত করতে দৃশ্যমান পরিদর্শন করুন। এরপর পিনহোল, ফাটল এবং অন্যান্য ত্রুটি পরীক্ষা করার জন্য স্পার্ক টেস্ট করুন। পাইপের সিল করার কার্যকারিতা এবং চাপ বহন ক্ষমতা যাচাই করার জন্য হাইড্রোস্ট্যাটিক টেস্টও করা হয়।
এই এককালীন গঠন প্রক্রিয়াটি চমৎকার ক্ষয়রোধী ক্ষমতা সম্পন্ন ত্রুটিহীন ও উচ্চ-সংহত আস্তরণ তৈরি করে। উৎপাদিত পাইপগুলো রাসায়নিক, বিদ্যুৎ, পানি শোধন এবং অন্যান্য শিল্পে ক্ষয়কারী মাধ্যম পরিবহনের জন্য ব্যাপকভাবে ব্যবহৃত হয়।