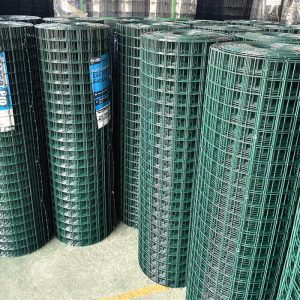
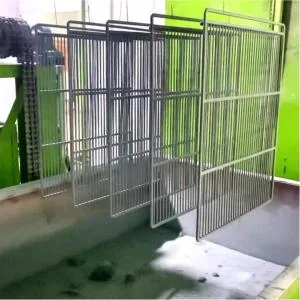
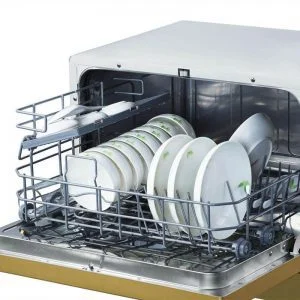
El recobriment en pols de llit fluiditzat és un recobriment en pols que s'aplica amb un sistema de llit fluiditzat on les partícules de pols finament mòltes es suspenen a l'aire i una peça preescalfada es submergeix al dipòsit de pols. Les partícules foses es fusionen amb l'objecte, proporcionant un acabat uniforme i consistent a les peces metàl·liques. Aquest mètode és més adequat com a recobriment funcional per proporcionar resistència a l'abrasió, la corrosió i els productes químics. El gruix típic per a aquest mètode és de 200-2000 μm, però es pot aconseguir un gruix més gran.
La part que està recoberta de pols amb un recobriment de llit fluiditzat passa pels passos següents.
1. Preescalfament
La part metàl·lica s'ha de preescalfar al forn a 220-400 ℃. Aquesta temperatura és superior al punt de fusió de la pols del llit fluid i permet que la pols apagui o refredi la peça immediatament.
2. Immersió
El bufador d'aire sota el dipòsit de pols fa volar les partícules de pols en un estat semblant a un fluid. Submergem la part calenta al llit fluiditzat de recobriment en pols i la movem per obtenir un recobriment continu. El gruix final de la peça depèn de la calor de les peces abans de submergir-se al dipòsit i del temps que roman al llit fluid del recobriment en pols.
4.Post-calor per curar
L'etapa final del recobriment en pols de llit fluid és el procés de fusió final. Després que l'excés de pols degoti del producte, es trasllada a un forn a una temperatura més baixa per curar. El post-escalfament ha d'estar a una temperatura inferior a la del forn preescalfat. L'objectiu d'aquest pas és assegurar-se que tota la pols s'ha adherit a la peça durant la immersió i es fon en un recobriment llis i uniforme.
5.Refrigeració
Ara traieu la peça recoberta del forn i refredeu-la amb un ventilador d'aire o aire natural.
El recobriment en pols de llit fluiditzat consisteix a submergir una peça calenta en un dipòsit de pols, permetent que la pols es fongui sobre la peça i formi una pel·lícula, i posteriorment proporcionant prou temps i calor perquè aquesta pel·lícula flueixi en un recobriment continu. La peça s'ha d'immergir al llit fluiditzat tan aviat com sigui possible després de treure-la del forn preescalfat per minimitzar la pèrdua de calor. S'ha d'establir un cicle de temps per mantenir aquest interval de temps constant. Mentre es troba dins la pols, la peça s'ha de mantenir en moviment per mantenir la pols movent-se sobre la peça calenta. El moviment d'una peça en particular depèn de la seva configuració.
El moviment inadequat o inadequat pot ser la causa de diversos problemes: forats, especialment a la part inferior de superfícies horitzontals planes i en interseccions de filferro: aspecte de "pell de taronja" i cobertura inadequada de cantonades o esquerdes. El moviment inadequat també pot provocar un gruix de recobriment no uniforme, com ara un recobriment oval en cables rodons. El temps normal d'immersió en una pols fluiditzada és de tres a 20 segons.
L'excés de pols s'ha d'eliminar immediatament després del recobriment per evitar una acumulació excessiva. Això es pot fer amb una bufada d'aire d'un raig d'aire regulat, tocant o fent vibrar la peça, o inclinant-la per abocar l'excés. Si l'excés de pols no està contaminat amb altres pols o brutícia, es pot reutilitzar. Si la peça té suficient calor residual, el recobriment pot fluir a nivells acceptables sense escalfament posterior. A les peces més primes o sensibles a la calor, pot ser necessari un post-escalfament.