Μέθοδοι Εφαρμογής PTFE Ρητίνη σε σκόνη, 20 – 900 μικρά
Δημοσιεύτηκε από: PECOAT | την 20η Μαρτίου 2026
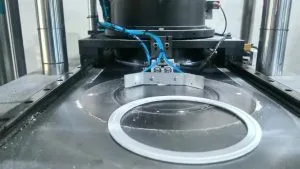
1. Χύτευση με συμπίεση
- Πρώτη ύλη: Ανάρτηση PTFE σκόνη
- Διαδικασία: Κοσκινίστε τη σκόνη → ψυχρή έκθλιψη σε θερμοκρασία δωματίου (10–50 MPa) → προδιαμόρφωση → σύντηξη στους 360–380 °C → αργή ψύξη → κατεργασία
- Προϊόντα: Φύλλα, ράβδοι, φλάντζες, δακτύλιοι στεγανοποίησης, έδρες βαλβίδων
2. Εξώθηση πάστας
- Πρώτη ύλη: Λεπτή διασπορά PTFE σκόνη
- Διαδικασία: Ανάμειξη με βοηθητικό εξώθησης (15–25%) → προδιαμόρφωση → εξώθηση με έμβολο → αφαίρεση λαδιού στους 150–250 °C → πυροσυσσωμάτωση
- Προϊόντα: Σωλήνες με λεπτά τοιχώματα, μόνωση καλωδίων, ταινία στεγανοποίησης σπειρωμάτων
3. Ισοστατική χύτευση
- Διαδικασία: Σκόνη σε εύκαμπτο καλούπι → πίεση 50–100 MPa → ομοιόμορφο προπλάσμα → πυροσυσσωμάτωση
- Χαρακτηριστικά: Υψηλή πυκνότητα, ομοιόμορφη δομή για μεγάλα ή ακριβείας εξαρτήματα
4. Εφαρμογές επικάλυψης
- Ηλεκτροστατικός ψεκασμός: PTFE επικαλυμμένο με σκόνη πάνω στο υπόστρωμα → πυροσυσσωμάτωση στους 380–400 °C
- Εμβάπτιση / επίστρωση με περιστροφή: Εμβάπτιση εξαρτημάτων PTFE διασπορά → ξήρανση → σύντηξη
- Προϊόντα: Αντικολλητικά μαγειρικά σκεύη, αντιδιαβρωτικός εξοπλισμός, κύλινδροι
5. Συμπληρωμένη τροποποίηση
- Μέθοδος: Ανάμειξη PTFE σκόνη με γραφίτη, ίνες άνθρακα, σκόνη χαλκού, γυάλινες χάντρες, κ.λπ. → συμπίεση / εξώθηση → πυροσυσσωμάτωση
- Σκοπός: Βελτίωση της αντοχής στη φθορά, της θερμικής αγωγιμότητας και της αντοχής στον ερπυσμό
Βασικές σημειώσεις
- PTFE δεν τήκεται με ροή · απαιτείται ψυχρή έκθλιψη + πυροσυσσωμάτωση.
- Θερμοκρασία πυροσυσσωμάτωσης ≤ 385 °C για την αποφυγή υποβάθμισης.
- Αργή θέρμανση και ψύξη για την αποφυγή ρωγμών.
- Ποσοστό συρρίκνωσης: 3.1–5.0%, το μέγεθος του καλουπιού χρειάζεται αντιστάθμιση.
Εμφανίσεις: 89