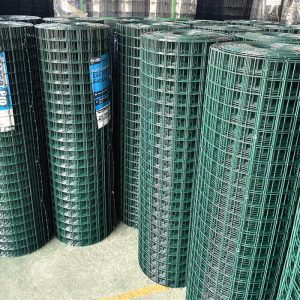
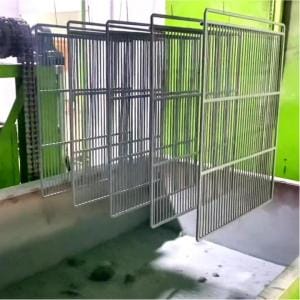
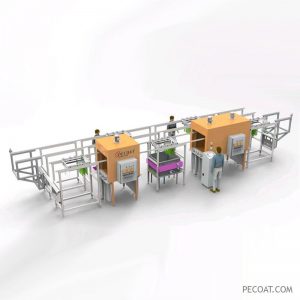
پوشش پودری بستر سیال ، پوشش پودری است که با سیستم بستر سیال اعمال میشود، به این صورت که ذرات پودر ریز آسیاب شده در هوا معلق هستند و قطعه از پیش گرم شده در مخزن پودر غوطهور میشود. ذرات ذوب شده به جسم جوش میخورند و سطحی یکدست و یکنواخت روی قطعات فلزی ایجاد میکنند. این روش به عنوان یک پوشش کاربردی برای ایجاد مقاومت در برابر سایش، خوردگی و مواد شیمیایی مناسب است. ضخامت معمول برای این روش 200 تا 2000 میکرومتر است، اما میتوان به ضخامتهای سنگینتر نیز دست یافت.
قسمتی که با پوشش بستر سیال پودری می شود مراحل زیر را طی می کند.
1. پیش گرم کنید
قسمت فلزی باید از قبل در فر با دمای 220-400 درجه سانتیگراد گرم شود. این دما بالاتر از نقطه ذوب پودر بستر سیال است و پودر را قادر می سازد فورا قسمت را خاموش یا خنک کند.
2. غوطه ور شدن
دمنده هوا در زیر مخزن پودر، ذرات پودر را به حالت مایع تبدیل می کند. قسمت داغ را در بستر سیال پوشش پودری فرو می کنیم و آن را به اطراف حرکت می دهیم تا یک پوشش پیوسته ایجاد شود. ضخامت نهایی قطعه کار به گرمای قطعات قبل از غوطه ور شدن در مخزن و مدت زمان ماندن آن در بستر سیال پوشش پودری بستگی دارد.
4. پس از گرما برای درمان
مرحله نهایی پوشش پودری بستر سیال، فرآیند نهایی همجوشی است. پس از چکیدن پودر اضافی از محصول، آن را به فری با دمای پایینتر منتقل میکند تا خشک شود. دمای پس از گرم شدن باید در دمای کمتری نسبت به فر از قبل گرم شده باشد. هدف از این مرحله این است که اطمینان حاصل شود که تمام پودر در حین غوطه وری به قسمت چسبیده و به یک پوشش صاف و یکنواخت ذوب می شود.
5-خنک کردن
حالا قطعه کار روکش شده را از فر خارج کرده و با فن هوا یا هوای طبیعی خنک کنید.
پوشش پودری بستر سیال شامل غوطهور کردن یک قطعه کار داغ در مخزن پودر است که به پودر اجازه میدهد تا روی قطعه ذوب شود و یک لایه نازک تشکیل دهد و متعاقباً زمان و گرمای کافی را برای جریان یافتن این لایه نازک به یک پوشش پیوسته فراهم میکند. قطعه کار باید پس از خارج کردن از کوره پیشگرمایش، در اسرع وقت در بستر سیال غوطهور شود تا اتلاف گرما به حداقل برسد. برای ثابت نگه داشتن این فاصله زمانی، باید یک چرخه زمانی ایجاد شود. در حالی که قطعه کار در پودر است، باید در حرکت نگه داشته شود تا پودر روی قطعه داغ حرکت کند. حرکت برای یک قطعه خاص به پیکربندی آن بستگی دارد.
حرکت نامناسب یا ناکافی میتواند علت مشکلات متعددی باشد: سوراخها، بهویژه در سطح زیرین سطوح افقی صاف و در تقاطع سیمها: ظاهر «پوست پرتقال»؛ و پوشش ناکافی گوشهها یا شکافها. حرکت نامناسب همچنین می تواند منجر به ضخامت پوشش غیر یکنواخت شود، مانند پوشش بیضی روی سیم های گرد. زمان غوطه وری معمولی در پودر سیال سه تا 20 ثانیه است.
پودر اضافی باید بلافاصله پس از پوشش حذف شود تا از تجمع بیش از حد جلوگیری شود. این کار را می توان با دمیدن هوا از یک جت هوای تنظیم شده، ضربه زدن یا لرزش قطعه، یا کج کردن آن برای تخلیه اضافی انجام داد. اگر پودر اضافی به پودر یا کثیفی دیگر آلوده نشده باشد، می توان از آن دوباره استفاده کرد. اگر قطعه گرمای باقیمانده کافی داشته باشد، پوشش ممکن است بدون گرم کردن پس از آن تا سطوح قابل قبولی خارج شود. در قسمتهای نازکتر یا قسمتهای حساس به حرارت، ممکن است نیاز به گرما باشد.