
रेफ्रिजरेटर ग्रिड अलमारियों के लिए स्वचालित द्रवित बिस्तर डिप पाउडर कोट लाइन
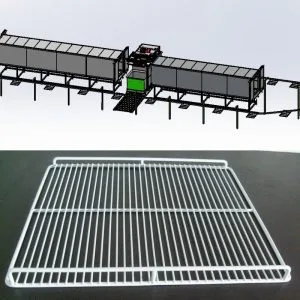
रचना विचार
यह पूर्ण स्वचालित द्रविकृत बिस्तर गहरा कोटिंग यह लाइन विशेष रूप से रेफ्रिजरेटर ग्रिड, ग्रिल, शेल्फ और बास्केट के लिए डिज़ाइन की गई है, जिसमें सटीक अनुकूलन और कुशल उत्पादन मुख्य है। अधिकतम 1005×577×40 मिमी और नियमित 300×500×10 मिमी के वर्कपीस आकारों को ध्यान में रखते हुए, उपकरण मापदंडों का सावधानीपूर्वक मिलान किया गया है: 1600 मिमी×600 मिमी हैंगिंग ट्रे लोडिंग स्थिरता सुनिश्चित करती है, और 13 मीटर×1 मीटर×1.2 मीटर प्रीहीटिंग ओवन और 10 मीटर×1 मीटर×1.2 मीटर पोस्ट-हीटिंग ओवन (दोनों 400 डिग्री सेल्सियस तक पहुंचते हैं) विभिन्न विशिष्टताओं के वर्कपीस की हीटिंग आवश्यकताओं को पूरा करते हैं। उत्पादन क्षमता का डिज़ाइन लचीला और कुशल है, जिसमें बड़े वर्कपीस के लिए अधिकतम 200 टुकड़े प्रति घंटा और नियमित वर्कपीस के लिए 500 टुकड़े प्रति घंटा है।tpuप्रति घंटे 320 टुकड़े की क्षमता बड़े पैमाने पर उत्पादन की लय से मेल खा सकती है।
डिजाइन के आधार पर
| अधिकतम वर्कपीस आकार | 1005 × 577 × 40mm |
| सामान्य वर्कपीस आकार | 300 × 500 × 10 मिमी |
| ताप स्रोत | बिजली |
| उपकरण पदचिह्न क्षेत्र | 25 मीटर × 9 मीटर, ऊँचाई 3.5 मीटर |
| उपकरण के प्रकार | स्वचालित प्रकार |
| प्रोडक्शन ओtput |
|
लेपित किया जाने वाला कार्य-खंड


विशेष विवरण
| अधिकतम कार्य-टुकड़ा आकार | 1500 × 600 × 10mm |
| सामान्य कार्य-वस्तु का आकार | 300x500x10mm |
| Outpuटी क्षमता | 320 पीसी/घंटा |
| हैंगिंग ट्रे का आकार | 1600mm × 600mm |
| प्रीहीट ओवन का आकार | 13m * 1m * 1.2m |
| पोस्ट-हीट ओवन का आकार | 10m * 1m * 1.2m |
| प्रीहीट ओवन का अधिकतम तापमान | 400 ℃ |
| पोस्ट-हीट ओवन का अधिकतम तापमान | 400 ℃ |
| वोल्टेज: | 380V 50HZ |
| संपीड़ित हवा का दबाव | 0.6Mpa |
चित्र डिज़ाइन करें
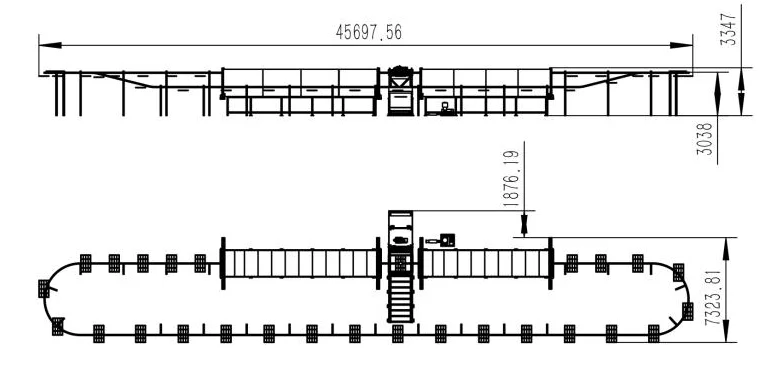
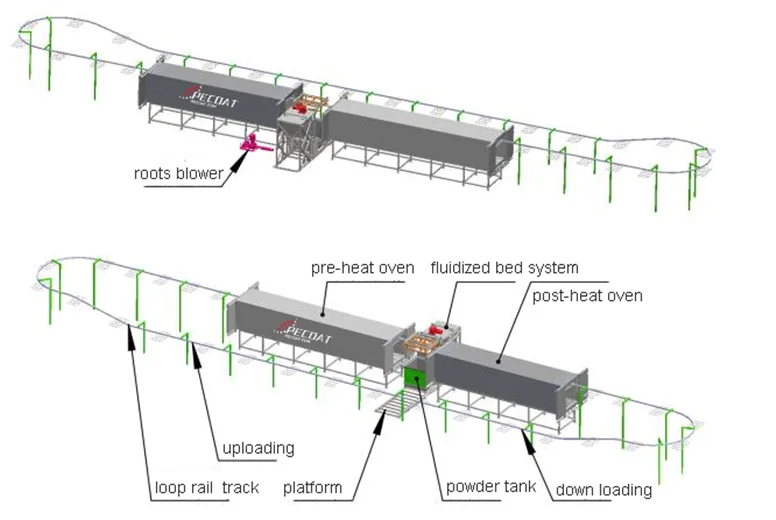
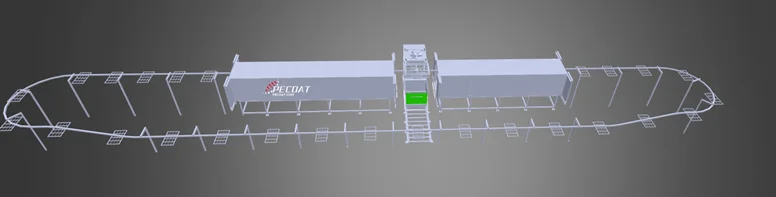
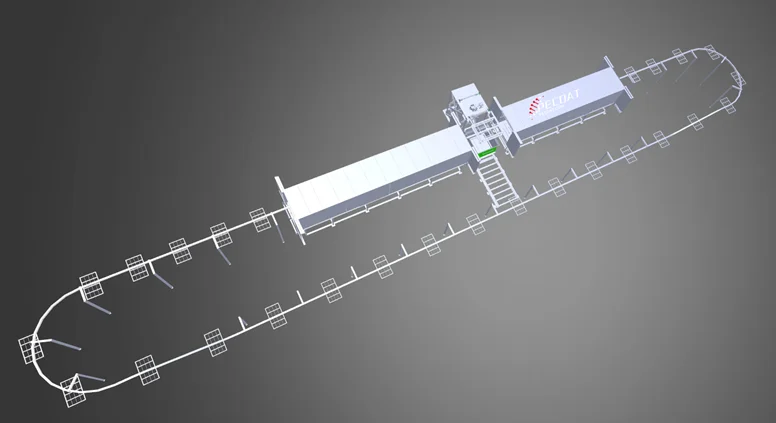
परिचालन प्रक्रिया
- जांचें और सुनिश्चित करें कि सभी भाग चलने के लिए तैयार हैं: दोनों ओवन में तापमान निर्दिष्ट मान तक बढ़ गया है; पाउडर टैंक पाउडर से भर जाता है, और उबलने की स्थिति में होता है।
- अपलोडिंग क्षेत्र में, कर्मचारी वर्क-पीस को हैंगिंग ट्रे पर लटकाना शुरू करते हैं।
- लाइन चालू करें, लूप रेल ट्रैक वर्क-पीस को प्री-हीट ओवन में भेजें।
- कार्यकर्ता वर्क-पीस अपलोड करना जारी रखते हैं
- प्रीहीटिंग के बाद, पाउडर को डुबाने के लिए कार्य-वस्तु को द्रवीकृत बिस्तर प्रणाली में डालें
- पाउडर डुबाने के बाद, द्रवयुक्त बिस्तर नीचे चला जाता है, इस बीच यह अतिरिक्त पाउडर को हिला देता है
- लूप रेल ट्रैक चलता रहता है
- वर्क-पीस इलाज और लेवलिंग के लिए पोस्ट-हीट ओवन में प्रवेश करता है।
- पोस्ट-हीट ओवन से बाहर जाने के बाद कर्मचारी वर्क-पीस को डाउनलोड करते हैं
- अगला लूप प्रारंभ
संबंधित पोस्ट:
 बाड़ पोस्ट, वेल्डेड वायर मेष, गेट, वाई आर्म्स के लिए स्वचालित फ्लूइडाइज्ड बेड डिप पाउडर कोटिंग लाइन
 धातु वायर रैक शेल्फ बास्केट के लिए अर्ध-स्वचालित डिप पाउडर कोटिंग लाइन
 वेल्डेड धातु फ्रेम के लिए अर्ध-स्वचालित द्रवित बिस्तर डिप कोटिंग उपकरण
 निर्माण स्टील बार के लिए स्वचालित डिप प्लास्टिक पाउडर कोटिंग लाइन
 एंटी-क्लाइम्ब नेट मेश वायर के लिए अर्ध-स्वचालित डिप पाउडर कोटिंग लाइन
 रेफ्रिजरेटर अलमारियों ग्रिड टोकरी के लिए थर्माप्लास्टिक पॉलीथीन पीई पाउडर कोटिंग सफेद रंग
टिप्पणियाँ बंद हैं