PECOAT Polyethylene hmoov txheej rau cov kav dej haus

PECOAT® Polyethylene hmoov txheej rau cov kav dej haus thiab cov khoom siv dej
Hauj lwm
Cov hmoov txheej polyethylene tshwj xeeb rau dej haus yog cov hmoov txheej thermoplastic uas ua los ntawm polyethylene resin, cov khoom sib xws, cov khoom ntxiv, cov xim thiab cov khoom sau. Nws tau raug kuaj xyuas thiab soj ntsuam tag nrho rau kev huv thiab kev nyab xeeb, thiab tuaj yeem siv rau kev txheej cov khoom siv dej haus thiab cov kav dej kub. Nws muaj kev ruaj khov tshuaj lom neeg zoo, rwb thaiv hluav taws xob thiab tsis kub, nrog rau kev tiv thaiv corrosion zoo heev thiab ruaj khov. Cov khoom ua raws li CJ / T 120-2016 "Urban Construction Industry Standard" ntawm People's Republic of China.
Daim ntawv thov Teb
Txheej haum rau ambient kub haus cov khoom siv thiab cov kav dej.
Hmoov Khoom
- Cov ntsiab lus tsis-volatile: ≥99.5%
- Dry flowability: 20%
- Lub ntiajteb txawj nqus tshwj xeeb: 0.91-0.95 (nws txawv nrog xim)
- Particle loj faib: ≤300um
- Melt index: 5-20g / 10min (2.16kg, 190 ℃) [nyob ntawm txheej txheej workpiece thiab cov neeg siv khoom]
- Cia: sab hauv tsev hauv qab 35 ℃, qhov cua thiab qhuav, deb ntawm qhov hluav taws kub. Lub sijhawm khaws cia yog ob xyoos txij li hnub tsim khoom. Tom qab tas sij hawm, nws tseem tuaj yeem siv tau yog tias nws dhau qhov kev xeem rov qab. Nws kuj raug pom zoo kom ua raws li thawj-hauv-thawj-tawm txoj cai rau kev siv khoom.
- Ntim: cov hnab ntim khoom sib xyaw, nrog rau qhov hnyav ntawm 20 kg ib lub hnab.
Daim ntawv thov lus qhia
- Kev kho ua ntej: Ua ntej txheej txheej, lub hauv paus yeeb nkab yuav tsum tau kho nrog cov txheej txheem xws li sandblasting lossis acid pickling thiab phosphating kom tshem tawm xeb, roj, thiab oxide zaj duab xis rau saum npoo ntawm lub hauv paus hlau thiab txheej galvanized.
- Workpiece preheating kub: 230-280 ℃ [hloov raws li cov yeeb nkab txoj kab uas hla].
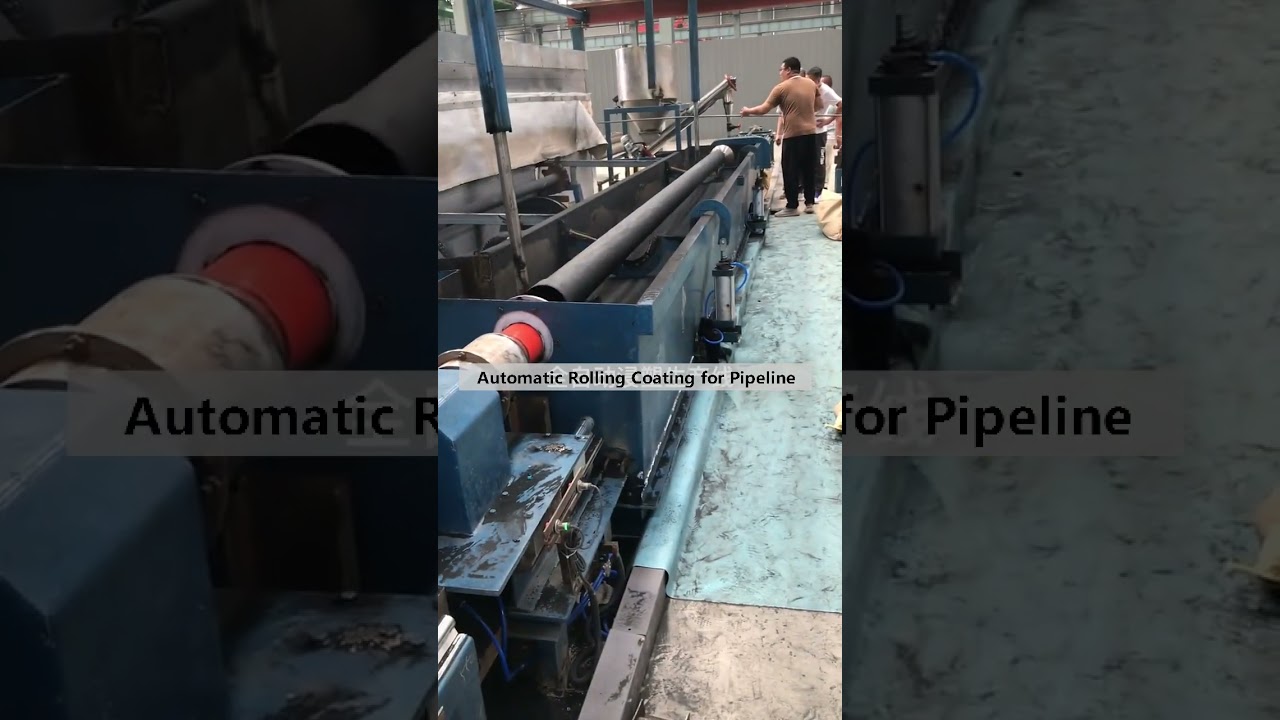
- Txheej txheej: nqus suction txheej lossis dov txheej.
- Tom qab cua sov: 180-220 ℃, 0-5 feeb [txiav txim siab cov txheej txheem plasticization raws li cov yeeb nkab txoj kab uas hla thiab txheej smoothness. Cua sov thiab plasticizing yog qhov zoo kom tau txais cov txheej txheem du ntawm cov hlau ua haujlwm].
- Txias: cua txias lossis cua txias.
Ceev faj
1. Yuav kom ua tiav qhov zoo adhesion, nws raug nquahu kom ua phosphating lossis chromizing kev kho mob ntawm cov khoom siv tom qab degreasing thiab xeb tshem tawm.
2. Overheating yuav ua rau kev laus thiab tsis muaj xim ntawm cov txheej, thaum kub qis heev yuav ua rau cov hmoov tsis zoo thiab txheej tsis sib xws. Yog li ntawd, qhov ntsuas kub zoo tshaj plaws yuav tsum tau txiav txim siab los ntawm kev sim raws li cov hlau tuab thiab cov neeg siv khoom txheej txheej.
3. Workpiece tsim: cov khoom ntse yuav tsum tau smoothed, thiab yuav tsum tsis muaj qhov khoob ntawm qhov sib txuas. Cov hlau thickness thiab hlau txoj kab uas hla ntawm tib lub workpiece yuav tsum zoo sib xws.
4. Cov khoom no tsis pom zoo siv rau hauv kev ua haujlwm tom qab (reforming coated workpieces).
5. Zoo li txhua cov hmoov polymer, tshwj xeeb tshaj yog nyob rau hauv cov dej ntws, cov hmoov no tuaj yeem ignite los yog hlawv thaum nyob rau hauv kev sib cuag nrog lub tshav kub los yog ignition ntaus ntawv.
Lwm yam Posts:
 PECOAT® Thermoplastic Powder Coating for Refrigerator Grids Shelf
 PECOAT® Thermoplastic Powder Txheej rau Hlau Guard Fences
 Txhim kho Electroplating Jigs nrog Thermoplastic PE Hmoov PECOAT® EJ 3065
 Polyethylene hmoov txheej rau roj teeb lub thawv ntim
 Polyethylene hmoov txheej rau fais fab Cable Conduit Pipe
 Khoom noj khoom haus qib Polyethylene hmoov txheej rau lub tub yees txee