Framleiðsluferli PO/PE fóðraðra stálpípa með snúningsferli

PO/PE-fóðrað plaststálrör er samsett rör þar sem stálrör eru notuð sem undirlag. Plastduftið er jafnt brætt og fest við rörvegginn með snúningshitun til að mynda þétta ryðvarnarfóðrun. Framleiðsluferlið einkennist af stöðugri tækni og sterkum límkrafti. Sérstakar aðferðir eru sem hér segir:
Í fyrsta lagi, forvinnsla stálpípa
Óaðfinnanlegar stálpípur eða soðnar stálpípur eru valdar og skornar í hannaðar stærðir. Pípuendarnir eru síðan sniðnir og pússaðir til að fjarlægja skurði og flísar og slétta pípuop. Innri veggur stálpípunnar er meðhöndlaður með sandblæstri eða skotblæstri til að fjarlægja kalk, ryð og olíumengun, sem skapar jafnt og hrátt yfirborð á innri veggnum og bætir viðloðun milli plasthúðunar og stáls. Eftir meðhöndlun er þrýstiloft notað til að hreinsa til að koma í veg fyrir að leifar af ryki hafi áhrif á mótunargæði.
Næst, hlaðið dufti
Vigtið plastduft eins og pólýetýlen PE og PO duft eftir þvermáli pípunnar og þykkt fóðringarinnar og setjið duftið í stálpípuna. Þéttið báða enda stálpípunnar með flanslokum eða sérstökum tappa til að koma í veg fyrir leka duftsins við snúning og viðhaldið tiltölulega lokuðu innra rými fyrir jafna viðloðun.
Í þriðja lagi, snúningshitun og snúningsmótun
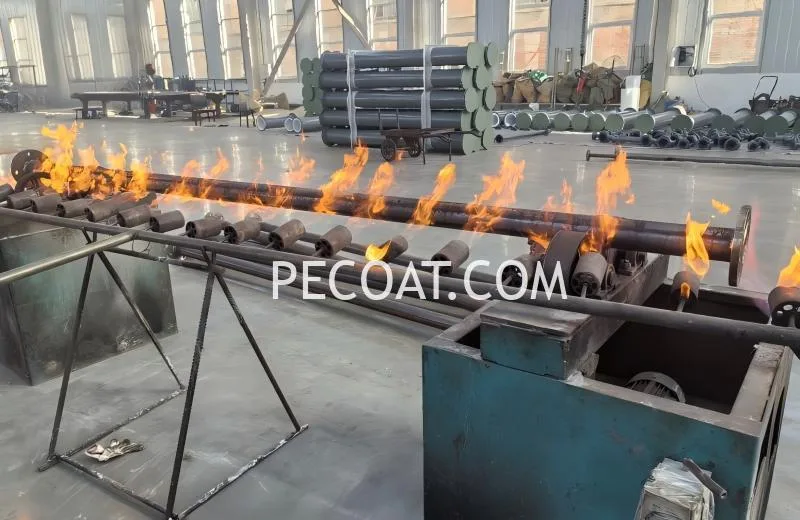
Festið stálpípuna á snúningsmótunarvél til að snúa henni ás og velta henni um hringinn samtímis. Hitið stálpípuna jafnt með loga eða rafmagnshitun, með hitastigi sem er stillt á milli 240-260°C. Við háan hita bráðnar plastduftið smám saman, flæðir og þekur pípuvegginn jafnt og myndar samfellt, loftbólulaust og nálarlaust þétt fóðrunarlag. Hitastig og snúningshraði verður að vera stranglega stjórnað í þessu skrefi til að forðast ójafna þykkt fóðrunar eða staðbundna bruna.
Í fjórða lagi, kæling og mótun
Þegar plastfóðrið er bráðið jafnt skal hætta að hita. Kælið stálpípuna smám saman niður í stofuhita með náttúrulegri loftkælingu eða þvingaðri loftkælingu á meðan haldið er við lágan snúningshraða. Hæg kæling kemur í veg fyrir rýrnun og sprungur í fóðrinu vegna hraðrar kælingar og tryggir þétta tengingu milli fóðringarinnar og stálpípunnar án þess að hún myndist skemmd eða holur.
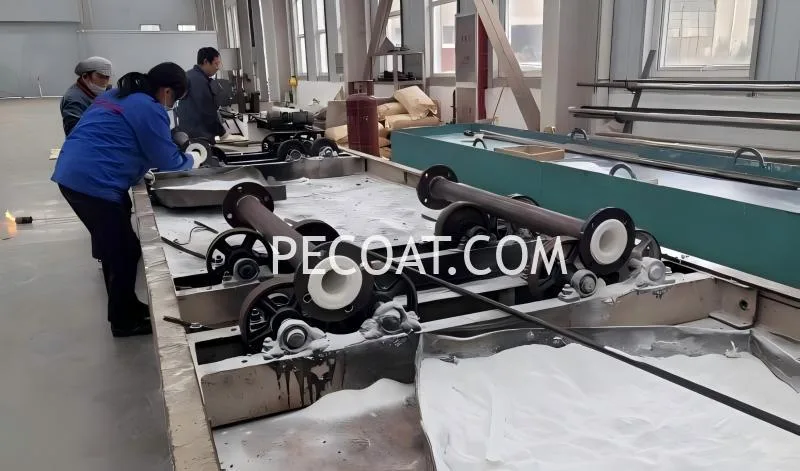
Lokaúttekt, klipping og skoðun
Fjarlægið endaþéttingarnar og snyrtið fóðrið við enda rörsins þannig að það sé í sléttu við opin, sem auðveldar síðari flanssuðu og uppsetningu. Framkvæmið sjónræna skoðun til að tryggja slétt yfirborð fóðringarinnar. Framkvæmið síðan neistapróf til að athuga hvort nálargöt, sprungur og aðrir gallar séu til staðar. Einnig er framkvæmt vatnsstöðugleikapróf til að staðfesta þéttihæfni og þrýstiþol rörsins.
Þessi einskiptis mótunarferli skilar samfelldum og áreiðanlegum fóðringum með framúrskarandi ryðvörn. Framleiddu rörin eru mikið notuð til að flytja ætandi efni í efnaiðnaði, orkuframleiðslu, vatnsmeðferð og öðrum iðnaði.