ರೋಟೋಲಿನಿಂಗ್ ಪ್ರಕ್ರಿಯೆಯ ಮೂಲಕ ಪಿಒ/ಪಿಇ ಲೈನ್ಡ್ ಸ್ಟೀಲ್ ಪೈಪ್ಗಳ ಉತ್ಪಾದನಾ ಪ್ರಕ್ರಿಯೆ

PO/PE ಲೈನ್ಡ್ ಪ್ಲಾಸ್ಟಿಕ್ ಸ್ಟೀಲ್ ಪೈಪ್ ಒಂದು ಸಂಯೋಜಿತ ಪೈಪ್ ಆಗಿದ್ದು, ಉಕ್ಕಿನ ಪೈಪ್ ಅನ್ನು ತಲಾಧಾರವಾಗಿ ಬಳಸಲಾಗುತ್ತದೆ. ಪ್ಲಾಸ್ಟಿಕ್ ಪುಡಿಯನ್ನು ಸಮವಾಗಿ ಕರಗಿಸಿ ರೋಟರಿ ತಾಪನದ ಮೂಲಕ ಪೈಪ್ ಗೋಡೆಗೆ ಅಂಟಿಸಿ ದಟ್ಟವಾದ ತುಕ್ಕು ನಿರೋಧಕ ಲೈನಿಂಗ್ ಅನ್ನು ರೂಪಿಸುತ್ತದೆ. ಉತ್ಪಾದನಾ ಪ್ರಕ್ರಿಯೆಯು ಸ್ಥಿರ ತಂತ್ರಜ್ಞಾನ ಮತ್ತು ಬಲವಾದ ಬಂಧದ ಬಲವನ್ನು ಹೊಂದಿದೆ. ನಿರ್ದಿಷ್ಟ ಕಾರ್ಯವಿಧಾನಗಳು ಈ ಕೆಳಗಿನಂತಿವೆ:
ಮೊದಲು, ಉಕ್ಕಿನ ಪೈಪ್ ಪೂರ್ವ ಚಿಕಿತ್ಸೆ
ತಡೆರಹಿತ ಉಕ್ಕಿನ ಕೊಳವೆಗಳು ಅಥವಾ ಬೆಸುಗೆ ಹಾಕಿದ ಉಕ್ಕಿನ ಕೊಳವೆಗಳನ್ನು ಆಯ್ಕೆ ಮಾಡಿ ವಿನ್ಯಾಸಗೊಳಿಸಿದ ಆಯಾಮಗಳಿಗೆ ಕತ್ತರಿಸಲಾಗುತ್ತದೆ. ನಂತರ ಪೈಪ್ ತುದಿಗಳನ್ನು ಬೆವೆಲ್ ಮಾಡಿ ಹೊಳಪು ಮಾಡಲಾಗುತ್ತದೆ, ಇದರಿಂದಾಗಿ ನಯವಾದ ಪೈಪ್ ರಂಧ್ರಗಳಿಗೆ ಬರ್ರ್ಸ್ ಮತ್ತು ಫ್ಲ್ಯಾಷ್ ತೆಗೆಯಲಾಗುತ್ತದೆ. ಉಕ್ಕಿನ ಕೊಳವೆಯ ಒಳಗಿನ ಗೋಡೆಯನ್ನು ಮರಳು ಬ್ಲಾಸ್ಟಿಂಗ್ ಅಥವಾ ಶಾಟ್ ಬ್ಲಾಸ್ಟಿಂಗ್ ಮೂಲಕ ಸಂಸ್ಕರಿಸಲಾಗುತ್ತದೆ, ಇದು ಮಾಪಕ, ತುಕ್ಕು ಮತ್ತು ತೈಲ ಮಾಲಿನ್ಯವನ್ನು ನಿವಾರಿಸುತ್ತದೆ, ಒಳಗಿನ ಗೋಡೆಯ ಮೇಲೆ ಏಕರೂಪವಾಗಿ ಒರಟಾದ ಮೇಲ್ಮೈಯನ್ನು ಸೃಷ್ಟಿಸುತ್ತದೆ ಮತ್ತು ಪ್ಲಾಸ್ಟಿಕ್ ಲೇಪನ ಮತ್ತು ಉಕ್ಕಿನ ನಡುವಿನ ಅಂಟಿಕೊಳ್ಳುವಿಕೆಯನ್ನು ಸುಧಾರಿಸುತ್ತದೆ. ಚಿಕಿತ್ಸೆಯ ನಂತರ, ಉಳಿದ ಧೂಳು ರಚನೆಯ ಗುಣಮಟ್ಟವನ್ನು ಪರಿಣಾಮ ಬೀರದಂತೆ ತಡೆಯಲು ಸಂಕುಚಿತ ಗಾಳಿಯನ್ನು ಶುದ್ಧೀಕರಣಕ್ಕಾಗಿ ಬಳಸಲಾಗುತ್ತದೆ.
ಮುಂದೆ, ಪೌಡರ್ ಲೋಡ್ ಮಾಡಿ
ಪೈಪ್ ವ್ಯಾಸ ಮತ್ತು ಲೈನಿಂಗ್ ದಪ್ಪಕ್ಕೆ ಅನುಗುಣವಾಗಿ ಪಾಲಿಥಿಲೀನ್ PE ಮತ್ತು PO ಪೌಡರ್ನಂತಹ ಪ್ಲಾಸ್ಟಿಕ್ ಪುಡಿಯನ್ನು ತೂಕ ಮಾಡಿ ಮತ್ತು ಪುಡಿಯನ್ನು ಉಕ್ಕಿನ ಪೈಪ್ಗೆ ಲೋಡ್ ಮಾಡಿ. ತಿರುಗುವಿಕೆಯ ಸಮಯದಲ್ಲಿ ಪುಡಿ ಸೋರಿಕೆಯನ್ನು ತಡೆಗಟ್ಟಲು ಉಕ್ಕಿನ ಪೈಪ್ನ ಎರಡೂ ತುದಿಗಳನ್ನು ಫ್ಲೇಂಜ್ ಕವರ್ಗಳು ಅಥವಾ ವಿಶೇಷ ಪ್ಲಗ್ಗಳಿಂದ ಮುಚ್ಚಿ ಮತ್ತು ಏಕರೂಪದ ಅಂಟಿಕೊಳ್ಳುವಿಕೆಗಾಗಿ ತುಲನಾತ್ಮಕವಾಗಿ ಮುಚ್ಚಿದ ಒಳಭಾಗವನ್ನು ನಿರ್ವಹಿಸಿ.
ಮೂರನೇ, ರೋಟರಿ ತಾಪನ ಮತ್ತು ರೋಟೊಮೊಲ್ಡಿಂಗ್ ರಚನೆ
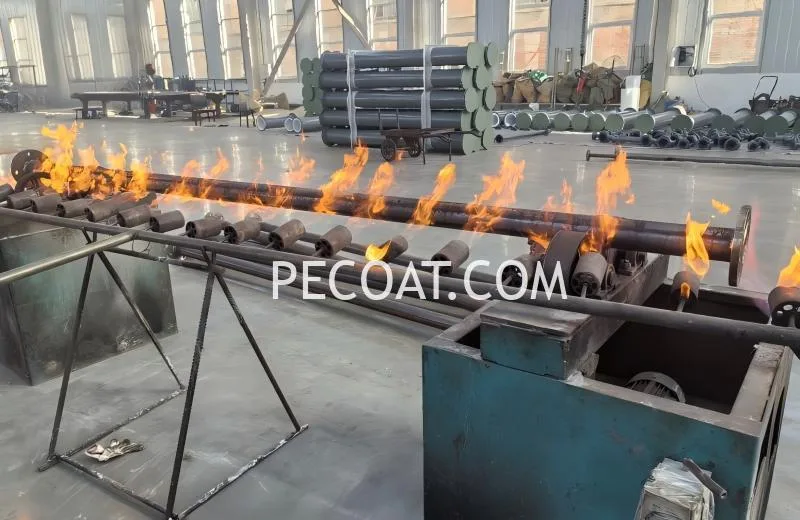
ಅಕ್ಷೀಯ ತಿರುಗುವಿಕೆ ಮತ್ತು ಸುತ್ತಳತೆ ಉರುಳುವಿಕೆಗಾಗಿ ಉಕ್ಕಿನ ಪೈಪ್ ಅನ್ನು ರೋಟೊಮೊಲ್ಡಿಂಗ್ ಯಂತ್ರದ ಮೇಲೆ ಏಕಕಾಲದಲ್ಲಿ ಜೋಡಿಸಿ. 240-260℃ ಒಳಗೆ ತಾಪಮಾನವನ್ನು ನಿಯಂತ್ರಿಸುವ ಮೂಲಕ ಉಕ್ಕು ಅಥವಾ ವಿದ್ಯುತ್ ತಾಪನದ ಮೂಲಕ ಉಕ್ಕಿನ ಪೈಪ್ ಅನ್ನು ಸಮವಾಗಿ ಬಿಸಿ ಮಾಡಿ. ಹೆಚ್ಚಿನ ತಾಪಮಾನದಲ್ಲಿ, ಪ್ಲಾಸ್ಟಿಕ್ ಪುಡಿ ಕ್ರಮೇಣ ಕರಗುತ್ತದೆ, ಹರಿಯುತ್ತದೆ ಮತ್ತು ಪೈಪ್ ಗೋಡೆಯನ್ನು ಏಕರೂಪವಾಗಿ ಲೇಪಿಸುತ್ತದೆ, ನಿರಂತರ, ಗುಳ್ಳೆ-ಮುಕ್ತ ಮತ್ತು ಪಿನ್ಹೋಲ್-ಮುಕ್ತ ದಟ್ಟವಾದ ಲೈನಿಂಗ್ ಪದರವನ್ನು ರೂಪಿಸುತ್ತದೆ. ಅಸಮ ಲೈನಿಂಗ್ ದಪ್ಪ ಅಥವಾ ಸ್ಥಳೀಯ ಸುಡುವಿಕೆಯನ್ನು ತಪ್ಪಿಸಲು ಈ ಹಂತದಲ್ಲಿ ತಾಪಮಾನ ಮತ್ತು ತಿರುಗುವಿಕೆಯ ವೇಗವನ್ನು ಕಟ್ಟುನಿಟ್ಟಾಗಿ ನಿಯಂತ್ರಿಸಬೇಕು.
ನಾಲ್ಕನೆಯದಾಗಿ, ತಂಪಾಗಿಸುವಿಕೆ ಮತ್ತು ಆಕಾರ ನೀಡುವಿಕೆ
ಪ್ಲಾಸ್ಟಿಕ್ ಲೈನಿಂಗ್ ಏಕರೂಪವಾಗಿ ಕರಗಿದ ನಂತರ, ಬಿಸಿ ಮಾಡುವುದನ್ನು ನಿಲ್ಲಿಸಿ. ನೈಸರ್ಗಿಕ ಗಾಳಿ ತಂಪಾಗಿಸುವಿಕೆ ಅಥವಾ ಬಲವಂತದ ಗಾಳಿ ತಂಪಾಗಿಸುವಿಕೆ ಮೂಲಕ ಉಕ್ಕಿನ ಪೈಪ್ ಅನ್ನು ಕೋಣೆಯ ಉಷ್ಣಾಂಶಕ್ಕೆ ಕ್ರಮೇಣ ತಂಪಾಗಿಸಿ, ಕಡಿಮೆ ವೇಗದ ತಿರುಗುವಿಕೆಯನ್ನು ನಿರ್ವಹಿಸಿ. ನಿಧಾನ ತಂಪಾಗಿಸುವಿಕೆಯು ತ್ವರಿತ ತಂಪಾಗಿಸುವಿಕೆಯಿಂದ ಉಂಟಾಗುವ ಲೈನಿಂಗ್ ಕುಗ್ಗುವಿಕೆ ಮತ್ತು ಬಿರುಕುಗಳನ್ನು ತಡೆಯುತ್ತದೆ, ಡಿಲಾಮಿನೇಷನ್ ಅಥವಾ ಟೊಳ್ಳುಗಳಿಲ್ಲದೆ ಲೈನಿಂಗ್ ಮತ್ತು ಸ್ಟೀಲ್ ಪೈಪ್ ನಡುವೆ ಬಿಗಿಯಾದ ಬಂಧವನ್ನು ಖಚಿತಪಡಿಸುತ್ತದೆ.
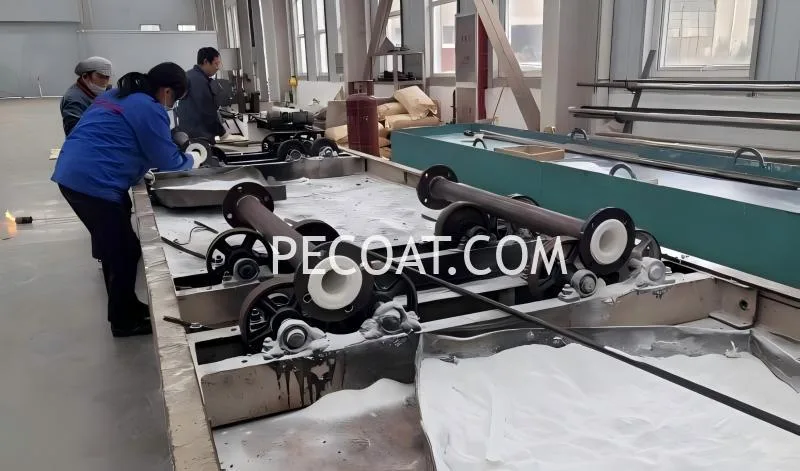
ಅಂತಿಮ, ಚೂರನ್ನು ಮತ್ತು ತಪಾಸಣೆ
ಕೊನೆಯ ಸೀಲ್ಗಳನ್ನು ತೆಗೆದುಹಾಕಿ ಮತ್ತು ಪೈಪ್ ತುದಿಗಳಲ್ಲಿ ಲೈನಿಂಗ್ ಅನ್ನು ರಂಧ್ರಗಳೊಂದಿಗೆ ಫ್ಲಶ್ ಆಗುವಂತೆ ಟ್ರಿಮ್ ಮಾಡಿ, ನಂತರದ ಫ್ಲೇಂಜ್ ವೆಲ್ಡಿಂಗ್ ಮತ್ತು ಅನುಸ್ಥಾಪನೆಯನ್ನು ಸುಗಮಗೊಳಿಸಿ. ನಯವಾದ ಲೈನಿಂಗ್ ಮೇಲ್ಮೈಯನ್ನು ಖಚಿತಪಡಿಸಿಕೊಳ್ಳಲು ದೃಶ್ಯ ತಪಾಸಣೆ ನಡೆಸಿ. ನಂತರ ಪಿನ್ಹೋಲ್ಗಳು, ಬಿರುಕುಗಳು ಮತ್ತು ಇತರ ದೋಷಗಳನ್ನು ಪರಿಶೀಲಿಸಲು ಸ್ಪಾರ್ಕ್ ಪರೀಕ್ಷೆಯನ್ನು ಮಾಡಿ. ಪೈಪ್ನ ಸೀಲಿಂಗ್ ಕಾರ್ಯಕ್ಷಮತೆ ಮತ್ತು ಒತ್ತಡ-ಬೇರಿಂಗ್ ಸಾಮರ್ಥ್ಯವನ್ನು ಪರಿಶೀಲಿಸಲು ಹೈಡ್ರೋಸ್ಟಾಟಿಕ್ ಪರೀಕ್ಷೆಯನ್ನು ಸಹ ನಡೆಸಲಾಗುತ್ತದೆ.
ಈ ಒಂದು-ಬಾರಿ ರಚನೆ ಪ್ರಕ್ರಿಯೆಯು ಅತ್ಯುತ್ತಮವಾದ ತುಕ್ಕು-ನಿರೋಧಕ ಕಾರ್ಯಕ್ಷಮತೆಯೊಂದಿಗೆ ತಡೆರಹಿತ ಮತ್ತು ಹೆಚ್ಚಿನ-ಸಮಗ್ರತೆಯ ಲೈನಿಂಗ್ಗಳನ್ನು ನೀಡುತ್ತದೆ. ತಯಾರಿಸಿದ ಪೈಪ್ಗಳನ್ನು ರಾಸಾಯನಿಕ, ವಿದ್ಯುತ್, ನೀರು ಸಂಸ್ಕರಣೆ ಮತ್ತು ಇತರ ಕೈಗಾರಿಕೆಗಳಲ್ಲಿ ನಾಶಕಾರಿ ಮಾಧ್ಯಮವನ್ನು ಸಾಗಿಸಲು ವ್ಯಾಪಕವಾಗಿ ಬಳಸಲಾಗುತ್ತದೆ.