ຂະບວນການຜະລິດທໍ່ເຫຼັກ PO/PE ຜ່ານຂະບວນການ Rotolining

ທໍ່ເຫຼັກພາດສະຕິກທີ່ມີຊັ້ນ PO/PE ເປັນທໍ່ປະສົມທີ່ໃຊ້ທໍ່ເຫຼັກເປັນຊັ້ນຮອງພື້ນ. ຜົງພາດສະຕິກຈະຖືກລະລາຍຢ່າງສະໝໍ່າສະເໝີ ແລະ ຕິດກັບຝາທໍ່ຜ່ານຄວາມຮ້ອນແບບໝູນວຽນ ເພື່ອສ້າງຊັ້ນປ້ອງກັນການກັດກ່ອນຢ່າງໜາແໜ້ນ. ຂະບວນການຜະລິດມີເຕັກໂນໂລຢີທີ່ໝັ້ນຄົງ ແລະ ແຮງຍຶດຕິດທີ່ແຂງແຮງ. ຂັ້ນຕອນສະເພາະມີດັ່ງຕໍ່ໄປນີ້:
ຫນ້າທໍາອິດ, ການປິ່ນປົວທໍ່ເຫຼັກກ້າກ່ອນ
ທໍ່ເຫຼັກທີ່ບໍ່ມີຮອຍຕໍ່ ຫຼື ທໍ່ເຫຼັກທີ່ເຊື່ອມແລ້ວຈະຖືກເລືອກ ແລະ ຕັດຕາມຂະໜາດທີ່ອອກແບບໄວ້. ຫຼັງຈາກນັ້ນ, ປາຍທໍ່ຈະຖືກຕັດມຸມ ແລະ ຂັດເງົາເພື່ອກຳຈັດຮອຍຂູດ ແລະ ຮອຍແຕກເພື່ອໃຫ້ທໍ່ລຽບ. ຝາດ້ານໃນຂອງທໍ່ເຫຼັກໄດ້ຮັບການປະຕິບັດໂດຍການພົ່ນຊາຍ ຫຼື ການພົ່ນດ້ວຍລະເບີດເພື່ອກຳຈັດຕະກອນ, ສະໜິມ ແລະ ການປົນເປື້ອນຂອງນ້ຳມັນ, ສ້າງພື້ນຜິວທີ່ຫຍາບເປັນເອກະພາບຢູ່ເທິງຝາດ້ານໃນ ແລະ ປັບປຸງການຍຶດຕິດລະຫວ່າງການເຄືອບພາດສະຕິກ ແລະ ເຫຼັກກ້າ. ຫຼັງຈາກການປິ່ນປົວ, ອາກາດທີ່ຖືກບີບອັດຈະຖືກນຳໃຊ້ເພື່ອກຳຈັດຝຸ່ນທີ່ເຫຼືອອອກຈາກການສົ່ງຜົນກະທົບຕໍ່ຄຸນນະພາບຂອງການຂຶ້ນຮູບ.
ຕໍ່ໄປ, ໂຫຼດຜົງ
ຊັ່ງນໍ້າໜັກຜົງພາດສະຕິກເຊັ່ນ: ຜົງ polyethylene PE ແລະ ຜົງ PO ຕາມເສັ້ນຜ່າສູນກາງທໍ່ ແລະ ຄວາມໜາຂອງຊັ້ນໃນ, ແລະ ໃສ່ຜົງເຂົ້າໄປໃນທໍ່ເຫຼັກ. ປິດປາກທໍ່ເຫຼັກທັງສອງດ້ານດ້ວຍຝາປິດແປນ ຫຼື ປລັກພິເສດເພື່ອປ້ອງກັນການຮົ່ວໄຫຼຂອງຜົງໃນລະຫວ່າງການໝຸນ ແລະ ຮັກສາພາຍໃນທີ່ປິດສະໜິດເພື່ອໃຫ້ມີການຍຶດຕິດທີ່ສະໝໍ່າສະເໝີ.
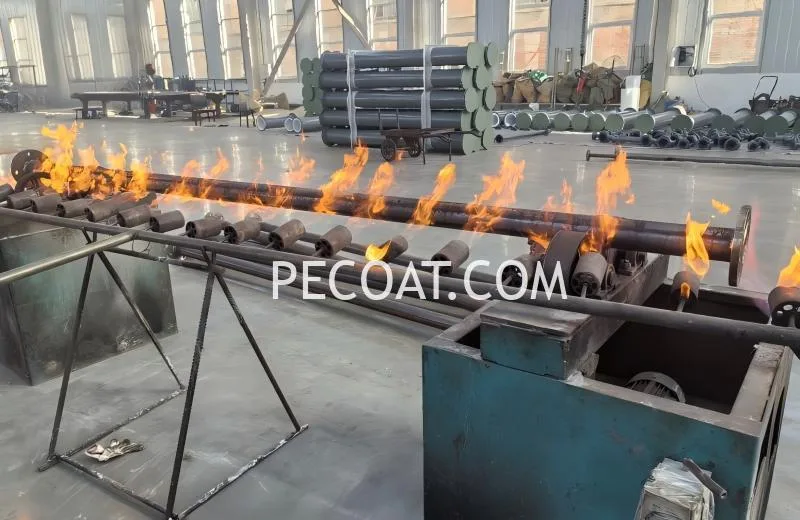
ອັນທີສາມ, ການໃຫ້ຄວາມຮ້ອນແບບໝູນວຽນ ແລະ ການຂຶ້ນຮູບແບບ Rotomolding
ຕິດຕັ້ງທໍ່ເຫຼັກໃສ່ເຄື່ອງປັ້ນໂລຫະແບບໝູນວຽນເພື່ອການໝູນຕາມແກນ ແລະ ການໝຸນຮອບວົງພ້ອມໆກັນ. ໃຫ້ຄວາມຮ້ອນທໍ່ເຫຼັກຢ່າງທົ່ວເຖິງດ້ວຍແປວໄຟ ຫຼື ຄວາມຮ້ອນໄຟຟ້າ, ໂດຍຄວບຄຸມອຸນຫະພູມພາຍໃນ 240-260°C. ພາຍໃຕ້ອຸນຫະພູມສູງ, ຜົງພາດສະຕິກຈະຄ່ອຍໆລະລາຍ, ໄຫຼ ແລະ ເຄືອບຝາທໍ່ຢ່າງເປັນເອກະພາບ, ປະກອບເປັນຊັ້ນຊັ້ນໃນທີ່ໜາແໜ້ນຢ່າງຕໍ່ເນື່ອງ, ບໍ່ມີຟອງ ແລະ ບໍ່ມີຮູເຂັມ. ອຸນຫະພູມ ແລະ ຄວາມໄວໃນການໝູນຕ້ອງໄດ້ຮັບການຄວບຄຸມຢ່າງເຂັ້ມງວດໃນຂັ້ນຕອນນີ້ເພື່ອຫຼີກເວັ້ນຄວາມໜາຂອງຊັ້ນໃນທີ່ບໍ່ສະເໝີກັນ ຫຼື ການໄໝ້ໃນທ້ອງຖິ່ນ.
ສີ່, ການເຮັດຄວາມເຢັນ ແລະ ການສ້າງຮູບຮ່າງ
ເມື່ອຊັ້ນໃນພາດສະຕິກລະລາຍເປັນເອກະພາບແລ້ວ, ໃຫ້ຢຸດໃຫ້ຄວາມຮ້ອນ. ເຮັດໃຫ້ທໍ່ເຫຼັກເຢັນລົງເທື່ອລະກ້າວຈົນຮອດອຸນຫະພູມຫ້ອງໂດຍການເຮັດໃຫ້ເຢັນດ້ວຍອາກາດທຳມະຊາດ ຫຼື ເຮັດໃຫ້ເຢັນດ້ວຍອາກາດບັງຄັບ ໃນຂະນະທີ່ຮັກສາຄວາມໄວໝູນຕ່ຳ. ການເຮັດໃຫ້ເຢັນຊ້າໆຊ່ວຍປ້ອງກັນການຫົດຕົວ ແລະ ການແຕກຂອງຊັ້ນໃນທີ່ເກີດຈາກການເຮັດຄວາມເຢັນຢ່າງໄວວາ, ຮັບປະກັນການຍຶດຕິດທີ່ແໜ້ນໜາລະຫວ່າງຊັ້ນໃນ ແລະ ທໍ່ເຫຼັກໂດຍບໍ່ມີການແຕກ ຫຼື ເປັນຮູ.
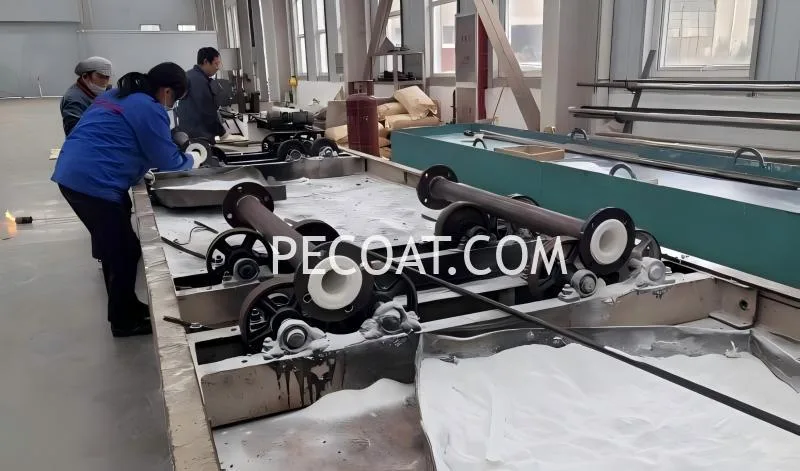
ສຸດທ້າຍ, ການຕັດแต่ง ແລະ ການກວດກາ
ເອົາປະທັບຕາປາຍອອກ ແລະ ຕັດຊັ້ນໃນຢູ່ປາຍທໍ່ໃຫ້ເທົ່າກັນກັບຮູ, ອຳນວຍຄວາມສະດວກໃນການເຊື່ອມແປນ ແລະ ການຕິດຕັ້ງໃນພາຍຫຼັງ. ດຳເນີນການກວດກາດ້ວຍສາຍຕາເພື່ອຮັບປະກັນພື້ນຜິວຊັ້ນໃນທີ່ລຽບ. ຈາກນັ້ນ, ປະຕິບັດການທົດສອບປະກາຍໄຟເພື່ອກວດສອບຮູເຂັມ, ຮອຍແຕກ ແລະ ຂໍ້ບົກຜ່ອງອື່ນໆ. ການທົດສອບໄຮໂດຣສະແຕັກຕິກຍັງຖືກປະຕິບັດເພື່ອກວດສອບປະສິດທິພາບການປະທັບຕາ ແລະ ຄວາມສາມາດໃນການຮັບແຮງດັນຂອງທໍ່.
ຂະບວນການຂຶ້ນຮູບຄັ້ງດຽວນີ້ເຮັດໃຫ້ມີຊັ້ນໃນທີ່ລຽບງ່າຍ ແລະ ມີຄວາມຊື່ສັດສູງ ພ້ອມດ້ວຍປະສິດທິພາບຕ້ານການກັດກ່ອນທີ່ໂດດເດັ່ນ. ທໍ່ທີ່ຜະລິດໄດ້ຖືກນຳໃຊ້ຢ່າງກວ້າງຂວາງສຳລັບການຂົນສົ່ງສານກັດກ່ອນໃນອຸດສາຫະກຳເຄມີ, ພະລັງງານ, ການບຳບັດນ້ຳ ແລະ ອຸດສາຫະກຳອື່ນໆ.