Proses Pembuatan Paip Keluli Berlapis PO/PE melalui Proses Rotolinating

Paip keluli plastik berlapis PO/PE ialah paip komposit yang menggunakan paip keluli sebagai substrat. Serbuk plastik dicairkan secara sekata dan dilekatkan pada dinding paip melalui pemanasan berputar untuk membentuk lapisan anti-karat yang padat. Proses pembuatannya menampilkan teknologi yang stabil dan daya ikatan yang kuat. Prosedur khusus adalah seperti berikut:
Pertama, Rawatan Awal Paip Keluli
Paip keluli tanpa sambungan atau paip keluli yang dikimpal dipilih dan dipotong mengikut dimensi yang direka. Hujung paip kemudiannya digilap dan digilap untuk membuang gerinda dan kilauan bagi menghasilkan orifis paip yang licin. Dinding dalam paip keluli dirawat dengan semburan pasir atau semburan tembakan untuk menghapuskan kerak, karat dan pencemaran minyak, menghasilkan permukaan kasar yang seragam pada dinding dalam dan meningkatkan lekatan antara salutan plastik dan keluli. Selepas rawatan, udara termampat digunakan untuk membersihkan bagi mengelakkan habuk sisa daripada menjejaskan kualiti pembentukan.
Seterusnya, Muatkan Serbuk
Timbang serbuk plastik seperti polietilena PE dan serbuk PO mengikut diameter paip dan ketebalan lapisan, dan masukkan serbuk ke dalam paip keluli. Tutup kedua-dua hujung paip keluli dengan penutup bebibir atau palam khas untuk mengelakkan kebocoran serbuk semasa putaran dan kekalkan bahagian dalam yang agak tertutup untuk lekatan yang seragam.
Ketiga, Pemanasan Rotary dan Pembentukan Rotomolding
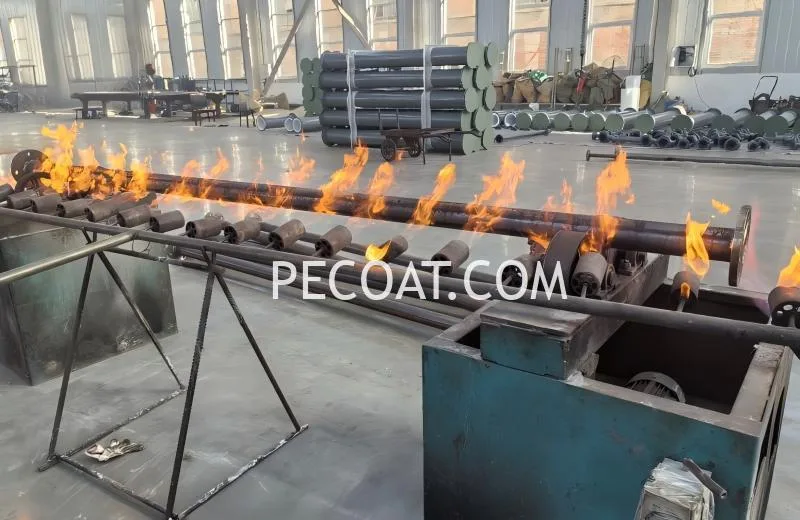
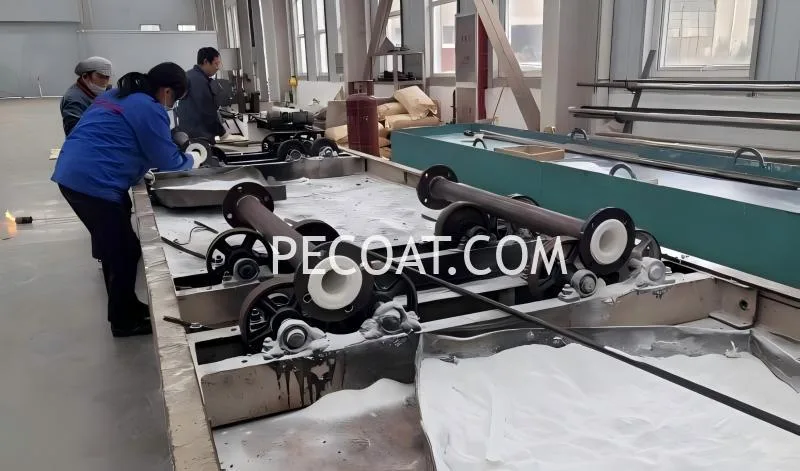
Pasang paip keluli pada mesin rotomolding untuk putaran paksi dan putaran lilitan secara serentak. Panaskan paip keluli secara sekata dengan api atau pemanasan elektrik, dengan suhu dikawal dalam lingkungan 240-260℃. Di bawah suhu tinggi, serbuk plastik secara beransur-ansur mencair, mengalir dan menyalut dinding paip secara seragam, membentuk lapisan lapisan padat yang berterusan, bebas gelembung dan lubang jarum. Suhu dan kelajuan putaran mesti dikawal ketat dalam langkah ini untuk mengelakkan ketebalan lapisan yang tidak sekata atau hangus setempat.
Keempat, Penyejukan dan Pembentukan
Setelah lapisan plastik cair sekata, hentikan pemanasan. Sejukkan paip keluli secara beransur-ansur ke suhu bilik melalui penyejukan udara semula jadi atau penyejukan udara paksa sambil mengekalkan putaran berkelajuan rendah. Penyejukan perlahan menghalang pengecutan dan keretakan lapisan yang disebabkan oleh penyejukan pantas, memastikan ikatan yang ketat antara lapisan dan paip keluli tanpa delaminasi atau lubang.
Akhir, Pemangkasan dan Pemeriksaan
Tanggalkan pengedap hujung dan potong lapisan pada hujung paip agar rata dengan orifis, memudahkan kimpalan dan pemasangan bebibir seterusnya. Lakukan pemeriksaan visual untuk menjamin permukaan lapisan yang licin. Kemudian lakukan ujian percikan api untuk memeriksa lubang kecil, retakan dan kecacatan lain. Ujian hidrostatik juga dijalankan untuk mengesahkan prestasi pengedap dan kapasiti galas tekanan paip.
Proses pembentukan sekali sahaja ini menghasilkan lapisan yang lancar dan berintegriti tinggi dengan prestasi anti-karat yang luar biasa. Paip yang dihasilkan digunakan secara meluas untuk mengangkut media menghakis dalam industri kimia, kuasa, rawatan air dan lain-lain.