
नायलॉन पाउडर इलेक्ट्रोस्टेटिक स्प्रे कोटिंग प्रक्रिया
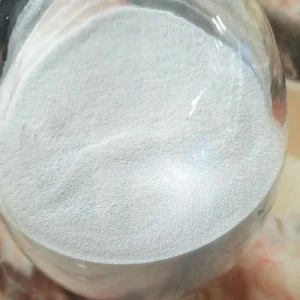
इलेक्ट्रोस्टेटिक स्प्रे विधिले उच्च-भोल्टेज विद्युतीय क्षेत्रको प्रेरण प्रभाव वा घर्षण चार्जिंग प्रभावलाई क्रमशः नायलन पाउडर र लेपित वस्तुमा विपरीत चार्जहरू उत्पन्न गर्न प्रयोग गर्दछ। चार्ज गरिएको पाउडर कोटिंग विपरीत चार्ज गरिएको लेपित वस्तुमा आकर्षित हुन्छ, र पग्लिएर र समतल गरेपछि, नायलन कोटिंग प्राप्त हुन्छ। यदि कोटिंग मोटाई आवश्यकता २०० माइक्रोन भन्दा बढी छैन र सब्सट्रेट गैर-कास्ट आइरन वा छिद्रपूर्ण छ भने, चिसो स्प्रे गर्न कुनै तताउने आवश्यकता पर्दैन। २०० माइक्रोन भन्दा बढी मोटाई आवश्यकताहरू भएका पाउडर कोटिंगहरू वा कास्ट आइरन वा छिद्रपूर्ण सामग्रीहरू भएका सब्सट्रेटहरूको लागि, स्प्रे गर्नु अघि सब्सट्रेटलाई लगभग २५० डिग्री सेल्सियसमा तताउनु आवश्यक छ, जसलाई तातो स्प्रेइङ भनिन्छ।
चिसो स्प्रेइङको लागि नायलन पाउडर कणहरू लगभग 20-50 माइक्रोनको व्यास चाहिन्छ। कहिलेकाहीँ, पानीको धुवाँलाई पाउडर बोक्ने क्षमता बढाउन र पकाउनु अघि पाउडरको क्षतिको कारणले गर्दा हुने दोषहरू कम गर्न पाउडरमा स्प्रे गर्न सकिन्छ। तातो स्प्रे गर्नको लागि 100 माइक्रोन सम्मको व्यास भएको नायलन पाउडर कणहरू आवश्यक पर्दछ। मोटो कणहरूले बाक्लो कोटिंग्सको परिणाम हुन सक्छ, तर अत्यधिक मोटे कणहरूले पाउडर आसंजनमा बाधा पुर्याउन सक्छ। तातो स्प्रेको समयमा, सब्सट्रेटको तापक्रम लगातार घट्दै जान्छ, यसले मोटाई नियन्त्रण गर्न गाह्रो बनाउँछ, तर कोटिंगले पाउडर हानि दोषहरू उत्पादन गर्दैन।
इलेक्ट्रोस्टेटिक स्प्रेइङ प्रक्रियामा वर्कपीस आकारहरू छनौट गर्नका लागि विस्तृत विकल्पहरू छन्, विशेष गरी फरक मोटाई भएका वर्कपीसहरूको लागि, समान मोटाई सुनिश्चित गर्दै। जब वर्कपीस पूर्ण रूपमा लेपित हुँदैन वा जटिल आकार हुन्छ जुन तरल पदार्थयुक्त ओछ्यानमा डुबाउन सकिँदैन , इलेक्ट्रोस्टेटिक स्प्रेइङ प्रक्रियाका फाइदाहरू छन्। उच्च-तापमान, पहिरन-प्रतिरोधी टाँस्ने टेप अस्थायी रूपमा अनकोटेड भागहरूलाई सुरक्षित गर्न प्रयोग गर्न सकिन्छ। सामान्यतया, इलेक्ट्रोस्टेटिक स्प्रेइङले १५० माइक्रोन र २५० माइक्रोन बीचको पातलो कोटिंग प्राप्त गर्न सक्छ। थप रूपमा, इलेक्ट्रोस्टेटिक कोल्ड स्प्रेइङद्वारा प्राप्त नायलन कोटिंगमा कम पग्लने तापक्रम हुन्छ, सामान्यतया ५-१० मिनेटको लागि २१०-२३० डिग्री सेल्सियसको आसपास, राम्रो कठोरता, र कम थर्मल डिग्रेडेसन। धातुमा आसंजन अन्य प्रक्रियाहरू भन्दा राम्रो छ।



नमस्ते, के तपाईसँग इलेक्ट्रोस्टेटिक स्प्रेको सट्टा डिप प्रकारको नायलन पाउडर छ?
तपाईंले आफ्नो पोस्टमा प्रस्तुत गर्नुभएको सबै विचारहरूसँग म सहमत छु। तिनीहरू साँच्चै विश्वस्त छन् र निश्चित रूपमा काम गर्नेछन्। अझै, पोष्टहरू नयाँका लागि धेरै छोटो छन्। के तपाईं तिनीहरूलाई अर्को पटकबाट अलिकति विस्तार गर्न सक्नुहुन्छ? पोस्ट को लागी धन्यवाद।