
د فلزي لپاره پلاستيکي پوښ

د فلزي پروسې لپاره د پلاستيک پوښ کول د فلزي برخو په سطحه د پلاستيک پرت پلي کول دي، کوم چې دوی ته اجازه ورکوي چې د فلزي اصلي ځانګړتیاوې وساتي پداسې حال کې چې د پلاستيک ځینې ځانګړتیاوې هم چمتو کوي، لکه د زنګ مقاومت، د پوښ مقاومت، بریښنا موصلیت، او ځان. - غوړول. دا پروسه د محصولاتو د غوښتنلیک لړۍ پراخولو او د دوی اقتصادي ارزښت لوړولو کې خورا مهم دی.
د فلزي لپاره د پلاستيکي کوټ کولو طریقې
د پلاستيکي پوښ کولو لپاره ډیری میتودونه شتون لري ، پشمول د شعلې سپری کول ، مایع شوی بستر سپری کول، د پوډر الیکټروسټاټیک سپری کول، د ګرمو خټکی پوښ کول، او د تعلیق کوټینګ. د پلاستيک ډیری ډولونه هم شتون لري چې د پوښ کولو لپاره کارول کیدی شي، سره PVC، PE، او PA ترټولو عام کارول کیږي. د پوښ کولو لپاره کارول شوي پلاستيک باید د پوډر په شکل کې وي، د 80-120 میش سره.
د کوټ کولو وروسته، دا غوره ده چې په یخ اوبو کې ډوبولو سره د کار پیس ژر تر ژره یخ کړئ. ګړندی یخ کول کولی شي د پلاستيکي کوټ کریسټالینیت کم کړي ، د اوبو مینځپانګه زیاته کړي ، د کوټ سختۍ او د سطحې روښانتیا ته وده ورکړي ، چپکتیا زیاته کړي ، او د داخلي فشار له امله رامینځته شوي کوټینګ جلا کول بریالي کړي.
د کوټینګ او بیس فلز تر مینځ د چپکولو ښه کولو لپاره ، د ورک پیس سطح باید له دوړو څخه پاکه او وچه وي ، پرته له زنګ او غوړ څخه د پوښ کولو دمخه. په ډیری قضیو کې ، د کار پیس باید د سطحې درملنې څخه تیر شي. د درملنې میتودونه د شګو بلاسټینګ، کیمیاوي درملنه، او نور میخانیکي میتودونه شامل دي. د دوی په مینځ کې ، د شګو بلاسټینګ غوره اغیزې لري ځکه چې دا د ورک پیس سطح نرموي ، د سطحې ساحه ډیروي او هکونه رامینځته کوي ، پدې توګه چپک کول ښه کوي. د شګو له مینځلو وروسته، د ورک پیس سطح باید د پاکو فشار شوي هوا سره مینځل شي ترڅو دوړو لیرې شي، او پلاستيک باید په 6 ساعتونو کې پوښل شي، که نه نو، سطح به اکسیډیز شي، د کوټ په چپکولو اغیزه کوي.
ګټه
د پوډر پلاستيک سره مستقیم پوښ کول لاندې ګټې لري:
- دا د رالونو سره کارول کیدی شي چې یوازې د پوډر په شکل کې شتون لري.
- یو موټی پوښ په یو غوښتنلیک کې ترلاسه کیدی شي.
- هغه محصولات چې پیچلي شکلونه یا تیز کندې لري په ښه توګه پوښل کیدی شي.
- ډیری پوډر شوي پلاستيکونه د ذخیره کولو عالي ثبات لري.
- هیڅ محلول ته اړتیا نشته، د موادو چمتو کولو پروسه ساده کوي. په هرصورت، د پوډر کوټ کولو لپاره ځینې نیمګړتیاوې یا محدودیتونه هم شتون لري. د بیلګې په توګه، که چیرې د کار پیس مخکې له مخکې ګرم شي، د هغې اندازه به محدوده وي. ځکه چې د کوټ کولو پروسه وخت نیسي، د لوی اندازې ورک پیسونو لپاره، پداسې حال کې چې سپری کول لا پای ته ندي رسیدلي، ځینې سیمې لا دمخه د اړتیا وړ تودوخې څخه ښکته یخ شوي دي. د پلاستيکي پوډر کوټ کولو پروسې په جریان کې، د پوډر ضایع کیدای شي تر 60٪ پورې وي، نو دا باید راټول شي او د اقتصادي اړتیاو پوره کولو لپاره بیا وکارول شي.
د شعاع سپری کول
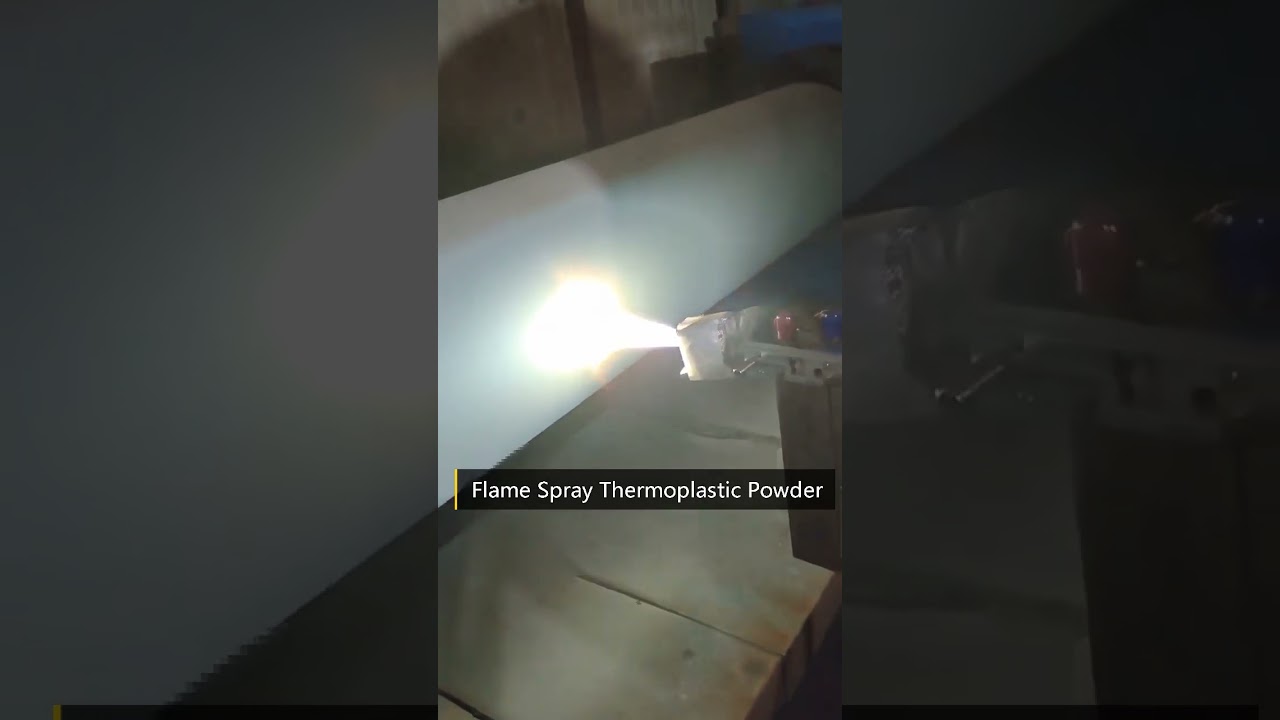
د فلزاتو لپاره د پلاستيکي شعاع سپری کول یوه پروسه ده چې د سپری ټوپک څخه خارج شوي شعله سره د پوډر یا پیسټ پلاستیک خټکي یا په جزوي ډول خړوب کوي ، او بیا د پلاستيکي پوښ جوړولو لپاره د شیانو په سطحه پړسیدلي پلاستیک سپرې کوي. د پوښ ضخامت معمولا د 0.1 او 0.7 ملي میترو ترمنځ وي. کله چې د شعاع سپری کولو لپاره د پوډر پلاستیک کاروئ، د کار پیس باید مخکې ګرم شي. مخکې تودوخه کول په تنور کې ترسره کیدی شي، او د تودوخې تودوخه د پلاستیک ډول پورې اړه لري چې سپری کیږي.
د سپری کولو پرمهال د اور تودوخې باید په کلکه کنټرول شي، ځکه چې د تودوخې لوړه درجه کولی شي پلاستیک سوځوي یا زیانمن کړي، پداسې حال کې چې د تودوخې ډیره ټیټه تودوخه کولی شي په چپکولو اغیزه وکړي. عموما، د تودوخې درجه لوړه وي کله چې د پلاستيک لومړۍ طبقه سپرې کوي، کوم چې کولی شي د فلزي او پلاستيک تر منځ چپکولو ته وده ورکړي. لکه څنګه چې راتلونکی پرتونه سپری کیږي، د تودوخې درجه یو څه ټیټ کیدی شي. د سپری ټوپک او ورک پیس ترمینځ فاصله باید د 100 څخه تر 200 سانتي مترو پورې وي. د فلیټ ورک پیسونو لپاره ، ورک پیس باید په افقی ډول کیښودل شي او د سپری ټوپک باید شاته وغورځول شي؛ د سلنډر یا داخلي بور کاري پیسونو لپاره، دوی باید د څرخې سپری کولو لپاره په لیټ کې ایښودل شي. د څرخیدونکي ورک پیس خطي سرعت باید د 20 او 60 متر / دقیقو ترمینځ وي. وروسته لدې چې د کوټینګ اړین ضخامت ترلاسه شي ، سپری کول باید ودرول شي او ورک پیس باید تر هغه وخته پورې حرکت ته دوام ورکړي تر څو چې پړسیدلی پلاستیک قوي نشي ، او بیا باید په چټکۍ سره یخ شي.
که څه هم د شعلې سپری کول نسبتا ټیټ تولید موثریت لري او د خړوبونکي ګازونو کارول پکې شامل دي ، دا لاهم د نورو میتودونو په پرتله د ټانکونو ، کانټینرونو او لویو کارپیسونو داخلي پوښ کولو کې د ټیټ تجهیزاتو پانګوونې او اغیزمنتیا له امله په صنعت کې د پروسس کولو مهم میتود دی. .
د مایع شوي بستر ډیپ پلاستيکي پوښ
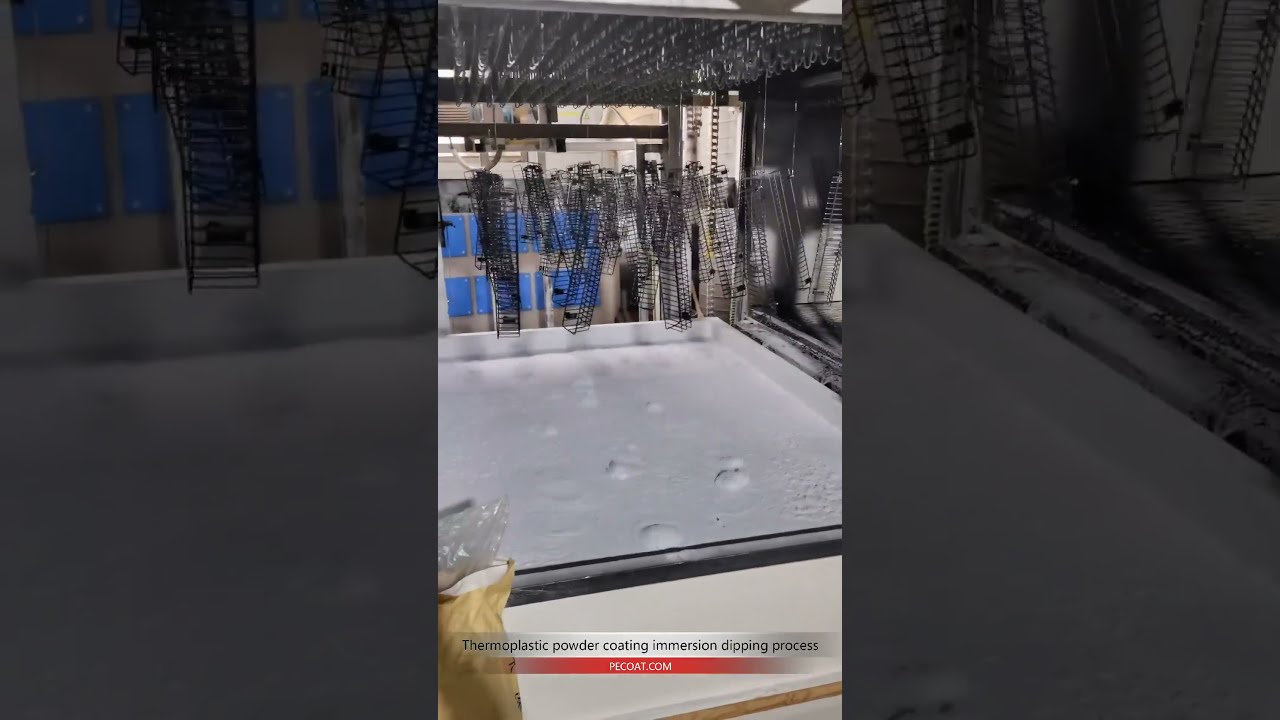
د فلزي لپاره د فلز شوي بستر ډیپ پلاستيکي کوټینګ کاري اصول په لاندې ډول دي: د پلاستيکي کوټینګ پوډر په یو سلنډر کانټینر کې ځای په ځای شوی چې په پورتنۍ برخه کې د سوري برخې سره چې یوازې هوا ته اجازه ورکوي د پوډر نه تیریږي. کله چې فشار شوی هوا د کانټینر له ښکته څخه ننوځي، دا پوډر پورته کوي او په کانټینر کې یې ځنډوي. که چیرې مخکې تودوخه شوي ورک پیس په دې کې ډوب شي ، د رال پوډر به منحل شي او د ورک پیس سره ودریږي ، کوټ جوړوي.
د مایع شوي بستر کې ترلاسه شوي کوټینګ ضخامت د تودوخې په تودوخې ، د تودوخې ځانګړي ظرفیت ، د سطحې کثافاتو ، د سپری کولو وخت او د پلاستیک ډول پورې اړه لري کله چې د مایع شوي خونې ته د ورک پیس داخلیږي. په هرصورت، یوازې د تودوخې او د سپری وخت د ورک پیس په پروسه کې کنټرول کیدی شي، او دوی باید په تولید کې د تجربو لخوا وټاکل شي.
د ډوبولو په وخت کې، دا اړینه ده چې پلاستيکي پوډر په اسانۍ او مساوي توګه جریان وکړي، پرته له دې چې د پلاستيکي ذراتو د ډیریدو، ورتیکس جریان یا ډیر توزیع څخه. د دې اړتیاو پوره کولو لپاره باید ورته اقدامات وشي. د محرک وسیلې اضافه کول کولی شي راټولیدل او د ورټیکس جریان کم کړي ، پداسې حال کې چې په پلاستيکي پوډر کې د لږ مقدار تالکم پاؤډر اضافه کول د مایع کیدو لپاره ګټور دي ، مګر دا ممکن د کوټینګ کیفیت اغیزه وکړي. د پلاستيکي ذراتو د خپریدو د مخنیوي لپاره، د هوا د جریان کچه او د پلاستيکي پوډر ذرات باید په کلکه کنټرول شي. په هرصورت، یو څه خپریدل ناگزیر دي، نو د بیا رغونې وسیله باید د مایع شوي بستر په پورتنۍ برخه کې نصب شي.
د مایع شوي بستر ډیپ پلاستيکي کوټینګ ګټې د پیچلي شکل لرونکي ورک پیسونو کوټ کولو وړتیا ، د لوړ کوټینګ کیفیت ، په یو غوښتنلیک کې د ضخامت کوټ ترلاسه کول ، لږترلږه د رال ضایع کول ، او پاک کاري چاپیریال دي. نیمګړتیا د لوی ورک پیسونو پروسس کولو ستونزه ده.
د فلزاتو لپاره د الیکټروسټاټیک سپری پلاستيکي پوښ
په الیکټروسټاټیک سپرینګ کې ، د رال پلاستيکي پوښ کولو پوډر د ورک پیس سطح ته د الیکټروسټاټیک ځواک لخوا ټاکل کیږي ، نه د خټکي یا سینټرینګ په واسطه. اصل دا دی چې د لوړ ولټاژ الیکټروسټاټیک جنراتور لخوا رامینځته شوي الیکټروسټاټیک ساحه وکاروئ ترڅو د سپری ټوپک څخه د جامد بریښنا سره سپری شوي رال پاؤډر چارج کړي ، او ځمکني ورک پیس د لوړ ولټاژ مثبت الیکټروډ شي. د پایلې په توګه، د یونیفورم پلاستيکي پاؤډ یو پرت په چټکۍ سره د ورک پیس په سطح کې زیرمه کیږي. مخکې لدې چې چارج له مینځه ویسي ، د پوډر طبقه په کلکه تعقیبوي. د تودوخې او یخولو وروسته، یو یونیفورم پلاستيکي پوښ ترلاسه کیدی شي.
د پوډر الیکټروسټاټیک سپری کول د 1960 لسیزې په مینځ کې رامینځته شوي او اتومات کول اسانه دي. که چیرې کوټ موټی ته اړتیا ونلري، د الکترو سټیټیک سپرینګ د ورک پیس دمخه تودوخې ته اړتیا نلري، نو دا د تودوخې حساس موادو یا ورک پیسونو لپاره کارول کیدی شي چې د تودوخې لپاره مناسب ندي. دا د ذخیره کولو لوی کانټینر ته هم اړتیا نلري، کوم چې د مایع شوي بستر سپری کولو کې اړین دی. هغه پوډر چې د ورک پیس څخه تیریږي د ورک پیس شاته راجلب کیږي ، نو د سپری کولو مقدار د نورو سپری کولو میتودونو په پرتله خورا لږ دی ، او ټوله ورک پیس په یو اړخ کې د سپری کولو سره پوښل کیدی شي. په هرصورت، لوی ورک پیسونه لاهم د دواړو خواوو څخه سپری کولو ته اړتیا لري.
د مختلف کراس برخو سره ورک پیسونه کولی شي د راتلونکي تودوخې لپاره ستونزې رامینځته کړي. که چیرې د کراس برخې کې توپیر خورا لوی وي، د کوټینګ ضخامت برخه ممکن د خټکي تودوخې ته ونه رسیږي، پداسې حال کې چې پتلی برخه ممکن دمخه خړوب یا خرابه شوې وي. په دې حالت کې، د رال حرارتي ثبات مهم دی.
هغه برخې چې پاکې داخلي کونجونه او ژور سوري لري په اسانۍ سره د الکترو اسټاټیک سپرینګ لخوا نه پوښل کیږي ځکه چې دا ساحې الیکټروسټاټیک محافظت لري او پوډر بیرته راګرځوي، د کوټینګ کونجونو یا سوراخونو ته د ننوتلو مخه نیسي پرته لدې چې سپری ټوپک په دوی کې دننه شي. برسېره پردې، الیکټروسټاټیک سپری کول خورا وړو ذراتو ته اړتیا لري ځکه چې لوی ذرات د ورک پیس څخه د جلا کیدو احتمال لري، او د 150 میش څخه ډیر دقیق ذرات په الیکټروسټاټیک عمل کې ډیر اغیزمن دي.
د ګرمو خټکي پوښ کولو طریقه
د ګرم خټکي کوټینګ میتود کاري اصول د سپری ټوپک په کارولو سره د مخکینۍ تودوخې ورک پیس باندې د پلاستيکي کوټینګ پوډر سپری کول دي. پلاستیک د ورک پیس د تودوخې په کارولو سره منحل کیږي، او د یخولو وروسته، پلاستيکي کوټ د ورک پیس لپاره تطبیق کیدی شي. که اړتیا وي، د تودوخې وروسته درملنه هم اړینه ده.
د ګرمو خټکي کوټینګ پروسې کنټرول کولو کلیدي د ورک پیس دمخه تودوخې تودوخې ده. کله چې د تودوخې تودوخه ډیره لوړه وي، دا کولی شي د فلزي سطحې د شدید اکسیډریشن لامل شي، د کوټ چپکوالی کم کړي، او حتی د رال د تخریب او د فوم کولو یا د کوټ رنګ کولو لامل کیدی شي. کله چې د تودوخې تودوخه ډیره ټیټه وي، رال ضعیف جریان لري، د یونیفورم پوښ ترلاسه کول ستونزمن کوي. ډیری وختونه، د ګرمو خټکي کوټینګ میتود یو واحد سپری کارول نشي کولی مطلوب ضخامت ترلاسه کړي، نو څو سپری غوښتنلیکونو ته اړتیا ده. د هر سپری کارولو وروسته، د تودوخې درملنه اړینه ده چې د دویمې طبقې پلي کولو دمخه د پوښښ په بشپړه توګه منحل او روښانه کړي. دا نه یوازې یو یونیفورم او نرم کوټ تضمینوي بلکه د پام وړ میخانیکي ځواک ته وده ورکوي. د لوړ کثافت پالیتیلین لپاره د تودوخې درملنې وړاندیز شوی تودوخه شاوخوا 170 °C ده ، او د کلورین شوي پولیتر لپاره ، دا د 200 ساعت وړاندیز شوي وخت سره شاوخوا 1 ° C دی.
د ګرمو خټکي کوټینګ طریقه د لوړ کیفیت لرونکي، د ښکلا له پلوه په زړه پوري، قوي تړل شوي کوټینګونه د لږترلږه رال ضایع سره تولیدوي. دا کنټرول کول اسانه دي، لږترلږه بوی لري، او د سپری ټوپک کارول کیږي.
د فلزي لپاره د پلاستيکي کوټ کولو لپاره نور میتودونه شتون لري
1. سپری کول: تعلیق د سپری ګن ذخیره کې ډک کړئ او د فشار شوي هوا سره د ګیج فشار سره چې له 0.1 MPa څخه ډیر نه وي کارول کیږي ترڅو په مساوي ډول د ورک پیس په سطح باندې سپری شي. د تعلیق ضایع کمولو لپاره، د هوا فشار باید د امکان تر حده ټیټ وساتل شي. د ورک پیس او نوزل تر مینځ فاصله باید د 10-20 سانتي مترو په اندازه وساتل شي، او د سپری کولو سطح باید د موادو جریان لوري ته عمودي وساتل شي.
2. ډوبول: د کار پیس د څو ثانیو لپاره په تعلیق کې ډوب کړئ، بیا یې لرې کړئ. پدې مرحله کې ، د تعلیق یوه طبقه به د ورک پیس سطح ته غاړه کیږدي ، او اضافي مایع په طبیعي ډول تیریږي. دا طریقه د کوچنیو اندازو ورک پیسونو لپاره مناسبه ده چې په بهرنۍ سطح کې بشپړ پوښښ ته اړتیا لري.
3. برش کول: برش کول د پینټ برش یا برش کارول شامل دي ترڅو د کار پیس په سطحه تعلیق پلي کړي، یو پوښ جوړ کړي. برش کول په تنګ سطحو کې د عمومي محلي کوټ یا یو اړخیز کوټ کولو لپاره مناسب دي. په هرصورت، دا په ندرت سره کارول کیږي ځکه چې پایله یې لږ نرمه او حتی سطحه وروسته له دې چې کوټ وچ شي، او د هر کوټینګ پرت ضخامت محدودیت.
4. خړوبول: تعلیق په یو څرخیدونکي خولی ورک پیس کې واچوئ ، دا ډاډ ترلاسه کړئ چې داخلي سطح په بشپړ ډول د تعلیق لخوا پوښل شوي. بیا، اضافي مایع وخورئ ترڅو یو پوښ جوړ کړي. دا طریقه د کوچنیو ریکټورونو، پایپ لاینونو، کنډکونو، والوزونو، پمپ کیسینګونو، ټیزونو او نورو ورته کاري پیسونو پوښلو لپاره مناسبه ده.



زه د فلزي تار لپاره د ترموپلاستیک کوټینګونو په لټه کې یم
دا انټرنیټ سایټ زما ساه ده، واقعیا ښه ترتیب او کامل مینځپانګه.