ETPU Вспенивающиеся материалы имеют некоторые недостатки

Традиционном EVA пенопластовые материалы имеют плохую эластичность, и после длительного ношения материал разрушается и образовывает вмятины. Модификация материала с помощью POE, резины и других материалов может изменить и улучшить свойства материала, но улучшение ограничено. В то же время существуют такие проблемы, как высокая усадка и сложность формования. В производственном процессе используется химическое вспенивание, которое не только загрязняет окружающую среду, но и оставляет вредные для организма человека остатки.
ETPU Частицы пенообразующих материалов имеют сверхлегкую плотность, сверхвысокую упругость и используют сверхкритический диоксид углерода в качестве пенообразователя в процессе приготовления. Они изготовлены методом чистого физического вспенивания, который является экологически чистым, экологически чистым, экологически чистым и не содержит химических остатков. Однако нынешний ETPU вспенивающиеся материалы все же имеют следующие недостатки.
1. В настоящее время технология подготовки пенообразующих частиц недостаточно развита, и подготовка ETPU частиц полагается главным образом на опыт. TPU Процесс вспенивания и его механизм недостаточно изучены, и лишь несколько компаний могут производить его в больших количествах, что далеко от удовлетворения рыночного спроса на ETPU пенообразующие материалы.
2.Если TPU вспенивающие частицы не подвергаются постформинговой обработке, вспенивающие частицы будут постепенно сжиматься, пока не станут компактными. В настоящее время предложены два метода формования: метод быстрого охлаждения и метод компенсации воздуха с удержанием давления.
3. Чем быстрее разгерметизируется оборудование, тем полнее и ярче будет ETPU будут частицы пенообразующего материала, и тем выше эластичность отскока. Из-за неспособности существующего оборудования обеспечить высокую скорость разгерметизации, необходимую для TPU вспенивания, необходимо дальнейшее совершенствование вспенивающего оборудования.
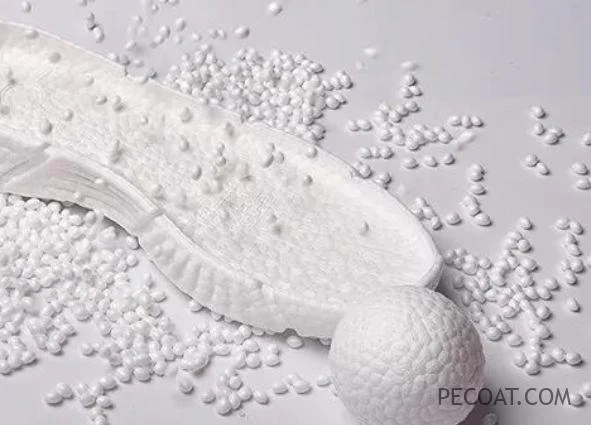
4. в TPU при нагреве процесса вспенивания для нагрева часто используются термопарные нагревательные стержни, что приводит к неравномерному нагреву частиц, что приводит к несоответствию размеров ETPU частицы. Приготовленные вспененные частицы имеют более высокую плотность, шероховатую поверхность, сильную усадку, плохую устойчивость к пожелтению и гидролизу частиц.
5. В процессе формирования межподошвы ETPU обувь, основной метод формования высокотемпературной паровой сваркой может привести к неполной сварке и нечеткому рисунку поверхности, особенно для изделий на основе полиэстера. TPU, который может подвергаться гидролизу и желтеть под воздействием водяного пара при высокой температуре.
6.В настоящее время большая часть подготовлена ETPU Частицы вспенивающихся материалов представляют собой одноцветные материалы. Есть два способа добиться цветного изображения. ETPU: прямое крашение TPU пена с пигментами или введение окрашенных полиолов для приготовления цветных TPU до вспенивания.
Прямое крашение TPU пена с пигментами представляет собой серьезную и сложную проблему, а именно миграцию пигментов, приводящую к изменению цвета конечного продукта. Это особенно заметно при высокотемпературном формовании водяным паром, где процесс нагрева еще больше способствует миграции низкомолекулярных красителей и усугубляет цветовые вариации.
Представляем окрашенные полиолы для приготовления цветных TPU перед вспениванием красители диспергируются в микроскопической форме внутри полимерных цепей. С помощью связующих агентов, таких как силан, молекулы красителя прививаются к полимерным цепям, предотвращая миграцию молекул красителя внутри TPU под действием водяного пара высокой температуры. Однако этот процесс включает полимеризацию материала и имеет более высокую сложность.
Похожие статьи:
 EVA vs ETPU - Материалы межподошвы обуви
 Преимущества и недостатки ETPU Материалы
 ETPU Обувь определенно заслуживает внимания
 ETPU Формование с паровым нагревом VS Формование с микроволновым нагревом
 ETPU Процесс строительства пластикового грунта
 Раскрытие универсальности ETPU Листы пенопласта в промышленном дизайне