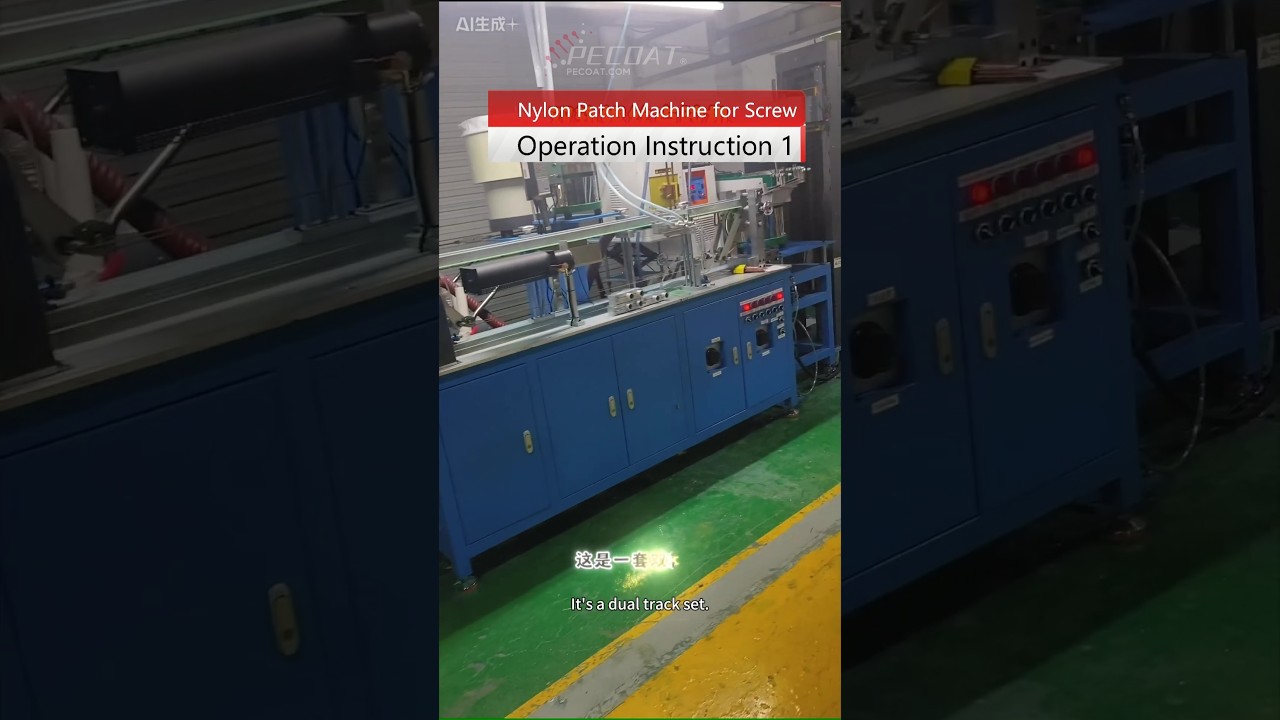
Машина для нанесения покрытия на нейлоновые заплатки с фиксирующими винтами и двухканальным распылением

история проекта
Американский производитель металлических крепежных изделий среднего размера, специализирующийся на автомобильных винтах, предотвращающих ослабление креплений, столкнулся с серьезными производственными проблемами, прежде чем внедрить нашу двухдорожечную технологию. нейлоновое покрытие станок. Первоначальная однопутная линия нанесения покрытия заказчика поддерживала только небольшие шнеки ниже M6 с низкой производительностью в час.tpuЗаказ на 6,000 штук. Заводу потребовалось расширить производство полукруглых винтов из чугуна с покрытием M3–M10 для новых заказов в автомобильной отрасли, что потребовало повышения уровня автоматизации, расширения диапазона обработки и обеспечения стабильного качества покрытия. После сравнения оборудования заказчик приобрел нашу двухдорожечную нейлоновую машину для нанесения покрытия длиной 2 метра в качестве основного решения для модернизации.
Концепция проектирования
В машине применена интегрированная двухдорожечная автоматическая система обработки, позволяющая решить проблемы низкой эффективности, узкой совместимости и нестабильного качества покрытия.
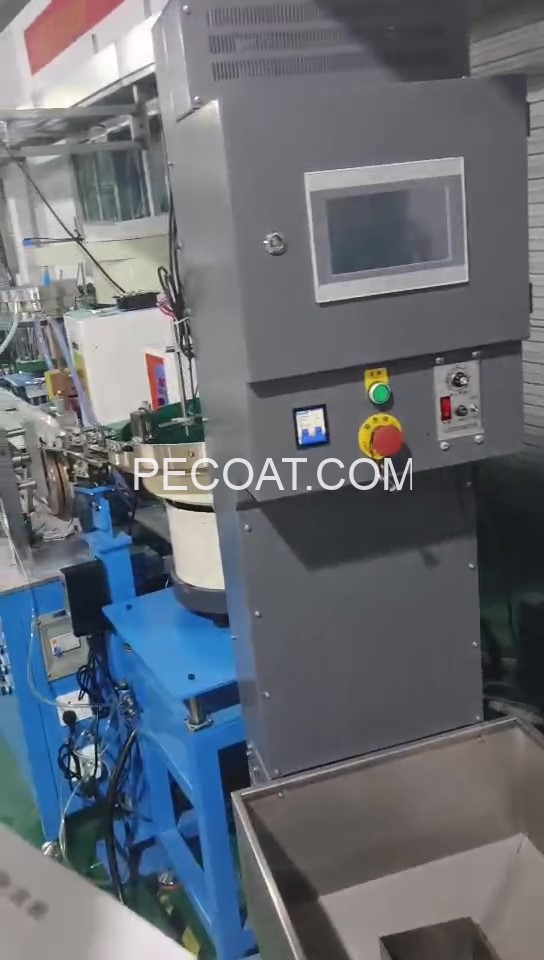
- Регулируемая двухленточная конвейерная конструкция: две синхронные ленты с регулируемой шириной направляющей надежно зажимают винтами. Операторы переключаются между частичным нанесением покрытия по полукругу и нанесением покрытия по всему кругу, регулируя разницу скоростей лент, в соответствии с различными стандартами крепежных изделий.
- Высокочастотный индукционный нагрев по индивидуальному заказу: быстро нагревает резьбу до 185 °C, не повреждая металлические поверхности. Варианты мощности 20 кВт и 30 кВт подходят для винтов малого и большого диаметра соответственно, гарантируя надежную фиксацию. нейлоновый порошок адгезия.
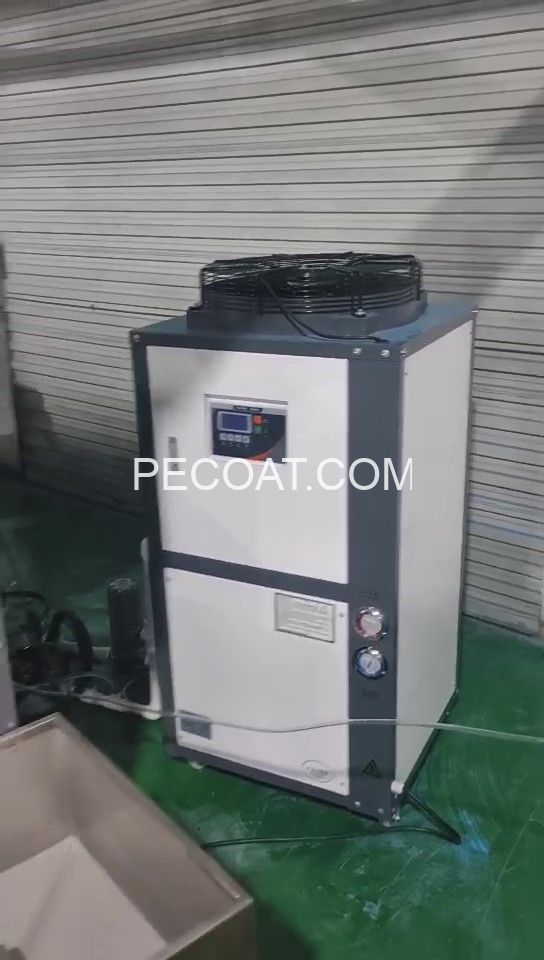
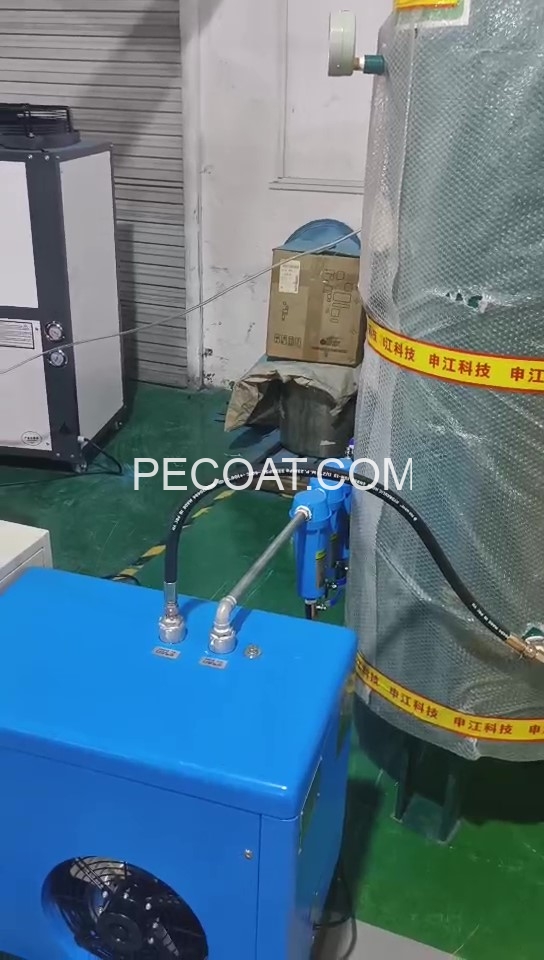
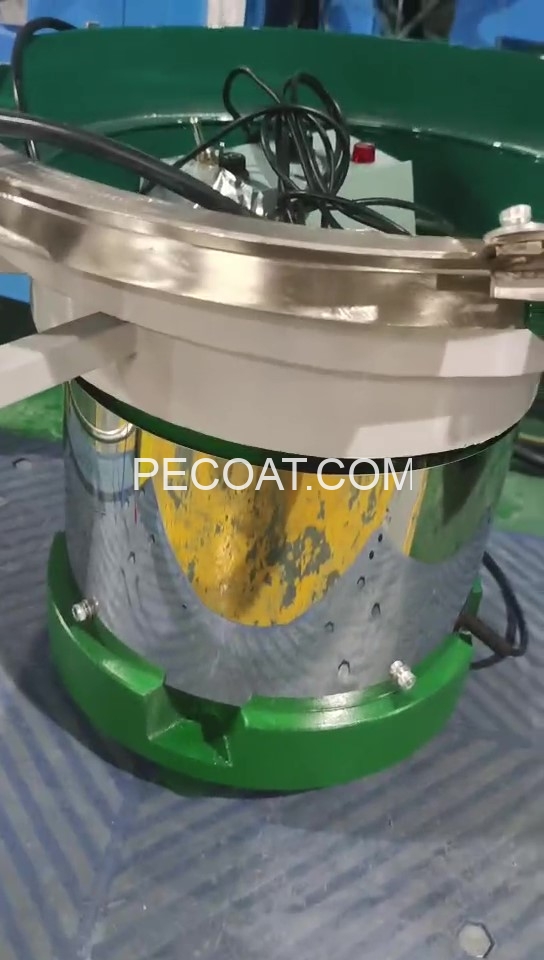
- Система рециркуляции порошка с замкнутым циклом и многоступенчатая система охлаждения: вибратор с двумя выходами равномерно подает нейлоновый порошок, а бочка из нержавеющей стали собирает излишки порошка, сокращая количество отходов материала. Последовательное водяное охлаждение, двухслойное воздушное охлаждение и охлаждение с помощью вентилятора обеспечивают быстрое затвердевание покрытий и предотвращают их деформацию.
- Модульная компоновка компонентов: раздельные блоки подачи, нагрева, охлаждения и сбора упрощают замену пресс-форм и техническое обслуживание. Дополнительные устройства автоматической подачи и заправки порошка еще больше снижают трудозатраты.
Производственная площадка
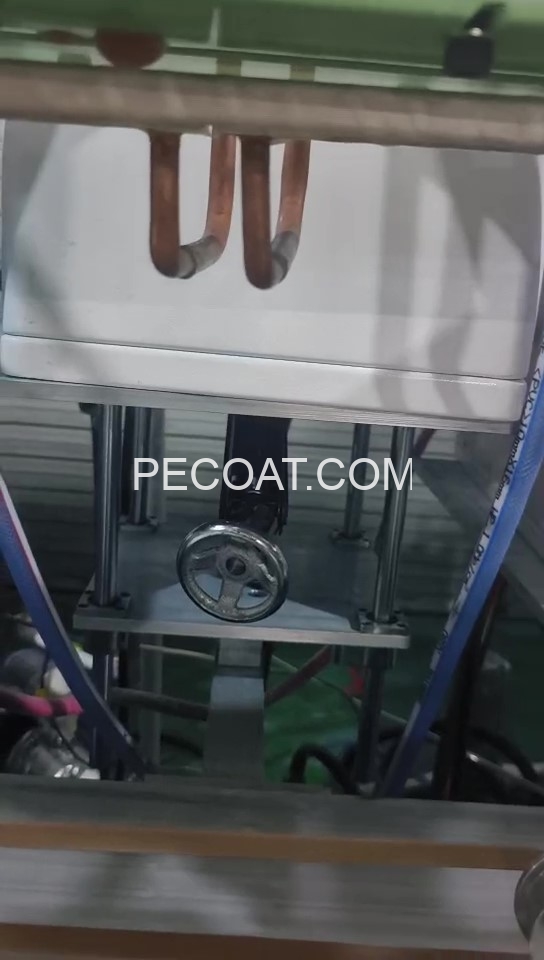
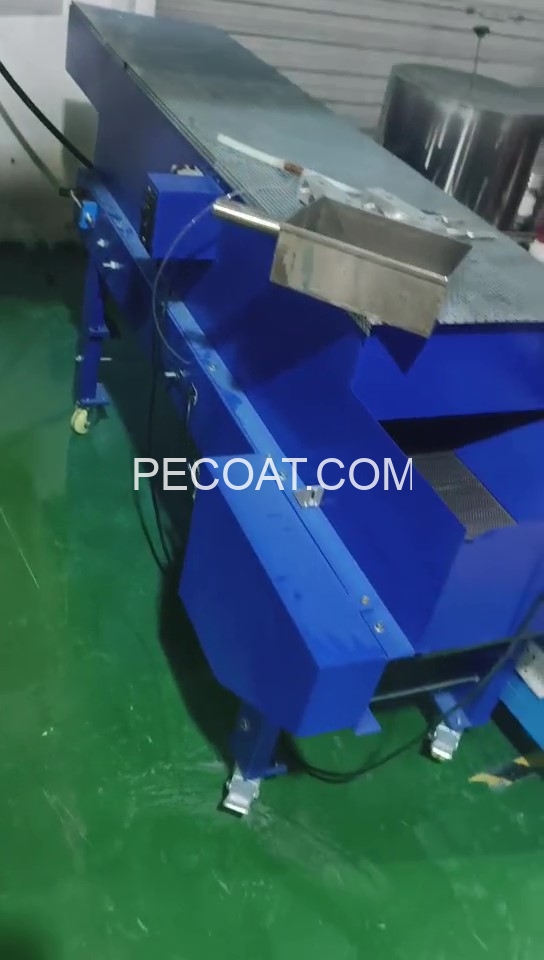
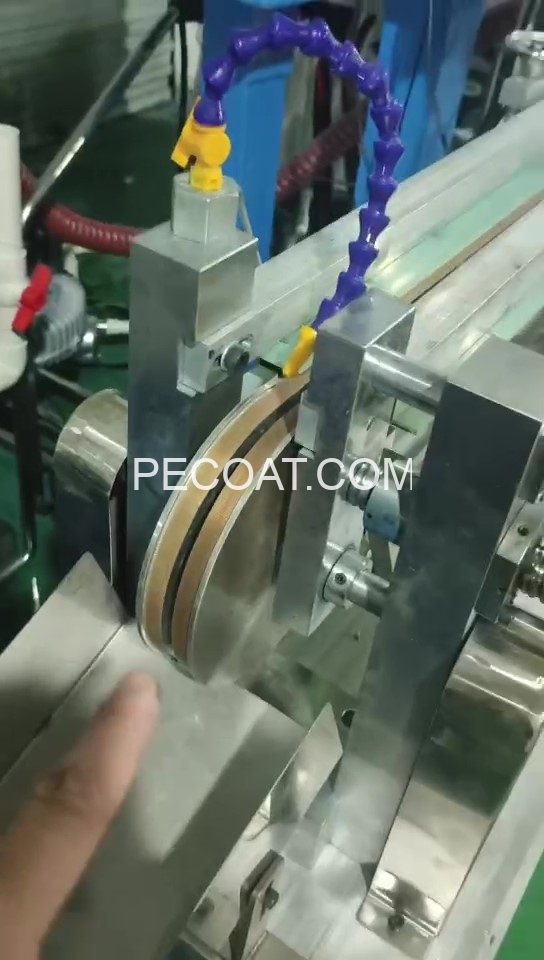
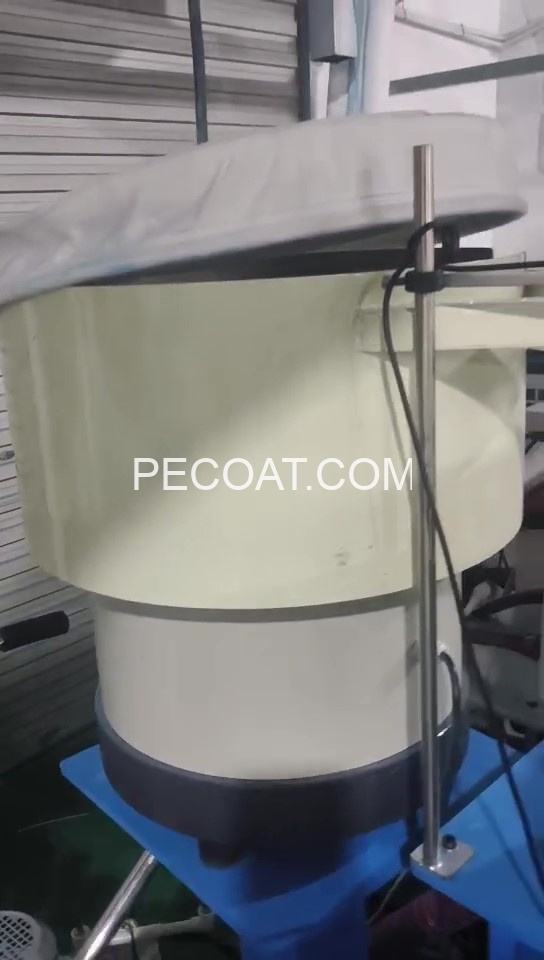
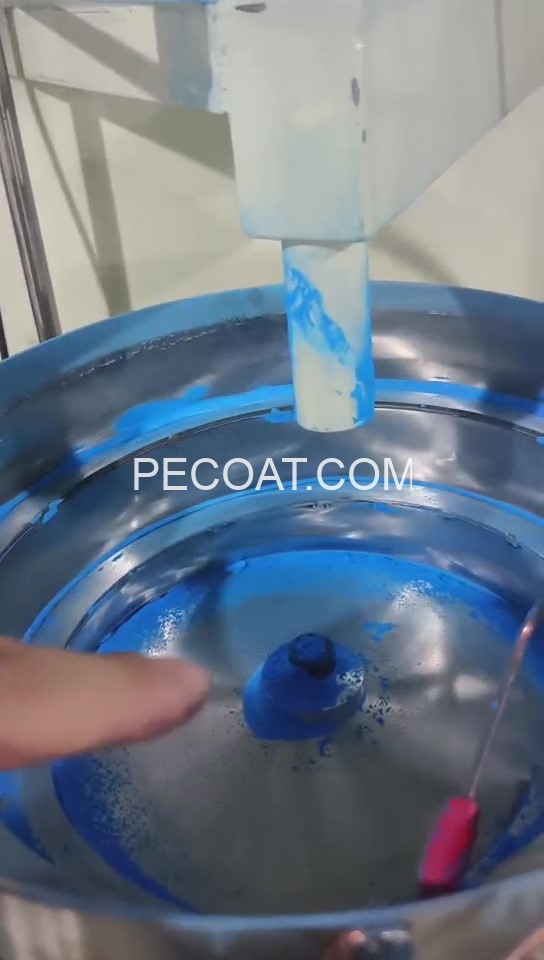
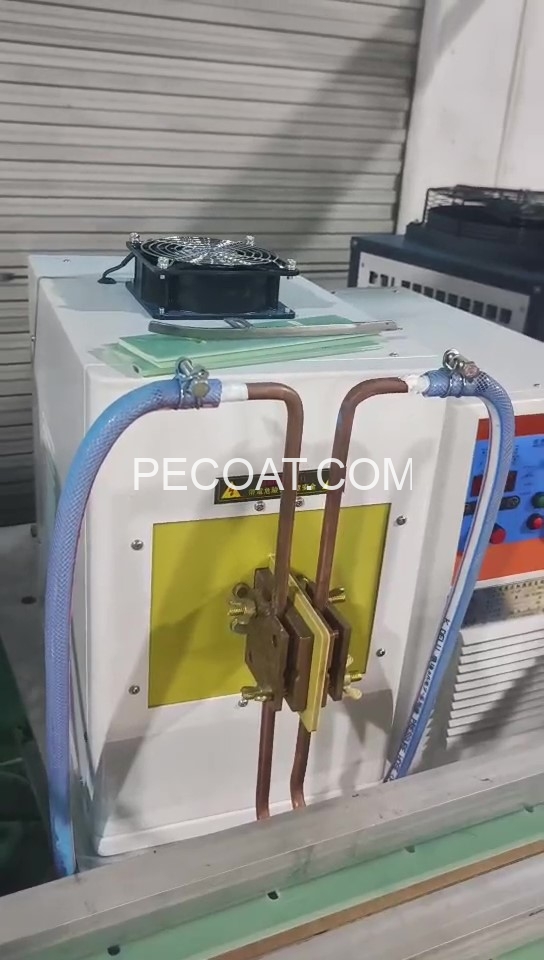
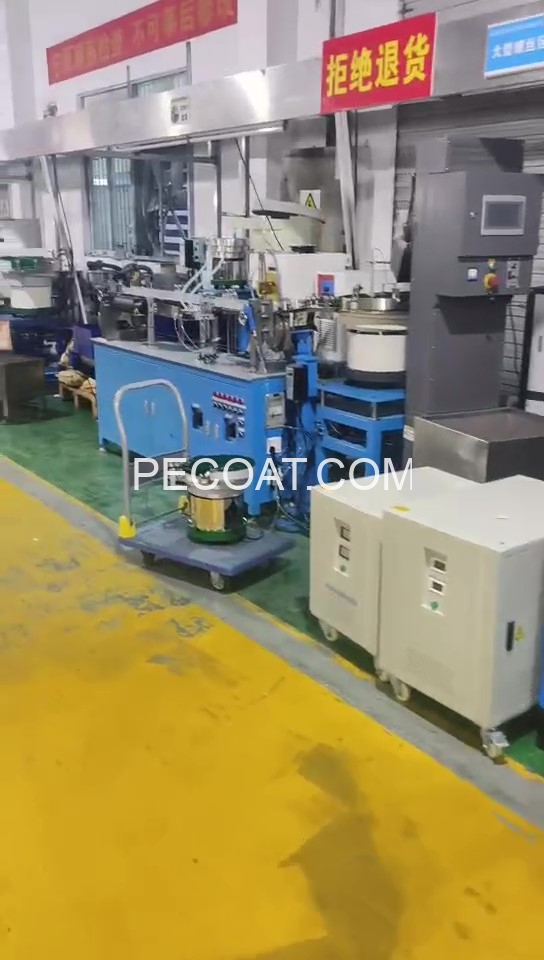
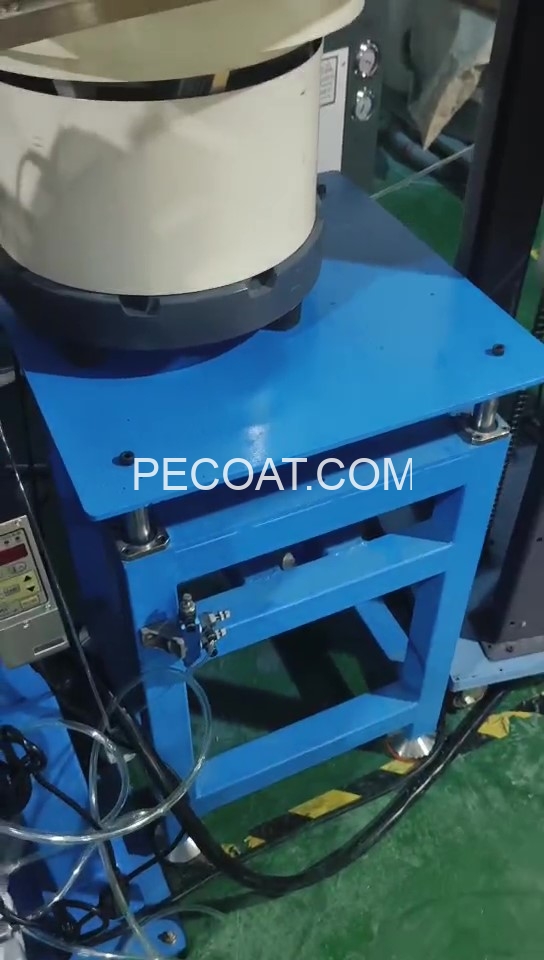
Основные характеристики
| Категория параметра | Детальная спецификация |
| Диапазон обработки | Стандартная модель: металлические винты с головкой M3–M10, длина 80–900 мм; Удлинённая рама 2 м: M3–M25, длина 80–1500 мм |
| Производственная мощность | 15 000 штук в час (для стандартных полукруглых винтов M10×30 с покрытием) |
| Система отопления | Нагреватель сверхвысокой частоты 380 В, Опционально 20 кВт/30 кВт, постоянная температура нагрева 185 °C. |
| Система транспортировки и подачи | Два синхронных двигателя постоянного тока мощностью 370 Вт и напряжением 220 В; Линейный вибрационный подающий механизм мощностью 400 Вт, напряжение 220 В; регулируемая ширина двухпутной направляющей |
| Система циркуляции порошка | Вибратор с двойным выходом калибра 250 мм (220 В 300 Вт); Контейнер для сбора вторсырья из нержавеющей стали с двигателем мощностью 2.2 кВт, 380 В. |
| Система охлаждения | Резервуар для водяного охлаждения магнитного насоса; Двухслойный конвейер с воздушным охлаждением длиной 1.2 м (2 двигателя по 120 Вт); 3 центробежных вентилятора охлаждения под приемной корзиной |
| Место установки | 3.5 м (ширина) × 2.0 м (высота), подходит для планировки мастерских среднего размера. |
Видео