Процесс электростатического распыления нейлонового порошка
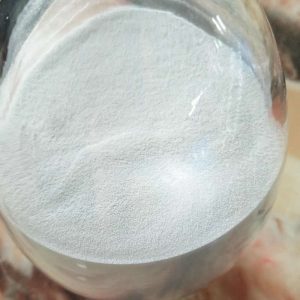
Метод электростатического напыления использует индукционный эффект высоковольтного электрического поля или эффект трения для создания противоположных зарядов на нейлоновом порошке и покрываемом объекте соответственно. Заряженное порошковое покрытие притягивается к противоположно заряженному покрываемому объекту, и после плавления и выравнивания получается нейлоновое покрытие . Если требуемая толщина покрытия не превышает 200 микрон, а подложка не является чугуном или пористым материалом, нагрев при холодном напылении не требуется. Для порошковых покрытий с требуемой толщиной более 200 микрон или подложек из чугуна или пористых материалов подложку необходимо нагреть примерно до 250 °C перед напылением, что называется горячим напылением.
Для холодного напыления требуется, чтобы частицы нейлонового порошка имели диаметр около 20-50 микрон. Иногда на порошок можно распылять водяной туман, чтобы повысить его способность нести заряды и уменьшить дефекты, вызванные потерями порошка перед обжигом. Для горячего напыления требуется, чтобы частицы нейлонового порошка имели диаметр до 100 микрон. Более крупные частицы могут привести к более толстым покрытиям, но чрезмерно крупные частицы могут препятствовать адгезии порошка. Во время горячего напыления температура подложки постоянно снижается, что затрудняет контроль толщины, но покрытие не вызывает дефектов потери порошка.
Процесс электростатического напыления предлагает широкий выбор размеров заготовок, особенно для заготовок различной толщины, обеспечивая при этом одинаковую толщину покрытия. Когда заготовка не полностью покрыта или имеет сложную форму, которую невозможно погрузить в псевдоожиженный слой , электростатическое напыление имеет свои преимущества. Для временной защиты непокрытых деталей можно использовать высокотемпературную износостойкую клейкую ленту. Как правило, электростатическое напыление позволяет получить более тонкое покрытие, например, от 150 до 250 микрон. Кроме того, нейлоновое покрытие, полученное методом электростатического холодного напыления, имеет низкую температуру плавления, обычно около 210-230°C в течение 5-10 минут, хорошую прочность и низкую термическую деградацию. Адгезия к металлу лучше, чем при использовании других процессов.
Похожие статьи:
 Электростатический спрей поливинилхлорид (PVC) Порошковая окраска: подробное руководство
 Нейлон 11 Порошковое покрытие
 Нейлоновое порошковое покрытие для аксессуаров нижнего белья и пряжек бюстгальтеров
 Нейлоновое покрытие на металле
 Электростатическое распыление Термопластичное порошковое покрытие
 Порошковое покрытие погружением и порошковое покрытие распылением
Привет, у вас есть нейлоновый порошок погружения вместо электростатического распыления?
Я согласен со всеми идеями, которые вы представили в своем посте. Они по-настоящему убедительны и точно сработают. Все же, сообщения слишком малы для новичков. Не могли бы вы немного продлить их в следующий раз? Спасибо за сообщение.